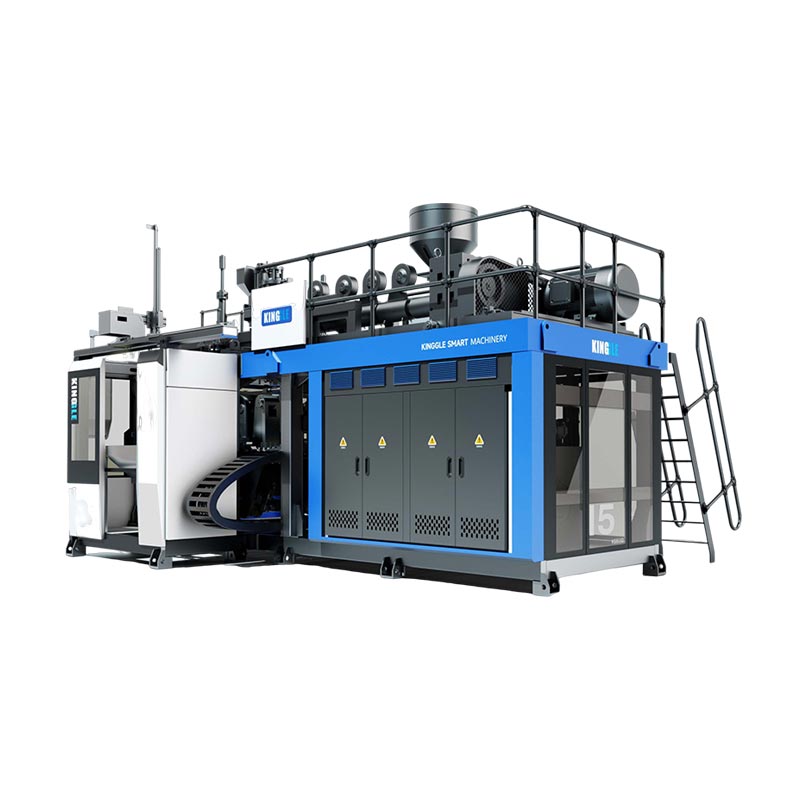
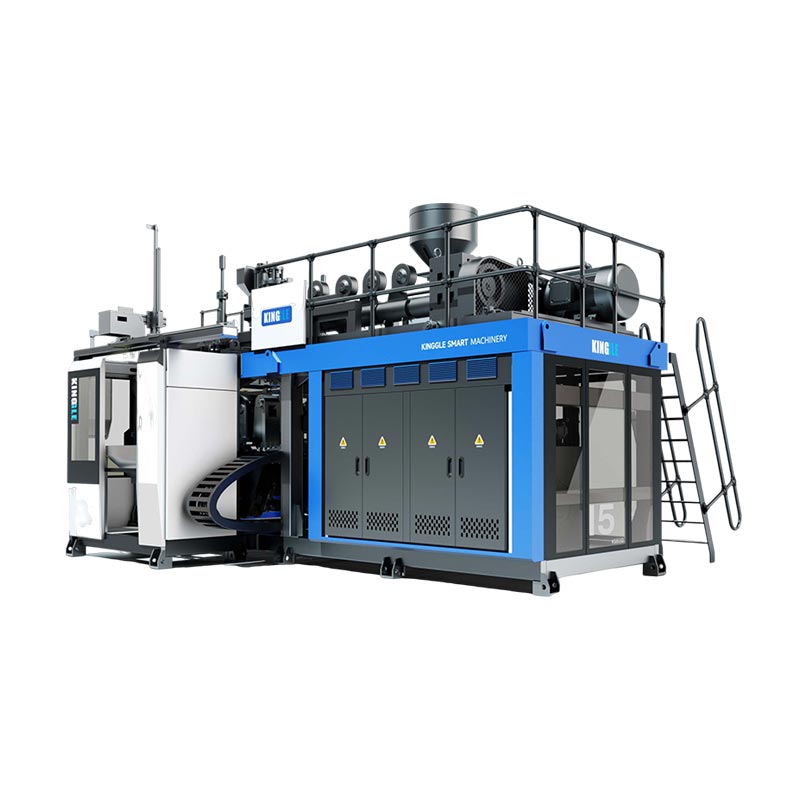
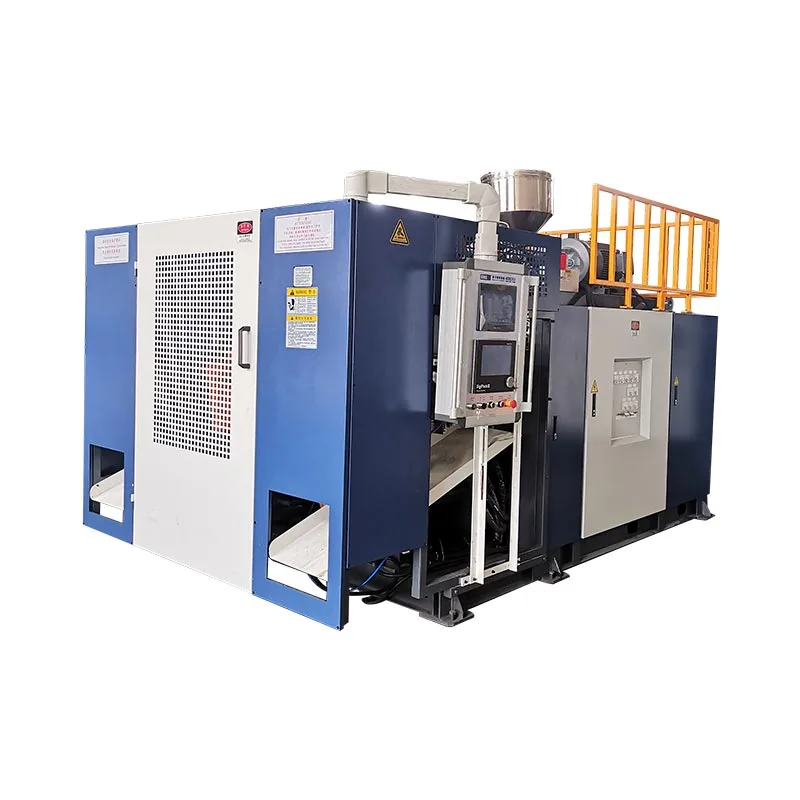
Teine jaam muudab seda, kuidas masin kasutab ekstrusiooni-, jahutamis- ja vormitöötlemisaega. See ei kahekordista automaatselt müüdavat toodangut, ei vähenda pudeli energiat ega tee suuremat toodet. Kolm ühendatud Kinggle masina suurust näitavad, kus ilmnevad tegelikud erinevused.

Tõelineühe vs kahe jaamaga puhumisvormimismasinvõrdlus on seega täielik rakuuuring, mitte vankrite arv. Otsus peab ühendama pudeli, tootmisgraafiku, sulatuse brutonõudluse, kahe jaama jada ja aktsepteeritud osa nõude.
Mis muutub ühe ja kahe jaama vahel?
Ühejaamalises pideva ekstrusiooniga puhumisvormimismasinas haarab üks vormimis- ja klambriasend parsooni, moodustab detaili, jahutab selle ja vabastab selle. Järgmine vormimissündmus peab sobima selle ühe jaama järjestusega.
Kahe jaamaga või kahe jaamaga ekstrusioonpuhumisvormimismasin vahetab jagatud ekstrusioonisüsteemi ümber kahte vormiasendit. Üks jaam võib olla puhumise, jahutamise või osalise eemaldamise etapis, samal ajal kui teine valmistub järgmise pargi jäädvustamiseks. Seetõttu kirjeldatakse kahekohalisi seadmeid mõnel turul ka kahepoolse või süstikpuhumisvormimismasinana.
See lihtsustatud järjestus selgitab võimalust, mitte lõplikku tootmiskiirust. Jaama liikumine, parsooni moodustamine, hallituse sulgemine, puhumine, väljalaskmine, jahutamine, väljaviskamine, trimmimine ja allavoolu ülekanne peavad ikkagi kokku sobima. Sõltumatu süstikute kirjandus loetleb ka ühe- ja kahepoolsed konfiguratsioonid eraldi ühe- ja mitmekordsetest stantsipeadest, kinnitades, et tegemist on erinevate varustusvalikutega.
Ärge ajage segamini jaamade arvu, peade arvu, õõnsuste arvu ja kihtide arvu
Paljud tsiteerimisvead saavad alguse sellest, et "topelt" kasutatakse ilma kahekordset ütlemata. Kahekohaline masin ei pruugi olla kahepealine masin, kaheõõnsusega vorm või kahekihiline liin.
| Tähtaeg | Mida see loeb | Mida see muudab | Küsimus tarnijale |
|---|---|---|---|
| Ühe- või kahejaam | Järjestikku töötavad vormimis- ja klambriasendid | Masina järjestus, vorminõuded, väljundpotentsiaal, jalajälg ja käsitsemine | Mitu täielikku vormimisjaama sellel masinal vaheldumisi on? |
| Ühe- või mitmepealine stants | Parisonid ekstrudeeritud ühel vormimisüritusel | Mitu vormiõõnsust korraga sisse sööta ja vajalik väljalaske samm | Mitu pistikupesa on kaasas ja milline on nende keskpunkti kaugus? |
| Ühe- või mitmeõõnsusega vorm | Ühes vormis moodustunud osad sulguvad | Osad vormimissündmuse kohta, vormi suurus, jahutusbilanss ja korrastamine | Kui palju müüdavaid detaile peaks üks vormiüritus tootma? |
| Ühe- või mitmekihiline | Materjalikihid detaili seinas | Ekstruuderid, stantsipea arhitektuur, materjalikäsitlus ja protsessi juhtimine | Millised materjalid ja kihi struktuur on hinnapakkumises sisalduvad? |
TheR&B pideva ekstrusiooniga süstiku andmelehtnäiteks loetleb ühe- ja mitmeosalised stantsipead eraldi ühe- või kahekohalistest klambrikonfiguratsioonidest. Multi-parison tööriistad on üks väljundhoob; teine vormimisjaam on teine. Pakkumises võib kasutada kas hooba või kombineerida mõlemat, seega tuleb pakkumises igaüks eraldi tuvastada.
Terminoloogia muutub ka piirkonniti. Ostjad võivad otsida akahe jaamaga puhumisvormimismasin, kahe jaamaga puhumisvormimismasin, kahe jaamaga pudelipuhumismasinvõikahepoolne süstikpuhumismasin. Kinnitage füüsiline järjestus, mitte ainult nime järgi.
Algne võrdlus: kolm paari Kinggle masina suurust
Järgmises analüüsis kasutatakse kuuel praegusel Kinggle'i tootelehel avaldatud spetsifikatsioone. Igal paaril on sama nominaalne maksimaalne mahuti mahutavus, mis muudab jaamade erinevuse hõlpsamini nähtavaks. Arvud on kataloogiviited, mitte iga pudeli, vaigu, stantsipea või lisavarustuse pakendi tootmisgarantii.
| Mahutavus ja mudel | Jaamad | Avaldatud väljundsilt | HDPE sulamisvõime | Masina mõõtmed (P × L × K) | Lihtne L×W ümbrik* | Kaal | Kinnitusjõud |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Vallaline | Kuivatustsükkel 600 tk/h | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Kahekordne | 600 × 2 tk/h kuivatustsükkel | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Vallaline | Kuivatustsükkel 500 tk/h | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Kahekordne | 500 × 2 tk/h kuivatustsükkel | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Vallaline | Kuivatustsükkel 450 tk/h | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Kahekordne | Kuivatustsükkel 450 × 2 tk/h | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Mida seotud andmed näitavad
1. Jaamade arv ei määra maksimaalset osa suurust
Iga Kinggle'i paari puhul jääb mahuti nimimaht ja avaldatud kinnitusjõud samaks: 2L ja 40 kN, 5L ja 65 kN või 15L ja 165 kN. Teine jaam muudab tootmisjärjestust; see ei muuda 5L platvormi 15L platvormiks.
See eristus on masina valimisel oluline. Osa maht, projekteeritud ala, vormi mõõtmed ja nõutav klamber peavad ikkagi platvormile sobima. Kinggle'i omapuhumisvormimismasina valiku juhendalgab konteinerist enne jaamade arvu valimist.
2. Kahe jaama paarid lisavad sulatusvõimsust, kuid mitte ühe fikseeritud suhte võrra
Avaldatud HDPE sulatusvõime tõuseb 2L paaris 30-lt 55 kg/h, 5-liitrise paari puhul 55-80 kg/h ja 15-liitrise paari puhul 100-120 kg/h. Need tõusud ei ole identsed ja neid ei tohiks teisendada universaalseks "topeltjaama kordistajaks".
See on andmete kõige olulisem võimsuse õppetund. Kaks jaama võivad luua rohkem vormimisvõimalusi, kuid ekstruuder peab siiski varustama parsori kogumassi. Raskem pudel, rohkem välku, rohkem matriitsi väljalaskeavasid või lühem sündmuste intervall suurendab sulamisnõudlust. Kui ekstrusioon muutub kitsaskohaks, ei saa jaama kättesaadavuse lisamine seda lahendada.
3. Kaal ja paigaldusümbris suurenevad suuruse järgi erinevalt
Ühelt mudelilt topeltmudelile üleminek tõstab avaldatud masina massi 2,5 tonnilt 4,5 tonnile 2-liitrise, 5-liitrise 3,0-5,2 tonni ja 15-liitrise 7,5-12,5 tonni. Arvutatud L×W masina ümbris muutub vastavalt umbes 5,3–6,8 m², 6,8–7,0 m² ja 9,9–13,9 m².
Seetõttu ei kirjeldata põrandapinda ohutult kui "peaaegu sama" või "kaks korda suuremat". Tulemus sõltub platvormist. Kumbki masina ümbriku arvutamine ei ole tehase paigutus: teeninduse juurdepääs, materjalivarustus, jahutuskollektorid, juhtkapid, osade tühjendamine ja vormide käsitsemine vajavad veel ruumi. Kasutage Kinggle'ivõimsus, õhk, vesi ja paigutusjuhendenne kohaplaani külmutamist.
4. Kuivtsükli silt on võrdlussignaal, mitte tarnelubadus
Kuivtsükkel salvestab masina liikumise ilma valmis detaili tootmistingimusi tõestamata. Tegelik väljund peab hõlmama paristri moodustumist, puhumis- ja väljalaskeaega, jahutamist, väljaviskamist, kärpimist, kvaliteedi kadu ja kavandatud peatusi. Paksule 15-liitrisele purgikannile ja kergele 500-milliliitrisele pudelile ei saa määrata sama väljundit, kuna need töötavad sama jaamade arvuga masinas.
Arvutage vormimissündmuste ja massibilansi väljund
Alustage tootega ja töötage tagasi. Ärge alustage katalooginumbri korrutamisega vahetustundidega.
1. samm: määratlege vajalik hea väljund
Teisendage kinnitatud nõudlus headeks osadeks tunnis, kasutades planeeritud tootmistunde, kavandatud üleminekuid ja tehase enda saadavuse eeldusi. Hoidke nõudlusstsenaariumid eraldi – baas, hooajaline tipp ja tulevane kasv –, et liigne võimsus oleks pigem nähtav kui peidus ühe optimistliku eesmärgi sees.
2. samm: mõõtke üht täielikku vormimissündmust
Kavandatava vormi jaoks registreerige tahvlite arv, moodustatud osad, kihi brutomass, valmisosa mass, välgu-/jahvatustee, stabiilne sündmuste intervall ja aktsepteeritud kvaliteeditulemus. Vormimisprotsess tähendab, et üks vorm haarab plaadimaterjali ja toodab selle osade komplekti.
Head osad/h = vormimissündmused/h × osad sündmuse kohta × aktsepteeritud osa
Sulatuse brutonõudlus (kg/h) = vormimisprotsessid/h × tahke kogumass sündmuse kohta (kg)
Vastuvõetud murdosa peab pärinema kokkulepitud katsest või ausast taimeeeldusest. Parisoni brutomass hõlmab vormimisprotsessi sisenevat materjali, mitte ainult valmis pudelit. Kui välklamp on uuesti lihvitud, mõjutavad selle käsitsemine ja taaskasutuselevõtt endiselt liini.
3. samm: testige kitsaskohti ühe reana
Võrrelge sulatuse brutonõudlust tegeliku materjali puhul kavandatud ekstruuderiga. Seejärel kinnitage vormi jahutamine, puhumisõhk, osade eemaldamine, kärpimine, lekketestimine, transportimine, pakkimine ja veski võimsus. Madalaim jätkusuutlik etapp määrab liini väljundi.
Laiema pideva masina väljundloogika kohta vaadake Kinggle'ipidev puhumisvormimismasina juhend. Kui osa kaal või seina jaotus kiiruskatse ajal muutub, kasutageparisoni programmeerimisjuhendja kontrollige igas olukorras samu seina asukohti.
Milline konfiguratsioon sobib tootmisplaaniga?
Üks jaam on tavaliselt puhtama valiku loend, kui…
- kontrollitud nõudlus sobib ühele vastuvõetava töömarginaaliga vormimisjaamale;
- tootemuutused on sagedased või tootmistsüklid lühikesed;
- eelarve, hoolduse või valideerimise tõttu eelistatakse ühte vormikomplekti;
- osa, vorm või eemaldamismeetod muudab vahelduva paigutuse vähem praktiliseks;
- tehase ruum, tõste juurdepääs või allavoolu automaatika on piiratud;
- projekt siseneb turule, kus nõudlus ei ole veel tõestatud.
Topeltjaam väärib täielikku liiniuuringut, kui…
- stabiilne kordusnõudlus ületab realistliku ühe jaama väljundi;
- kaks sobitatud vormimisjaama võivad käivitada korratava protsessi;
- ekstruuder ja stantsipea suudavad tagada vajaliku sulamiskiiruse;
- jahutamine jätab kasulikku aega vahelduvaks vormitööks;
- kärpimine, katsetamine ja materjali käsitsemine suudavad aktsepteerida suurenenud voolu;
- täiendaval vormil, masinal ja utiliidil on äriline põhjendus.
Kumbki loend ei asenda tooteproovi. See hoiab ära tavalise hankevea: teise jaama käsitlemine eraldiseisva väljundtarvikuna. See on süsteemne otsus, mis muudab tööriistu, juhtimisseadiseid, kasutuselevõttu ja osade liikumist tehast.
Kommunaalteenused ja allavoolu seadmed võivad jaama eelise kustutada
Kahejaamaline liin võib suunata hallituse jahutussüsteemi rohkem soojust ja luua vormimissündmusi üksteisele lähemale. Suruõhk peab hoidma survet ja andma voolu siis, kui liin seda nõuab, mitte ainult tühikäigul. Jahutusvesi peab stabiilsetes tingimustes jõudma mõlemasse vormiringlusse. Elektrijaotus, hüdrauliline jahutus ja kapi keskkond peavad vastama lõplikule ehitusele.
Ärge arvutage tehase teenuseid võrdlustabelist. Mõned praegused Kinggle'i veebispetsifikatsioonid kasutavad ebaühtlast ühikutüpograafiat ja keskmised energianäitajad ei kirjelda identset tootetesti. Tellitud konfiguratsiooni jaoks küsige projektipõhist tehnolehte, elektrijoonist ja üldist paigutusjoonist.
Kontrollige iga protsessi pärast vormi avamist
- Kas väljavõtuseadmed saavad vahelduvjaamadest osi vastu võtta?
- Kas kärpimine saab hakkama tegeliku välgu ja kaela/põhja geomeetriaga?
- Kas lekketestija saab kontrollida iga õõnsust vajaliku liinikiirusega?
- Kas konveierid võivad vältida kokkupõrkeid, akumuleerumist ja osade deformeerumist?
- Kas veski ja segisti käepide võivad vilkuma ilma, et jahvatusproportsioon destabiliseeritaks?
- Kas operaatorid pääsevad heakskiidetud ülevaatus- ja ümberlülitustöödeks ohutult mõlemasse jaama?
Kui kiirem jooksmine tekitab ebastabiilse seina paksuse, välgu, jahutusmoonutusi või korduvad häired, ühendageennetava hoolduse rekordKinggle'igaHMI tõrkeotsingu meetodenne füüsilise kitsaskoha peitmist retseptimuudatustega.

Võrrelge paigaldatud kogumaksumust, mitte ainult masina hinda
Ostja, kes otsib plastpudelite valmistamise masina hinda, võib saada kaks hinnapakkumist, mis ei ole samaväärsed. Võib sisaldada teist vormikomplekti, väljavõtmist ja lekkekatset; teine saab näidata ainult põhivormimismasinat. Madalam pealkirjahind võib seetõttu kirjeldada vähem terviklikku tootmisrakku.
| Kulukiht | Ühe jaama küsimus | Topeltjaama küsimus |
|---|---|---|
| Masina platvorm | Millised ekstruuder, klamber, juhtseadised ja standardsed abiseadmed on komplektis? | Millised lisakelgud, klambrid, puhumis- ja juhtimisseadmed kuuluvad komplekti? |
| Vormid ja stantsipea | Kas komplektis on üks täielik vorm ja õige stantsi väljalaskepakett? | Kas komplektis on kaks sobivat vormimisjaama ning kas peade arv ja väljalaske samm on identsed tööriistaplaaniga? |
| Tehaseteenused | Milliseid võimsus-, õhu-, vee- ja põranda-/laadimistöid on vaja? | Kas olemasolevad teenused toetavad kiiremat sündmuste jada samaaegse tehase nõudmise korral? |
| Allavoolu rakk | Millised väljavõtmise, trimmimise, katsetamise, transportimise ja lihvimise etapid on käsitsi või automaatsed? | Kas iga allavoolu etapp võib vahelduvate jaamade osi ilma akumulatsioonita vastu võtta? |
| Üleminek ja valideerimine | Kui kaua võtab aega üks vormi ja retsepti vahetus ostja korras? | Kuidas kaks jaama joondatakse, kvalifitseeritakse ja taastatakse pärast toote vahetamist? |
| Operatsioonirisk | Milline väljund kaob, kui üksikvormijaam seiskub? | Kas kumbagi jaama saab ohutult isoleerida ja mis juhtub jagatud ekstrusioonijärjestusega? |
Kasulik majanduslik võrdlus kasutab mõlemalt poolt sama projekti piiri. Kaasake vormimismasin, vormid, stantsipea, abiseadmed, paigaldus, kasutuselevõtt, koolitus ja tehase modifikatsioonid. Seejärel hinnake tööjõudu, kommunaalkulusid, planeeritud hooldust, üleminekukadu, kvaliteedikadu ja seisakuid, kasutades ostja enda tööeeldusi.
Kulu kauba osa kohta = kogukulu võrdlusperioodil ÷ samal perioodil toodetud vastuvõetud osad
Lugeja ja nimetaja peavad kasutama sama ajaakent ja ulatust. Ärge asetage kahe jaama peamist numbrit ühe jaama kuivtsükli väljundi kohale ega võrrelge automatiseeritud topeltjoont ühe põhimasinaga, mis välistab kärpimise ja testimise. Kui nõudlus ei saa lisatud väljundit kasutada, jääb tühivõimsus kuluks. Kui nõudlus ületab ühe jaama võimekust, on kuludeks ka tootmisest jäämine ja ületunnitöö.
Hind on endiselt kehtiv ostupiirang, kuid see kuulub pärast tehnilist sobivust. Paluge Kingglil tuvastada kõik kaasasolevad komponendid ja kõik ostja tarnitud kaubad, et pakkumist saaks rida-realt võrrelda.
Parem pakkumine eraldab garanteeritud tingimused kataloogi viidetest
Saatke sama sisestusleht igale tarnijale. Vastasel juhul võivad kaks tsitaati kasutada erinevaid eeldusi ja tunduda siiski võrreldavad.
| RFQ väli | Nõutav sisend | Miks see jaama otsust muudab |
|---|---|---|
| osa | Joonis või näidis, maksimaalsed mõõtmed, kael/viimistlus, käepide, eraldusjoon ja kärpimisnõue | Määratleb vormi sobivuse, liikumise ja allavoolu töö |
| Materjal | Täpne vaigu klass, värv, lisandid, lihvimis-/PCR-plaan ja tarnija andmed | Muudab sulamiskäitumist, läbilaskevõimet ja jahutust |
| Mass ja sein | Valmis kaal, parision/flash hinnang, kriitilised seina asukohad ja tolerants | Muudab tsükli eesmärgid nõudluse ja kvaliteedi tõenditeks |
| Nõudlus | Head osad tunnis, vahetus, aasta ja kõrghooaeg; SKU/vahetusplaan | Näitab, kas teist jaama saab produktiivselt koormata hoida |
| Tööriistad | Jaamade arv, stantside väljalaskeavad, õõnsused, keskpunkti kaugus, vormikomplektid ja jahutuspaigutus | Takistab "topeltjaamal" erineva pea või õõnsuse oletuse peitmist |
| Kvaliteet | Kaal, mõõtmed, seina, lekke, kukkumise, pealtkoormuse või muud kokkulepitud katsed | Määrab liikumiskiiruse asemel hea väljundi |
| Tehas | Võimsusstandard, õhu/vee tingimused, põranda ja lae piirangud, tõstetee ja allavoolu seadmed | Testib, kas täielikku kahejaamalist rakku saab installida ja toetada |
Registreerige need üksused vastuvõtukatse ajal
- Masina, vormi, stantsipea, vaigu ja retsepti identiteet.
- Stabiilne vormimissündmuste intervall iga jaama jaoks – mitte üks kiireim sündmus.
- Parsooni kogumass, valmisosa kaal ja välgumarsruut.
- Vastuvõetud osad õõnsuse ja jaama järgi kokkulepitud katseakna kohal.
- Kriitiline sein, mõõtmed ja funktsionaalsed tulemused.
- Tegelikud õhu-, vee- ja elektritingimused näidatud koormuse all.
- Häire, seiskamise ja käsitsi sekkumise salvestus katse ajal.
See rekord muudab "ühe ja kahe jaama" otsuseks, mis põhineb ostja tootel. See annab ka kasutuselevõtu lähtetaseme tulevaseks tõrkeotsinguks ja ennetavaks hoolduseks.
Korduma kippuvad küsimused
Kumb on kiirem: ühe- või kahejaamaline puhumisvormimismasin?
Kahe jaamaga masinal on suurem väljundpotentsiaal, kuna jagatud ekstrusioonisüsteemi ümber on vaheldumisi kaks vormimisjaama. Tegelik hea väljund sõltub ikkagi sulamisvõimsusest, parisnide arvust, jahutusest, osade eemaldamisest, allavoolu seadmetest ja aktsepteeritud kvaliteedist.
Kas kahe jaamaga puhumisvormimismasin toodab topelt?
Mitte automaatselt. Avaldatud kuivtsükli arvud võivad näidata kahte vahelduvat jaama, kuid müüdavat toodangut võivad piirata sulamisnõudlus, jahutamine, kärpimine, testimine, peatamine või tagasilükkamine. Kontrollige masinat tegeliku toote ja materjaliga.
Kas kahekohaline masin on sama mis kahepealine masin?
Ei. Jaamade arv kirjeldab vormi ja klambri positsioone. Peade arv kirjeldab, mitu parsooni vormimise jaoks välja pressitakse. Masin võib ühendada kaks jaama ühe või mitme stantsi väljalaskeavaga.
Kas need kaks jaama saavad töötada erinevalt?
Ärge arvake, et nad suudavad sõltumatuid tooteid tõhusalt käitada. Jaamadel on ühised ekstrusiooni- ja töötlemistingimused, seega peavad toote mass, pargistamise ajastus, jahutamine ja allavoolu töö ühilduma. Kinnitage täpne paigutus projekteerimise käigus.
Kas ma peaksin 5L mahutite jaoks valima ühe või kahe jaama?
Konteineri maht tuvastab ainult platvormi. Valige jaamade arv kontrollitud heade osade nõudluse, toote kaalu, töö pikkuse, vormi ja stantsiplaani, saadaolevate utiliitide, tehase paigutuse ja allavoolu võimsuse hulgast.
Kuidas tuleks arvutada puhumisvormimismasina toodangut?
Kasutage vormimissündmusi tunnis korrutatuna sündmuse osade ja aktsepteeritud murdosaga. Kontrollige tulemust sulamisnõudluse, jahutuse ja iga allavooluetapi suhtes. Ärge kasutage tootmisväljundina ainult kuivtsüklit.
Millist teavet on vaja ühe versus kahe jaama pakkumise jaoks?
Esitage osa joonis, materjali klass, valmis- ja kogumass, seina- ja kvaliteedinõuded, heade osade sihtmärk, SKU plaan, vormi ja õõnsuse kontseptsioon, kommunaalteenused, paigutus ja allavoolu seadmed.