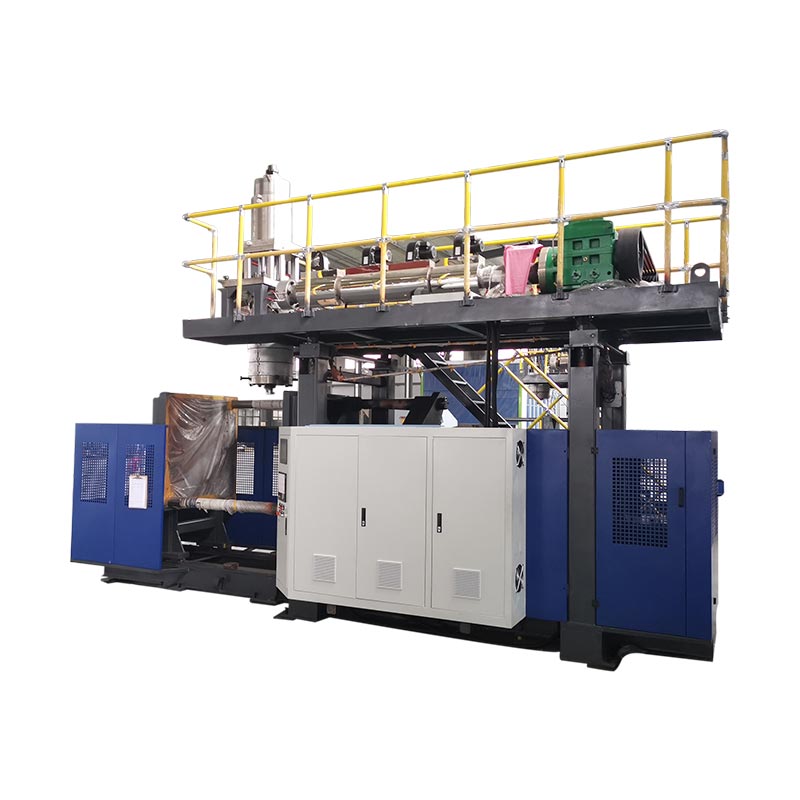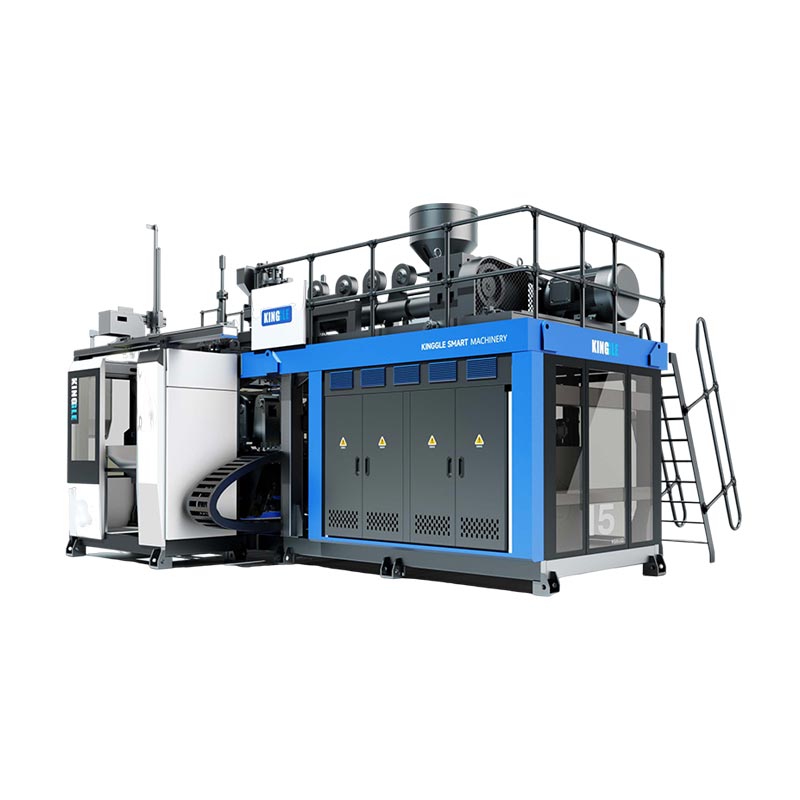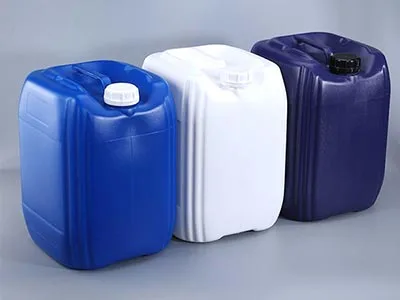
Puhumistihvt juhib õhku pardale ja mõne ekstrusioonpuhumisvormimise konstruktsiooni puhul aitab see kalibreerida või viimistleda mahuti kaela. Diagnoosige kaela defekte, tuvastades rikke, kontrollides kogu tööriistu ja sulgemissüsteemi ning seejärel kontrollides, kas parandus vastab toote nõuetele.
Enne puhumistihvti vahetamist
- Tehke kindlaks, kus kael saab esmakordselt kahjustatud või spetsifikatsioonist väljas.
- Hoidke proovid jälgitavad kuni jaama, õõnsuse ja tööriistade versioonini.
- Eraldage joondamine ja kulumine õhu kohaletoimetamise, ajastuse ja jahutuse küsimustest.
- Kinnitage tulemus kindlaksmääratud pudeli, sulguri ja katsetingimustega.
Mida teeb puhumistihvt ekstrusioonpuhumisvormimisel?
Puhumistihvt kuulub puhumisseadmesse. See varustab õhku, mis laiendab püütud parsooni vastu hallitust. Kalibreeritud viimistluse jaoks mõeldud süsteemides töötab puhumistihvti koost ka kaela tööriistadega. Lõikerõngas, jahutuskäik või muu viimistlusfunktsioon sõltub tegelikust konstruktsioonist; nimi üksi ei tuvasta pakutavaid funktsioone.
Eastman kirjeldab oma keerme viimistluse kalibreerimiseks ja kärpimiseks puhumismeetodeidekstrusioonpuhumisvormimisjuhend kopolüestrite jaoks. See on kasulik näide tööriistade suhetest. Selle vaigupõhised seadistusväärtused peaksid jääma selles juhendis kirjeldatud materjalide ja seadmete paigutusele.
Enne põhjuse määramist tuvastage funktsioon
Pudeli viimistlus sisaldab erinevate töödega funktsioone. Kaela ava, väliskeere ja tihenduskontakti ala vajavad oma joonise viiteid. Sulgur võib tihendada vastu vooderdust või muud kavandatud kontaktpinda. Enne märgi kirjeldamist lekke põhjusena registreerige tegelik tihenduskorraldus.
Väline viimistlus tuleneb täielikust tööriistade ja vormimise järjestusest. Kui määrate selle kogu puhumistihvtile, jäetakse paaritustööriistad vahele. Seetõttu tuleks mõõtmete kaebuses tuvastada omadus, mõõtmismeetod ja seda mõjutavad vahendid.
Matriittihvt ja IBMi südamikuvarras on erinevad viited
Matriitsitihvt või -südamik kuulub stantsipea juures olevate sulamist moodustavate tööriistade hulka. Selle komponendi segi ajamine puhumistihvtiga võib viia hooldustaotluse vale koostu poole. Kasutage töökoja hüüdnime asemel osa joonist ja koostu tunnust.
Sissepritsepuhumisvormimisel kasutatakse teistsugust tooriku ja südamiku paigutust. See juhend käsitleb ekstrusioonipuhumisvormimise kaela kontrollimist. Hallitustunnuste puhul, mis asuvad väljaspool kaela,ekstrusioonipuhumisvormi disaini juhendselgitab laiemat seost vormimise, jahutamise ja õhutamise vahel.
Enne puhumistihvti vahetamist leidke kaela defekt
Säilitage ebaõnnestunud pudel enne retsepti kohandamist. Märkige defekt ja selle suund. Tehke kindlaks jaam ja õõnsus, seejärel säilitage võrreldav vastuvõetav proov. Aruanne, milles öeldakse ainult "kaelaprobleem", jätab lahtiseks mitu väga erinevat uurimist.
Eraldage kaelaseina läbiv leke pudeli ja sulguri liidese lekkest. Kontrollige ka, kas lekketesti kinnitusseade puutub kokku või tihendab sama omadust kui lõplik sulgur. Armatuuriprobleem ja pakendi leke võivad vajada erinevaid parandustöid.
Võrrelge osa järjestikustel etappidel
Kui kvaliteedimenetlus võimaldab ohutut proovide võtmist, võrrelge kaela pärast vormimist, pärast korrastamist ja pärast töötlemist. Lisage suletud pakend, kui tõrge ilmneb pärast korkimist. Koguge heakskiidetud proovivõtukohtade kaudu; juurdepääs liikuvatele tööriistadele ei ole proovivõtumeetod.
Kui pärast kärpimist ilmub esimest korda kontaktjälg, vaadake enne puhumistihvtide joonduse muutmist üle lõike- ja toe paigutus. Kui kael muudab määratud konditsioneerimisperioodi jooksul kuju, lisage ülevaatesse termiline ajalugu. Need tähelepanekud juhivad järgmist kontrolli; nad ei loo põhjust ise.
Kasutage mustrit ilma seda diagnoosiks muutmata
Üks mõjutatud jaam väärib selle tööriistade ja käsitsemisviisi põhjalikku uurimist. Mitme õõnsuse probleem nõuab ka jagatud tingimuste ülevaatamist. Kumbki muster ei välista tööriistaga seotud põhjust: mitmel koostudel võib olla sama kujundus, seadistusjuhised või hiljutine asendamine.
Salvestage, mis muutus enne esimest tagasilükatud proovi. Kasulikud kirjed hõlmavad vormi paigaldamist, materjali või sulgemispartii, hooldustöid ja retsepti läbivaatamist. Hoidke algseisund kirjes nähtaval, et hilisem nihe saaks eristada vaatlust kahtlustatavast seletusest.
Kui rike on tegelikult korpuses või põhja keevisõmbluses, kasutagelaiem väljapressimise puhumisvormimise tõrkeotsingu juhend. Kaela kontrollimisel ei tohiks iga anuma defekti puhumisnõela parandamiseks arvesse võtta.
Neli kaeladefektide mustrit ja kogutavad tõendid
Kasulik tõrkeotsingu tabel ütleb tehnikule, mida enne reguleerimise valimist uurida. Sarnase välimusega defektid võivad hõlmata erinevaid etappe. Hoidke kahtlustatavat komponenti vaadeldavast funktsioonist eraldi, kuni mõõtmised või kontrollitud võrdlus toetavad ühendust.
Formosa omapolüetüleenist ja polüpropüleenist puhumisvormimise juhend, muudetud 2025. aasta aprillis, tuvastab mitu võimalikku sulgemislekke põhjust. Samuti käsitleb see top-välgu eraldamist ja kaela ovaalsust eraldiseisvate tõrkeotsingu objektidena. See eristus on kasulikum kui üldine juhis puhumistihvti asendamiseks.
| Täheldatud defekt | Kõigepealt tuleb koguda tõendid | Eraldatavad küsimused | Kontrollige pärast parandamist |
|---|---|---|---|
| Ovaalne või moonutatud kael | Joonise mõõtmed, mõõtmise suund ja proovi seisund igal etapil | Vormimise geomeetria, termiline muutus, vabastamine ja käsitsemine | Samad mõõdud kokkulepitud konditsioneerimisajal |
| Skoor või kahjustatud tihendusala | Märkige asukoht, kontaktmuster ja esimene etapp, mis näitab kahjustusi | Tööriista kontakt, lõikamine, toed ja allavoolu kontakt | Pinna seisukord ja asjakohane pakendi funktsioon |
| Ülemine välklamp jääb külge või rebeneb | Lõikeserv, tööriista tunnus ja tegeliku lõikepaari seisund | Kulumine, paaritusgeomeetria ja kinnitatud lõikejärjestus | Puhas eraldamine ja kahjustamata viimistlus |
| Pakend lekib pärast korkimist | Lekkekoht, pudeli ja sulguri tunnus, kokkupanek ja katsetingimused | Kaela geomeetria, tihenduskontakt, sulguri ühilduvus ja testi seadistus | Määratud suletud pakend kokkulepitud testi all |
Ovaalsus vajab mõõtmise tingimust
Mõõtke määratletud objekti joonisel või kontrolliplaanis nõutavates suundades. Säilitage mõõtmisaeg ja proovi seisukord. Otse masinast saadud sooja pudeli võrdlemine konditsioneeritud viitega võib varjata, kas erinevus tekkis vormimisel või hilisemal jahutamisel.
Kael, mis näeb välja ovaalne, on põhjust uurida. Uue puhumisnõela asendi määramiseks ei piisa tõenditest. Enne parandusmeetmete valimist kontrollige asjakohaseid termilisi ja käsitsemistingimusi koos tööriistaviidetega.
Pinnamärgid ja lisatud välklamp vajavad erinevaid kirjeid
Pildistage partituur, mille suund ja asukoht on nähtavad. Kahjustatud tihenduspiirkonna puhul tuvastage pudeli ja sulguri jooniste abil kavandatud kontaktpind. Kinnitatud välklambi puhul säilitage lõikeserv ja registreerige lõikepaari moodustavad komponendid. Need on erinevad küsimused isegi siis, kui mõlemad defektid ilmnevad suu lähedal.
Enne lõikeosa teritamist või asendamist veenduge, et koost võimaldab seda tööd ja ühendatud tööriist sobib. Ühe serva parandamine ilma selle paarituskomponenti üle vaatamata võib jätta uurimise pooleli.
Korgi leke kuulub komplekti
Kinnitage, milline sulgur paigaldati ja kuidas seda rakendati. Kael võib läbida ühemõõtmelise kontrolli, kui kogu pakett ei täida endiselt oma määratud funktsiooni. Vastuvõetamatu testitulemus võib vastupidi tuleneda testikorraldusest endast. Enne kui käsitlete tulemust tööriistavea tõendina, korrake kontrolli heakskiidetud seadistusega.
Pideva keermega sulgemiseksASTM D2063/D2063M-24käsitleb pöördemomendi säilitamist käsitsi testimisseadmete abil. Selle avaldatud reguleerimisala hõlmab eemaldamise pöördemomenti kindlaksmääratud tingimustel. Selle tulemusena tuleks registreerida pöördemomendi tulemus; see ei asenda pakendile määratud lekketesti.
Eraldi kontrollige joondamist, kulumist, õhuvarustust ja ajastust
Väljend "kontrollige puhumistihvti" vajab kontrolliplaani taga. Asendiviga, kahjustatud kontaktpind ja piiratud õhu kohaletoimetamine on erinevad leiud. Nende ühendamine üheks hooldusjuhendiks muudab keeruliseks selgitada, miks konkreetne parandus- või seadistusmuudatus valiti.
Joondamine algab kinnitatud viidetega
Kinnitage puhumistihvti koost, kaela tööriistad ja paigaldusviided nende jooniste põhjal. Tuvastage, milline funktsioon annab nullpunkti ja millist asukohta mõõdetakse. Fotole tõmmatud joon ei suuda tuvastada peidetud pindade vahelist suhet.
Kasutage masina tootja kontrollimeetodit ja ohutu juurdepääsu protseduuri. Võrrelge asjakohaseid mõõtmisi selle koostu heakskiidetud piirväärtustega. Kui paigaldus- või sobitustööriist on muutunud, vaadake üle kogu komponentide virn, enne kui eeldate, et eelmine asend jääb kehtima.
Eraldage nähtavad jäljed mõõdetud kulumisest
Nähtav märk tuleks registreerida, kuid selle olulisus sõltub sellest, kus komponent toote või paaritustööriistaga kokku puutub. Võrrelge märki defekti asukoha ja kehtivate joonise nõuetega. Ainuüksi pinna välimus ei määra universaalset asendusläve.
Kontrollige lisade, rõngaste ja muude seotud komponentide identiteeti, kui need on disaini osa. Kaks tükki, mis füüsiliselt kokku sobivad, võivad siiski kuuluda erinevatesse versioonidesse. Asendustaotlus peaks sisaldama koostesuhteid, mitte ainult eemaldatud tihvti fotot.
Vaadake üle kogu õhutee
Kasutage heakskiidetud diagnostikat, et eristada toitetingimusi, piiranguid, klapi tööd ja lekkeid tööriista läheduses. Rõhunäidik ülesvoolu on üks tõendeid. Uurimine peab veel kindlaks tegema, kas vajalik õhk jõuab protsessi ettenähtud tee ja järjestuse kaudu.
Näidud peaksid tuvastama mõõtmiskoha ja tsükli seisundi. Ärge ühendage rõhu all olevat liini lahti ega improviseerige näidu saamiseks juurdepääsu. Laiemad taimevarude küsimused kuuluvadmasina kasulikkuse nõuded; kohaliku tööriista kontroll peaks jääma jälgitavaks tegelikule masinale.
Ajastus ja jahutus vajavad omaette võrdlust
Vaadake üle kohaldatavad sisestamise, puhumise, lõikamise, väljalaske ja väljatõmbamise sündmused. Mõned neist funktsioonidest võivad kasutada teistsugust mehhanismi või ei pruugi kuuluda puhumistihvtile üldse. Enne reguleerimise ettepaneku tegemist sobitage HMI sündmuste nimed tegelike seadmete dokumentidega.
Säilitage retsept ja eristage käsku toimingu toimumise kinnitusest. TheHMI seaded ja häirejuhendselgitab tegelike tingimuste salvestamise väärtust sündmuste järjestusega. Kaasake kaela jahutamine ja proovi seisund, kui täheldatud deformatsioon muudab need asjakohaseks.
Kasutage masina ja tööriistade jaoks lubatud piire. Üldine artikkel ei saa määrata kindlaks puhumistihvti käigu, kliirensi, rõhu, lõikejõu või ajastuse juurdekasvu tundmatu sõlme jaoks.
Kontrollitud tõrkeotsingu ja kontrolli töövoog
Kirjutage tähelepanek ja pakutud test eraldi üles. "Pärast kärpimist on nähtav burr" on tähelepanek. "Lõikerõngas vajab vahetust" on hüpotees, kuni ülevaatus seda toetab. Selle eristuse salvestamine muudab üleandmise kasulikumaks ja hoiab ära varajase oletuse muutumise aktsepteeritud selgituseks.
- Määratlege ebaõnnestunud nõue.Märkige koht, säilitage proov ja kinnitage kontrolli või katsemeetod. Tehke kindlaks, kas kaebus puudutab mõõtmeid, pinna seisukorda, trimmimist või suletud pakendit.
- Lukustage näidisidentiteet seadistusse.Salvestusmasin, jaam, õõnsus, tööriistade läbivaatamine ja materjalipartii. Säilitage retsept ja sulgemise identiteet, kui rike hõlmab korkimist.
- Kontrollige kindlaksmääratud ohututes tingimustes.Kasutage enne hooldust või tööriistadega kokkupuudet heakskiidetud juurdepääsu- ja isolatsiooniprotseduure. Kontrollitud diagnostiline toiming nõuab oma volitatud protseduuri.
- Kontrollige kõige tugevamalt toetatud hüpoteesi.Valige volitatud muudatus kinnitatud piirides. Hoidke muud kontrollitavad tingimused võrdluse tõlgendamiseks piisavalt stabiilsed ja dokumenteerige kõik tingimused, mida ei saa pidada.
- Korrake vastavaid kontrolle.Kontrollige sama funktsiooni ja korrake määratud funktsionaalset testi. Rakendage sama mõõtmistingimust, et võrdlus jääks mõttekaks.
- Salvestage vabastamisotsus.Säilitage tulemused muudetud seadistusega. Järgige jätkuvaks kontrollimiseks kvaliteediplaani ja tehke kindlaks, kes kinnitas tootmise väljalaske.
Teenindus toob kaasa ohud, mis ei ole kvaliteediprobleemid.OSHA ohtlike energiate juhisedidentifitseerib tõsiste hooldusriskidena ootamatu käivitamise ja salvestatud energia vabanemise. Masinapõhine isolatsioon peab hõlmama asjakohaseid energiaallikaid. Ainuüksi HMI seiskamiskäsku ei tohiks käsitleda nõutava isoleerimisprotseduuri asendajana.
Tehke lühike dokument, mis toetab järeldust
Võrdluseks on vaja määratletud kontrollakent. Märkige üles uuritud arv ja number, mis ei vastanud samale kriteeriumile. Märgistage sama proovi korduvad kontrollid eraldi, nii et kirje ei arvestata neid täiendavate pudelitena.
| Salvestus | Mis sinna kuulub |
|---|---|
| Identiteet | Masina, jaama/õõnsuse, vormi, puhumistihvti kooste ja jooniste parandused |
| Lähtejoon | Defekti asukoht, varaseim kahjustatud etapp, retsept ja näidise seisund |
| Kontrollimise tõendid | Fotod, mõõdetud omadused, meetod ja kohaldatavad aktsepteerimispiirangud |
| Kontrollitud muutus | Heakskiidetud tegevus, vastutav isik ja peetud või muudetud tingimused |
| Kontrollimine | Kontrollitud kogus, rikked, katsetingimused, jätkuvad kontrollid ja vabastamise heakskiit |
Kui määr on teatatud, määratlege see kui ebaõnnestunud kontrollitud pudelid jagatuna kõigi selles aknas kontrollitud pudelitega. Hoidke kriteeriumid ja valimi aluseks võrdluste vahel järjepidevad. Väike proov, millel pole täheldatud tõrkeid, on näidistulemus, mitte lubadus, et tulevane tootmine on leketevaba.
Eskaleerige lahendamata tulemus, kui esialgsed tõendid on puutumata. Ebaõnnestunud ja vastuvõetavate näidiste saatmine koos tööriista identiteediga on kasulikum kui ainult lõpliku retsepti edastamine. Tarnija või kvaliteedimeeskond saab seejärel üle vaadata, mida tegelikult täheldati ja mida iga paranduskatse muutis.
Hooldage ja asendage õige puhumistihvti komplekt
Enne asendamise tellimist tuvastage koost. Hoidke masina seerianumber, vormi identifikaator ja puhumisnõela joonise versioon koos. Vajadusel lisage sobiv kaelaosa ja lõikeosad. Jagatud komponendi nimi või sarnane välisläbimõõt ei taga vahetatavust.
Puhastamine, ümbertöötamine ja asendamine nõuavad erinevaid otsuseid. Kasutage heakskiidetud hooldusjuhiseid ja vastuvõtupiiranguid. Pinna taastamine, teritamine või katmine võivad muuta funktsionaalset liidest, seega hankige asjakohane tootja luba, selle asemel, et käsitleda iga nähtavat märki remondijuhisena.
Pärast paigaldamist korrake tegeliku töö jaoks vajalikke kontrolle. Kinnitage asjakohased kaela mõõtmed ja tihendusala, seejärel kontrollige kindlaksmääratud sulgurit ja funktsionaalset testi. Säilitage saadud seadistusredaktsioon koos ülevaatuse kirjega. Theennetava hoolduse kontrollnimekiripaigutab need kirjed laiemasse masinapõhisesse plaani.
Kaks Kinggle'i pudeli-masina viidet
KGB5L ja KGB5D pakuvad asjakohaseid pideva ekstrusioonipudeli-masina näiteid. Nende avaldatud jaamade skeemid aitavad korraldada kontrollidokumente: säilitada jaama identiteet ning vajaduse korral pea ja õõnsuse identiteet. Kataloog ei tuvasta universaalset puhumisnõela iga kummalgi platvormil toodetud pudeli jaoks.


| Avaldatud väli | KGB5L | KGB5D |
|---|---|---|
| Jaamakorraldus | Vallaline | Kahekordne |
| Maksimaalne konteineri maht | 5 L | 5 L |
| Kruvi läbimõõt | 60 mm | 70 mm |
| HDPE sulamisvõime | 55 kg/h | 80 kg/h |
Allikad: lingitud KGB5L ja KGB5D tootelehed. Sulamisvõime on avaldatud materjali läbilaskevõime väli, mitte aktsepteeritud pudeli kiirus või kaela kvaliteedi tulemus.
Kasutage neid arve platvormi tuvastamiseks ja tootmisarutelu kujundamiseks. Puhumisnõela valik sõltub ikkagi pudeli viimistlusest, vormist, kinnitusest ja tegelikust puhumiskorraldusest. Matriitsipea spetsifikatsioonis loetletud stantsi läbimõõt ei asenda puhumistihvti joonist.
Uue masinaprojekti jaoks esitage pudeli ja sulguri joonised enne tööriista ulatuse kinnitamist. Olemasoleva paigaldise jaoks lisage praegune koostu identifitseerimis- ja kontrollitõendid. TheHDPE pudeli-masina valiku juhendhõlmab laiemat tootmisspetsifikatsiooni.
Korduma kippuvad küsimused lööknõelte ja kaela defektide kohta
Kas puhumistihvt on sama mis matriitsitihvt?
Ei. Matriittihvt või -südamik on sulatusvormimise tööriista osa. Puhumistihvt annab puhumisõhku ja sellel võib konkreetse konstruktsiooni puhul olla kaelaga seotud ülesandeid. Tuvastage kumbki komponent selle koostejooniselt. Jagatud sõna "pin" ei muuda nende liideseid ega mõõtmeid vahetatavaks.
Kas iga ekstrusioonpuhumisvormimismasin kasutab sama tihvti konstruktsiooni?
Ei. Puhumis- ja viimistluskorraldus sõltuvad tootest ja tööriistadest. Kalibreerimis-, jahutus- ja lõikamisfunktsioonid on konfiguratsioonipõhised. Enne asendusseadme valimist või mõne teise masina seadistusjuhise rakendamist kinnitage tegelik kokkupanek ja liikumine. Ainult konteineri maht ei suuda õiget komponenti tuvastada.
Kas pudel võib lekkida, kui puhumistihvt on heas seisukorras?
Jah. Uurige pudeli ja sulguri täielikku liidest, sealhulgas kindlaksmääratud korki, tihenduskontakti ja katsekorraldust. Tehke kindlaks, kas vormimise või hilisema käsitsemise ajal ilmnevad kahjustused. Lekketulemus viitab ebaõnnestunud kontrollile; see ei tuvasta iseenesest, milline tööriist, komponent või protsessi seisund tõrke põhjustas.
Millist teavet on vaja asenduslööktihvti ülevaatamiseks?
Esitage masina mudel ja seerianumber, vormi identifitseerimine, puhumistihvti koostu joonis ja versioon. Lisage paarituskaela tööriistad ja asjakohased pudeli- ja sulgemisjoonised. Defektide uurimiseks lisage proovi identifitseerimine, fotod, mõõtmised ja järjekord, milles probleem esmakordselt ilmneb. Kasutage tehniliste dokumentide jaoks heakskiidetud kontaktkanalit.
Mida tuleks kontrollida pärast puhumistihvti parandamist või asendamist?
Kinnitage montaaži identiteet ja seadistamine kinnitatud dokumentide alusel, seejärel kontrollige kahjustatud kaela tunnuseid kokkulepitud mõõtmistingimustes. Korrake vastavat pakendi testi määratud sulguriga. Registreerige kogused ja tõrked, säilitage muudetud seadistus ning järgige jätkuvate kontrollide ja tootmise vabastamise kvaliteediplaani.
Saatke masina, tööriistade ja kaelavea üksikasjad
Alustage mudelist ja seerianumbrist, tööriista identifitseerimisest ja märgitud defektifotost. Lisage pudeli ja sulgemise nõuded, esimene mõjutatud tootmisetapp ja kõik mõõdetud tulemused. Need üksikasjad annavad tehnilisele arutelule kindla lähtepunkti.
Arutage tööriistade ja tootmisnõuete üleNingbo Kinggle Machinery Co., Ltd.Ettevõtte teave