Taaskasutatud HDPE-d saab kasutada ekstrusioonpuhumisvormimisel, kui valitud klass ja retsept sobivad mahutile. Selle heakskiidu kinnitavad sissetulevad materjalikontrollid, kontrollitud masinakatsetus ja valmispakendi testid ettenähtud kasutustingimustes. Taaskasutatud sisu eesmärk üksi seda ei tee.
Taaskasutatud HDPE puhumisvormimisvaikude valimine konteinerisse
Alustage paketi tööga. Käepidemega pesuainepudel, pigistatav pudel ja jäik kemikaalinõu võivad nõuda erinevat materjali käitumist isegi siis, kui kõik kolm kasutavad polüetüleeni. Enne vaigupakkumiste võrdlemist loetlege sisu, täitmistingimused, sulgemine, välimusnõuded ja transpordikoormused.
Ringlussevõetud HDPE puhumisvormimisvaikude puhul küsige, millist lähteainet ja klassi tarnija pakub, kuidas materjali kontrollitakse ja millist rakendust andmed toetavad. Silt nagu "pudeli klass" vajab kehtivat tehnilist andmelehte ja jälgitavat partii identiteeti.
Hoidke PCR, PIR ja ettevõttesisene uuesti lihvimine eraldi
PCR kirjeldab pärast tarbijakasutust taaskasutatud materjali. PIR-i kasutatakse tavaliselt tööstuslike või tarbimiseelsete allikate jaoks. In-house regrind kirjeldab tehase enda jahvatusprotsessi jääke. Need sildid vastavad erinevatele päritolu puudutavatele küsimustele; ükski neist ei kinnita, et materjal vastab kavandatud mahuti nõuetele.
Salvestage sisemine välklamp ja tagasilükatud osad ostetud taaskasutatud graanulitest eraldi. Paluge tarnijal esitada oma määratlused ja ringlussevõetud sisu arvestuse alus. Ärge eeldage, et iga punkri tagasipöördumist loetakse PCR-i või kvalifitseeruva ringlussevõetud sisuna.
Enne segu valimist kirjutage nõuded
Juhendis tuleks määratleda toote joonis ja sulgemine, sihtmass, seina paksuse asukohad, värviviide ja asjakohased funktsionaalsed testid. Lisage säilitustemperatuur, täitmistingimused ja pakendatud aine. Kontaktitundliku kasutuse korral lisage enne prooviversiooni lubamist nõutavad materjalid ja regulatiivne dokumentatsioon.
Tehniliselt kasulikul otsusel on kitsas ulatus: see materjal, selles retseptis, sellel masinal ja vormil, selle konteineri jaoks. See ulatus muudab hilisemad muudatused ülevaatavaks.
Millised vaigu omadused on HDPE puhumisvormimisel olulised?
Võrrelge kandidaadi hinnet kinnitatud viitega, kasutades samu testitingimusi. Seejärel otsustage, millised kontrollid kuuluvad igale sissetulevale partiile ja milliseid on vaja ainult kvalifitseerimise või uurimise käigus. Iga võimaliku laborianalüüsi tellimine võib tootmisküsimusele vastamata lisada kulusid.
Lugege MFR-i või MFI-d koos lisatud tingimustega
Sulamismassi voolukiirus, mida sageli nimetatakse MFR-iks või MFI-ks, on kasulik voolu konsistentsi kontrollimiseks. Säilitage temperatuur, koormus, ühikud ja katsemeetod numbriga. Erinevates tingimustes mõõdetud väärtused ei ole otseselt omavahel asendatavad.
ASTM D1238-26selgitab, et sulamisvoolu tulemused ei kinnita teiste omaduste ühtlust ilma kehtiva korrelatsioonita. Samuti hoiatab see, et test ei pruugi reprodutseerida suuremahulist töötlemiskäitumist. Sarnane rahaloomeagentuur toetab seetõttu sõelumist, kuid ei tõesta samaväärset parisoni stabiilsust ega valmispudeli vastupidavust.
| Kontrollige | Kasulik rekord | Otsus, mida see toetab |
|---|---|---|
| Hinde identiteet ja päritolu | Tarnija, klass, partii, lähteaine kirjeldus ja deklareeritud ringlussevõetud sisu | Veenduge, et tarnitud materjal vastab kvalifitseeritud allikale ja retseptile. |
| MFR/MFI ja tihedus | Tulemused, meetodid, tingimused ja kokkulepitud piirid | Ülevaatamist vajavate muudatuste kuvamine; ärge järeldage nendest väärtustest kõiki muid omadusi. |
| Osakesed ja materjali koostis | Kokkulepitud kontrollimeetod, veanäited ja esinduslik säilitatud proov | Otsustage, kas rutiinsest kontrollist piisab või on vaja koostise analüüsi. |
| Värv ja lõhn | Võrdlusproov, kontrollitingimused ja kasutuspiirangud | Kontrollige kavandatud pakendi välimust ja sensoorseid nõudeid. |
| Pinnavesi ja käitlemine | Ladustamislugu, materjali seisukord ja tarnija konditsioneerimisjuhised | Tehke kindlaks, kas materjali ettevalmistamine vajab enne katset korrigeerimist. |
| Mehaanilised ja pinget lõhenevad andmed | Proov, meetod, temperatuur, kokkupuute- ja laadimistingimused | Andmelehe väärtuse asendamise asemel kavandage asjakohased valmis mahutite hinnangud. |
Eraldage tüüpilised väärtused partii vabastamise piiridest
Tehniline andmeleht kirjeldab hinnet. Analüüsisertifikaat kajastab konkreetse partii omadusi. Ostukirjelduses on kirjas, millega ostja nõustub. Hoidke need dokumendid eraldi; tüüpiline väärtus ei ole automaatselt garanteeritud piir.
Leppige kokku, kuidas proovid partiid esindavad, ja säilitage hilisemaks võrdlemiseks piisavalt tuvastatud materjali. Kui muutus jääb seletamatuks, arutage materjali tarnija või laboriga sihipärast koostist, termilist või reoloogilist analüüsi. Valige analüüs kahtlustatava rikke jaoks, mitte seetõttu, et seade on saadaval.
Kuidas läbi viia ringlussevõetud HDPE ekstrusioonipuhumisvormimise katset
Kontrollitud katse ühendab sissetuleva vaigu ekstrusioonpuhumisvormimisprotsessi ja lõpliku pakendiga. Enne proovide võtmist määratlege vastuvõtukontrollid. Vastasel juhul võib meeskond kulutada prooviperioodi välimuse kohandamisele ja avastada liiga hilja, et vajalikku kasutustesti pole kunagi planeeritud.
- Käivitage heakskiidetud võrdlusmaterjali või koostist, kuni protsess on korratav. Salvestage masin, stantsipea, vormi revisjon, utiliidid ja allavoolu konfiguratsioon.
- Määrake kandidaatpartii ja täielik retsept, sealhulgas värvaine, lisandid ja kõik sisemised tagastustooted. Järgige kokkulepitud materjali muutmise protseduuri, et ülekandmine võrdlust segi ei ajaks.
- Salvestage esialgne vastus dokumenteeritud seadetes. Jälgige sööda konsistentsi, survekäitumist, pargi moodustumist, kaalu ja nähtavaid defekte.
- Tehke põhjendatud kohandusi seadmete ja materjalide piires. Hoidke iga muudatus seotud põhjuse ja sellest tulenevate näidistega.
- Koguge tuvastatud näidised seina kaardistamiseks ja kokkulepitud funktsionaalseteks katseteks. Parima välimusega pudeli valimise asemel võrrelge kogu katse tulemusi.
Hoidke kaks võrdlust eraldi.Esialgne võrdlus näitab, kuidas kandidaat reageerib dokumenteeritud seadistusele. Järgnev optimeeritud käitamine näitab, mis juhtub pärast seda, kui protsessi on selle kandidaadi jaoks kohandatud. Salvestage mõlemad; ainult optimeeritud sätete esitamine peidab nende hankimiseks vajaliku töö.
Materjali variatsioon masina variatsioonist eraldi
Enne taaskasutatud vaigule uue defekti määramist soovitame kontrollida, kas heakskiidetud viide töötab ikka järjepidevalt. Kui ei, siis uurige esmalt seadmeid, hallitust ja kasutustingimusi. Materjali võrdlus on nõrk, kui võrdlusprotsess on juba ebastabiilne.
Õhukeste õlgade või ebastabiilse pudeli raskuse korral võrrelge enne mitme seadistuse muutmist tegelikke protsessitingimusi ja paristri käitumist. Kui raskem parsoon eemaldab nähtava sümptomi, kontrollige, kuhu see lisamaterjal läks. Pudelil võib ikkagi olla ebasoodne seinajaotus.
Säilitage nii tagasilükatud kui ka aktsepteeritud proovid. Nende ajatemplid ja asukohad võivad näidata, kas probleem järgneb materjali üleminekule, õõnsusele, jaamale või järkjärgulisele töömuutusele. Salvestage käivitus- ja üleminekujäägid stabiilsest jooksust eraldi.
Korratavus loeb rohkem kui üks vastuvõetav pudel. Kvalifikatsioonikirje peaks võimaldama teisel vahetusel taasesitada kinnitatud seisundit ja tuvastada, kui see on muutunud. Kasutagemasina vastuvõtukatse raamistiksiduda iga järeldus kindlaksmääratud meetodi, piiri ja tulemusega.
Avaldatud 4-liitrine prooviversioon: teostatavus erineva protsessiaknaga
2024. aasta Chalmersi uuring valmistas ette kuus ringlussevõetud jäiga polüetüleenmaterjali varianti, kasutades erinevaid pesemis- ja segamistingimusi. Teadlased puhusid puhumisega 4-liitrised mahutid ja reguleerisid iga materjali kruvi kiirust, et saavutada pudeli mass 145 ± 5 g.
Uuringus kirjeldati tootmist 100% ringlussevõetud jäiga PE lähteainega samal tsükliajal kui puhas HDPE võrdlusaine. Kuid ringlussevõetud materjalidel oli parisoni moodustamise ajal erinev rõhureaktsioon. Üks preparaat tekitas ka kalasilma defekte. Need tulemused kuuluvad testitud lähteaine, seadmete ja mahutite, mitte iga kaubandusliku PCR-klassi kohta. Vaadakeoriginaal puhumisvormimise uuring.
Meie soovitus on kasutada neid tõendeid materjalipõhise katsetuse, mitte universaalse ringlussevõetud sisu lubaduse õigustamiseks. Edukas vormistamine jätab siiski kontrollitava pakutava paketi vastuvõtmise nõuded.
Taaskasutatud HDPE-ga seotud probleemide ja seinapaksusega seotud probleemide tõrkeotsing
Sisaldage mõjutatud väljundit ja tuvastage esimesed ebaõnnestunud proovid. Enne retsepti muutmist küsige, kas sümptom järgneb ühele partiile, ühele jaamale, ühele õõnsusele või tervele reale. See eristus aitab valida võrdluse, mis suudab võimalikke põhjuseid eraldada.
| Täheldatud sümptom | Materjalipoolsed küsimused | Protsessipoolne võrdlus |
|---|---|---|
| Parison longus või õhukesed õlad | Kas partii, segu või sulatamise käitumine on muutunud? | Võrrelge tegelikke termilisi tingimusi, parisoni ajastust ja kinnitatud profiili, kasutades tuvastatud proove. |
| Kaalu või seina erinevus | Kas söötmine või segu valmistamine on järjepidev? | Kontrollige, kas kõikumine toimub pistikupesa, jaama või tööintervalli järgi; võrrelda võrdluskatset. |
| Mustad täpid, geelid või augud | Kas säilitatud materjalil või tarnija poolt ettevalmistatud näidistel on sarnaseid defekte? | Vaadake üle, millal tekivad vead ja kas need püsivad võrdlusmaterjali puhul. Uurige nii seadmete jääke kui ka sissetulevat saastumist. |
| Lõhn või värvimuutus | Kas kandidaat vastab kokkulepitud referentsile enne ja pärast töötlemist? | Enne põhjuse määramist võrrelge protsessi ajalugu, ülekandmist ja käitlemistingimusi. |
Need on uurimisteed, mitte välimuse põhjal diagnoosid. Täiendav filtreerimine ei tõenda, et kõik materjalide kokkusobimatuse või lõhnaga seotud probleemid on lahendatud. Samamoodi vajab üht sümptomit parandav temperatuurimuutus valmis mahuti uut kontrolli.
Seina paksuse kontroll peaks vastama mõõdetud kohalikele seintele, mitte ainult pudeli keskmisele kaalule. Theparisoni programmeerimisjuhendselgitab, kuidas profiil on seotud materjali paigutusega. Vigade puhul, mis ei järgi vaiguvahetust, kasutage laiematekstrusioonipuhumisvormimise tõrkeotsingu juhend.
Järgige proovivõtu, puhastamise ja kontrollimise protseduure masinaga. Ärge avage kuuma või rõhu all olevat sulatussüsteemi defekti uurimiseks; sekkumised nõuavad seadmele määratud isolatsiooni ja ohutu tööprotseduuri.
Puhumisvormitud polüetüleenpudelite ja mahutite kvaliteedikontrollid
Määratlege iga asjakohase rikkerežiimi katse- ja aktsepteerimispiir. Puhumisvormitud pudelid vajavad kontrolli, mis kajastaks nende geomeetriat, sulgurit ja sisu. Materjali kupong ja valmis polüetüleenpudel annavad erinevaid tõendeid.
Kaardistage kohalikud seinad ja kontrollige sulgemissüsteemi
Kasutage korratavaid mõõtmiskohti õlal, kehal, nurkades ja muudes nõudlikes kohtades. Hoidke kaarti seotuna näidisidentiteediga. Pudel võib täita oma sihtmassi, jättes kriitilisse kohta liiga vähe materjali.
Käsitsetavate puhumisvormitud mahutite puhul uurige käepideme piirkonda ja näpistamist ning ka põhikorpust. Kontrollige kärbitud kaela ja sulguri sobivust ettenähtud komponentidega. Korgita pudeli kontroll ei saa kindlaks teha täidetud suletud pakendi toimivust.
Sobitage funktsionaalsed testid kavandatud kasutusega
Valige leke, täidetud anuma kukkumine, kokkusurumine või virnastamine, käepide ja muud testid vastavalt pakendi hooldusjuhendile. Salvestage konditsioneerimine, sisu või katse täitmine, sulgemise seisund, orientatsioon ja aktsepteerimiskriteeriumid, kui need mõjutavad tulemust. Tulemust ilma selle tingimusteta on raske võrrelda.
Sisseehitatud lekkekontrolli jaoks kvalifitseerige mahuti ja katseretsept koos ning veenduge, et tagasilükatud tükid on tegelikult eemaldatud. Läbimise tulemus käsitleb määratletud lekkekontrolli; see ei määra transpordi vastupidavust, keemilist sobivust ega säilivusaega.
Hoidke keskkonnamõjude lõhenemine lühiajalisest tugevusest eraldi
Keskkonnamõjude pragunemiskindlus ehk ESCR puudutab pragunemist kombineeritud pinge ja keskkonnaga kokkupuute korral. Kui sisu ja kasutustingimused muudavad selle asjakohaseks, lisage sobiv hinnang, mitte ei tule jõuda tõmbetugevuse või kohese lekkekontrolli põhjal.
Freudenthaler ja tema kolleegid leidsid, et lühiajalised mehaanilised tulemused ei paljastanud piisavalt erinevusi nende testitud polüetüleenist ringlussevõetud materjalide pinge-pragunemise käitumises. Nende uuringud toetavad nende rikete režiimide eraldi hindamist; see ei kinnita, et kogu ringlussevõetud HDPE toimib halvasti. Vaadakepolüetüleeni ringlussevõtu ja ESCR uuring.
Pingete pragunemise andmete võrdlemisel säilitage proov, laadimine, sööde ja temperatuur. Ühe kiirendatud meetodiga saadud paremusjärjestus ei ole automaatselt erineva täidetud mahuti kasutusiga.
Kui palju PCR-i saab kasutada ja millal tuleks kaaluda mitmekihilist vormimist?
Määrake ringlussevõetud sisu sihtmärk pakutud materjali ja pakendi valideerimise kaudu. Ei masina nimivõimsus ega fraas "HDPE-ühilduv" ei määra universaalset PCR-i protsenti. Säilitage materjali koostis ja taaskasutatud sisalduse arvutamisel kasutatud alus retseptikirjes.
Eristage segatud retsept eraldi kihtidest
Ühekihiline segu ühendab enne seina moodustamist materjalivood. Mitmekihiline konfiguratsioon määrab vood eraldi kihtidele. Need on erinevad tootmiskorraldused ja igaüks vajab määratletud eesmärki ja materjalipõhist katsetamist.
Mitmekihilise töö puhul kontrollige ettenähtud materjali jaotust ja sellest tulenevat kihtide jaotust konteineris. Ainult heakskiidetud retsepti kuvast ei piisa. Themitmekihiline masina valiku juhendhõlmab üksikasjalikumalt seadmeid ja kihtfunktsioonide otsuseid.
Ärge kasutage pinnakihti kontakti kinnituse otseteena
Toiduga kokkupuute sobivus on edukast vormimisest ja mehaanilisest toimivusest eraldiseisev küsimus. Ameerika Ühendriikide jaoksFDA ringlussevõetud plastide keemiajuhisedkäsitleb võimalikke jääksaasteaineid ja migratsiooni. See on juhend ringlussevõtu protsesside hindamiseks, mitte universaalne sertifikaat ühelegi taaskasutatud pudelile.
Neitsivaiku pind ei tõenda iseenesest, et kogu konstruktsioon vastab ettenähtud kokkupuutetingimustele. Vaadake üle tegelikud materjalid, ringlussevõtu protsess, struktuur ja sihtkoha nõuded. Sama distsipliin kehtib siis, kui mõnel teisel turul või kontaktitundlikul rakendusel on erinevad nõuded.
Mida tuleks enne ringlussevõetud HDPE tootmise suurendamist heaks kiita?
Vabastage kindlaksmääratud materjali, retsepti, tööriistade ja protsessi kombinatsioon. Vältige laiaulatuslikku heakskiitu, näiteks "vastuvõetav ringlussevõetud HDPE", mis annab ostmisele ja tootmisele vähe juhiseid, kui hilisemat partiid või koostist muudetakse.
| Kinnitusüksus | Mida plaat vajab | Muuda ülevaatamiseks |
|---|---|---|
| Materjal ja koostis | Tarnija, klass, allika kirjeldus, retsept ja sisemiste tagastuste käsitlemine | Uus allikas, klass, segu, lisand või tagastamispraktika |
| Masin ja tööriistad | Masina identiteet, ekstrusiooni/pea konfiguratsioon, vormi ja sulgemise versioonid | Seadmete, tööriistade või komponentide muudatused, mis võivad pakendit mõjutada |
| Protsessi seisukord | Heakskiidetud sätted, vaadeldud töövahemik ja proovidega seotud tulemused | Pidev nihe või korduvad reguleerimised väljaspool heakskiidetud seisukorda |
| Konteinerite vastuvõtmine | Meetodid, tingimused, piirid ja tegelikud proovitulemused | Uus sisu, käsitsemine, välimus või kliendi nõuded |
| Rutiinne kontroll | Sissetulevad kontrollid, näidisidentiteet, säilitatud materjal ja kohustused | Partii suundumused või tõrked, mis nõuavad ohjeldamist ja ümberkvalifitseerimist |
Leppige kokku, millised muudatused käivitavad dokumendi ülevaatuse, täiendava testimise või uue masina proovimise. Hoidke kahtlane materjal ja väljund jälgitavad, kuni otsus on avatud. Esialgne kvalifitseerimine on kasulik ainult siis, kui hilisem tootmine suudab tuvastada kõrvalekaldeid sellest.
Võrrelge majanduslikkust aktsepteeritud mahutite, mitte ainult vaiguhinnaga. Jälgige samal arvestusperioodil üleminekujääkide, praakmaterjalide ja mis tahes täiendavate kontrollide tarbitud materjali. Thehea konteineri kulu mudelpakub järjepidevat viisi selle võrdluse tegemiseks, eeldamata, et ringlussevõetud vaik on alati odavam.

Tooge materjal masina arutelusse
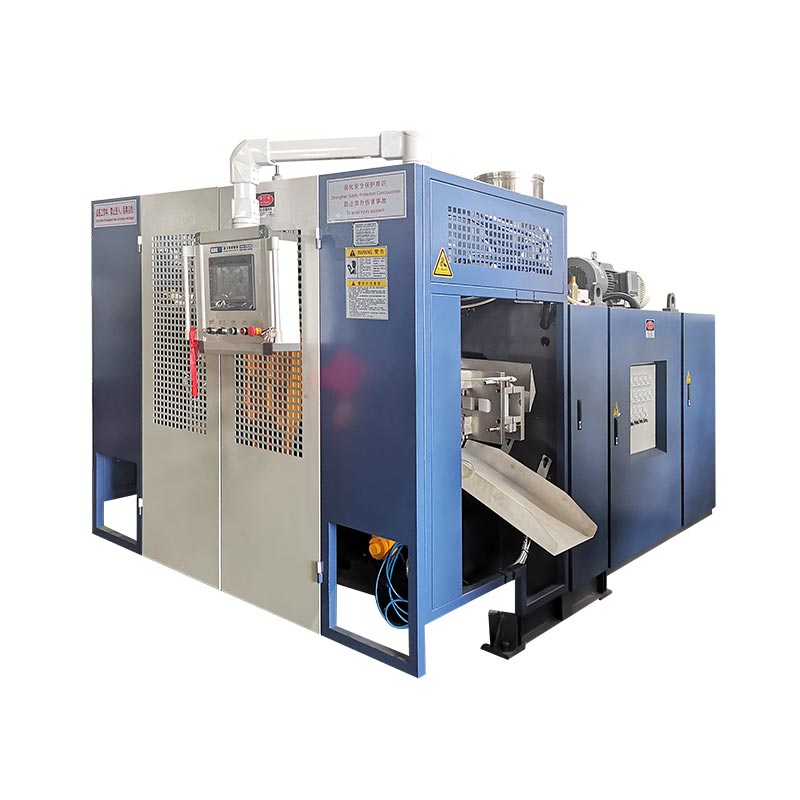
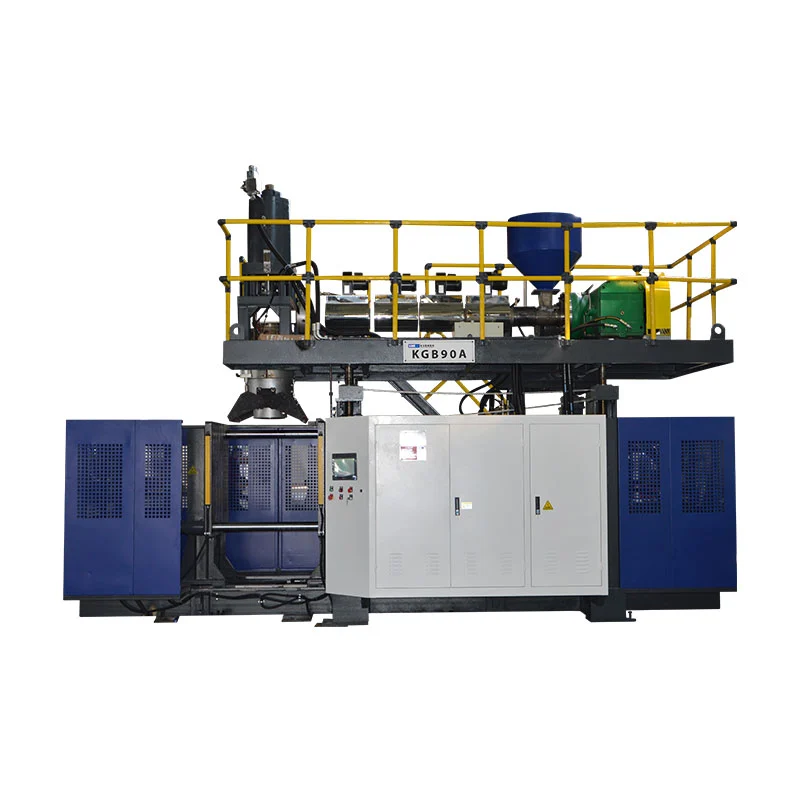
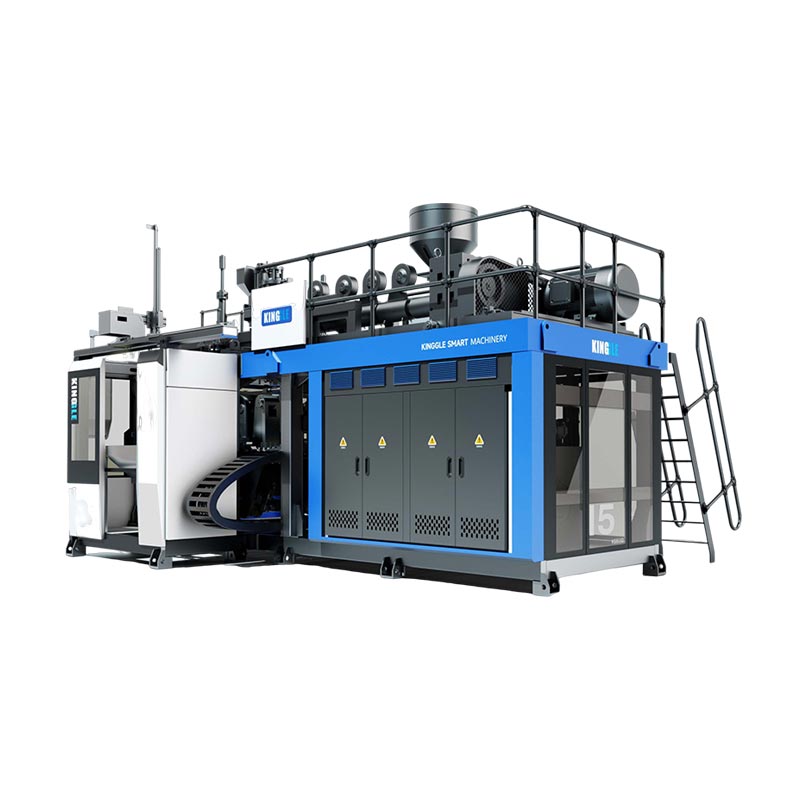
TheKahe jaamaga puhumisvormimismasin KGB5Don loetletud kuni 5-liitriste mahutite jaoks ja sisaldab avaldatud materjali hulka PE. See on väikekonteinerite projekti jaoks asjakohane lähtepunkt.
Enne konfiguratsiooniga nõustumist kinnitage kavandatav taaskasutatud klass, koostis, vorm, väljund ja testid. Avaldatud PE-võime ei garanteeri iga PCR-i lähteaine või protsendi kohta.
Saatke vaigu andmeleht ja saadaolevad partii andmed, näidismaterjal, toote- ja sulgemisjoonised, sisu ja kasutustingimused, massi ja seina sihtmärgid, nõutavad aktsepteeritud väljund- ja katsenõuded. Kaasake pakutud segu, sisemine tagastusplaan ja alljärgnev ulatus.
Taaskasutatud HDPE puhumisvormimise KKK
Kas ringlussevõetud HDPE-d saab puhumisvormida ilma esmase vaiguta?
Mõned lähteained võivad, nagu näitab avaldatud 4-liitrine uuring. See tulemus ei kinnita teistsugust klassi või konteinerit. Kontrollige protsessi korratavust ja kavandatud pakendi jõudlust, enne kui valite retsepti, millele pole lisatud neitsivaiku.
Milline MFI sobib ringlussevõetud HDPE puhumisvormimiseks?
Kasutage kandidaadi hinde soovitatud rakendust, täitke testitingimused ja võrrelge kvalifitseeritud viitega. Pole ühtegi rahaloomeasutust, kes kiidaks iga konteineri heaks. MFI on skriinimisväärtus; materjal peab näitama ka sobivat käitumist ja valmis anuma jõudlust.
Kas ringlussevõetud HDPE vajab enne puhumisvormimist kuivatamist?
Kontrollige materjali seisukorda, ladustamislugu ja tarnija juhiseid. Vaba vesi või pesuga seotud niiskus vajab sobivat ettevalmistusetappi. Ärge rakendage ringlussevõetud HDPE-le vaikimisi PET-i kuivatusgraafikut; leppima kokku tegeliku klassi ja käsitsemissüsteemi konditsioneerimisnõuded.
Kas tavaline HDPE puhumisvormimismasin saab töödelda PCR-vaiku?
Võimalik, kuid ühilduvus sõltub konkreetsest vaigust, koostisest, etteande- ja ekstrusioonikorraldusest, vormist ja nõutavast väljundist. Kinnitage seadmete tarnija ulatus ja viige läbi tuvastatud materjali katse. HDPE märgis üksi ei määra PCR jõudlust.
Kas ringlussevõetud HDPE-d saab kasutada toiduga kokkupuutuvate pudelite jaoks?
Ainult siis, kui tegelik materjal ja pakend vastavad ettenähtud kasutuse ja turu nõuetele. Edukas vormimiskatse, mehaaniline katse või uus väliskiht ei kinnita seda sobivust.
Kasulik materjali heakskiit nimetab vaigu ja mahuti, säilitab katsetingimused ja määrab, mis peab juhtuma, kui kumbki muutub.