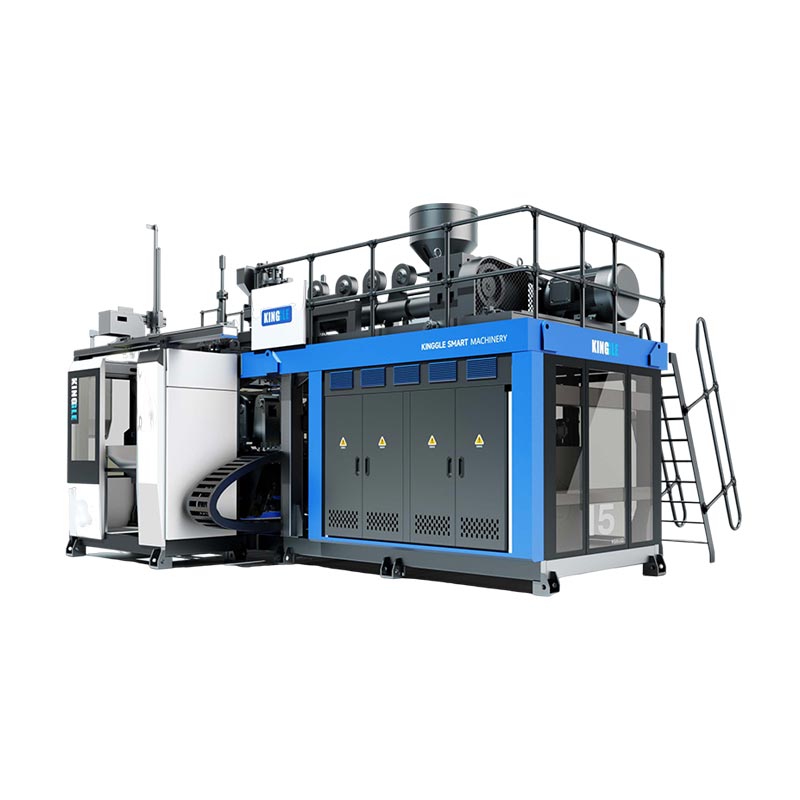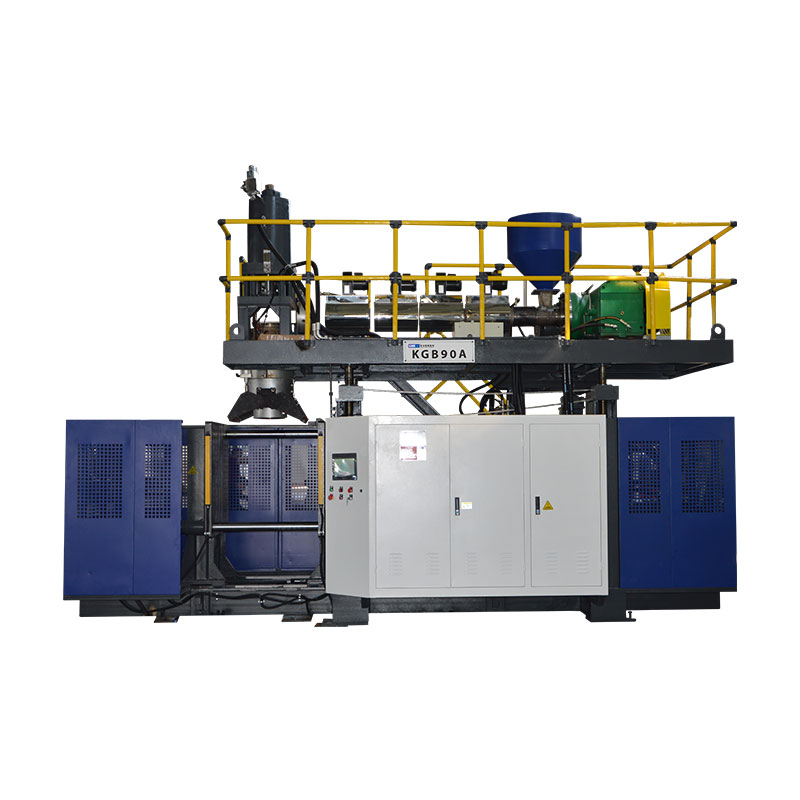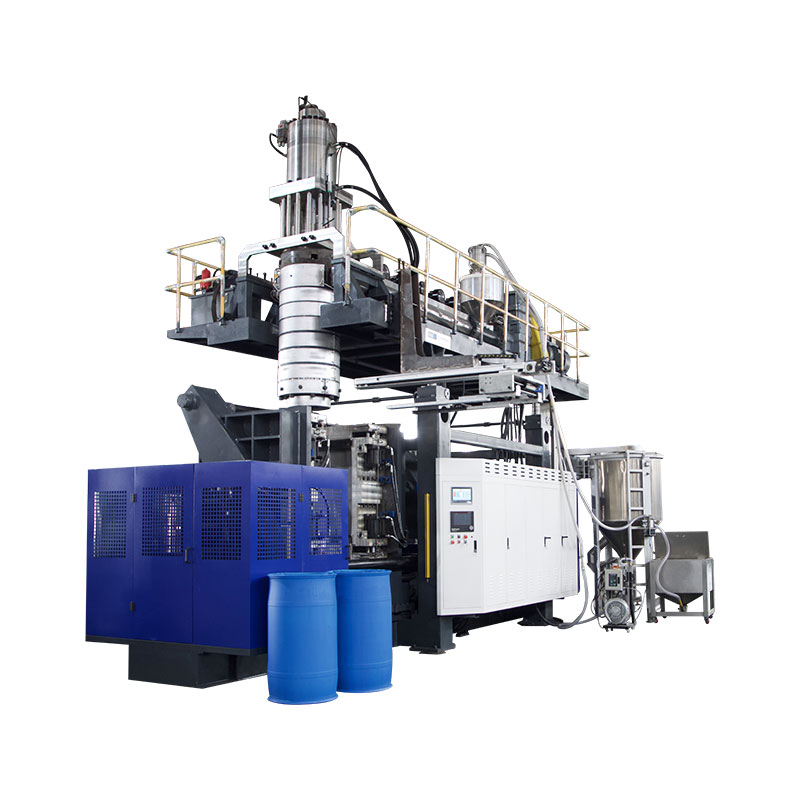
Autode puhumisvormimine võib toota õõnsaid osi, nagu õhukanalid ja vedelikumahutid. Seadmete valimine algab detaili joonise, täpsustatud vaigu ja vastuvõtunõuetega. Masina reklaamitud mahuti maht üksi ei suuda kindlaks teha, kas see moodustab konkreetse kanali, mahutab selle vormi või annab vajaliku lõpptoodangu.
Kasulik ostuülevaade jälgib osa läbi kogu protsessi: vormimine, eemaldamine, korrastamine, kokkupanek ja ülevaatus. Enne nominaaltoodangu või -hinna võrdlemist lahendage kohustuslikud toote- ja tööriistanõuded. Vastasel juhul võib kiire vormimistsükkel varjata tootmisraku, mis siiski ei saavuta tarneeesmärki.

Autoosade puhumisvormimine: rakendused ja protsessi sobivus
Rühmitage autoosi selle järgi, mida nad peavad tegema, mitte selle järgi, et need on õõnsad. Salongi õhukanal, mootori õhu sisselaskekomponent ja vedelikumahuti vajavad erinevat ülevaadet. Nende töötingimused ja liidesed määravad küsimused, millele masina ettepanek peab vastama.
| Osa perekond | Sisendid kehtestamiseks | Küsimused seadmete ja tööriistade kohta |
|---|---|---|
| Salongi HVAC kanalid | Õhutee, ühenduse geomeetria, paigaldusruum ja määratud funktsionaalsed kontrollid | Kas kavandatav marsruut võib moodustada keha ja jätta ligipääsetavad trimmimis- ja ülevaatuskohad? |
| Mootori õhuvõtu osad | Määratud temperatuur, rõhk või vaakumtingimused, kokkupuute ja ühendusnõuded | Kas vaik, moodustamise tee ja täielik rakk sobivad nendele konkreetsetele tingimustele? |
| Vedeliku reservuaarid | Vedelik, teenindustingimused, pordid, paigaldusfunktsioonid ja vastuvõtukriteeriumid | Kuidas kere, liidesed ja mis tahes järgnevad koostud toodetakse ja kontrollitakse? |
| Muud õõnsad tehnilised osad | Koormakastid, mõõtmed, montaaži omadused ja kasutusotstarve | Kas puhumisvormimine sobib või tuleks võrrelda mõnda muud vormimis- või liitmisviisi? |
Hoidke kütusesüsteemide projekte eraldi heakskiitmise teel. NäiteksRISE kirjeldab plastist kütusepaagi tulekatsetusiÜRO eeskirja 34 5. lisa punkti 5 alusel. See on konkreetne katseala, mitte täielik tüübikinnituse kontrollnimekiri. kehtestada tegeliku kütusesüsteemi projekti jaoks kohaldatav turg, nõuded ja heakskiitmiskohustused; masinakataloog, kus on loetletud “autopaagid”, ei kinnita nõuetele vastavat kütusepaagi tootmist.
Puhumisvormitud HVAC-kanalid: geomeetria, liidesed ja masinanõuded
Puhumisvormitud HVAC-kanalite puhul vaadake koos üle õhutee ja kõik ühendused. Moodustatav kere vajab veel avasid, mida saab kärpida, paigutada ja kontrollida. Kohandatud plasttorustikud peaksid seetõttu jõudma pakkumise staadiumisse nii vormitud geomeetria kui ka kavandatud valmis geomeetriaga.
Eraldi salongi ventilatsioon mootori õhu sisselaske nõuetest
Ärge kandke mootori õhu sisselaskeava materjali või katsetingimusi salongi kanalisse lihtsalt seetõttu, et mõlemad kannavad õhku. Salvestage konkreetse osa paigalduskeskkond, heakskiidetud materjal ja nõutavad kontrollid. Kui rõhk, vaakum, temperatuuri tsükkel või kokkupuude vedelikuga on olulised, tuvastage projekti spetsifikatsioonis asjakohased tingimused.
Vaadake üle valmis ühendus, mitte ainult vormitud ava
Märkige joonisele ühendusotsad, kinnituspunktid, sektsioonide muudatused ja kavandatud kärpimiskohad. Seejärel kontrollige, kuidas osa istub viimistlus- või ülevaatusseadmes. Kasulik ülevaatusküsimus on see, kas sama nullpunktisüsteem suudab kärpimise, mõõtmise ja kokkupaneku ajal osa järjekindlalt määrata.
Enne lahtri määratlemist täpsustage nõutav voolu, läbipääsu, sobivuse või tihenduse kontroll. Need kontrollid võivad vajada spetsiaalseid seadmeid või eraldi jaamu. Neile peaks olema määratud tarnija ja vastuvõtumeetod, selle asemel, et eeldada, et need tulevad puhumisvormimismasinaga.
Enne masina suuruse valimist valige protsessi marsruut
Arutage enne suurema masina valimist, kuidas parsoon hallitusõõnsusse jõuab. Parison on kuum õõnes toru, mis protsessi käigus moodustub ja pumbatakse täis. Selle käsitsemine ja paigutus peavad vastama geomeetriale.
Tavaline ekstrusioon versus 3D imemisega puhumisvormimine
Toray tehniline selgitus 3D imemisega puhumisvormimise kohtakirjeldab imemist, mis asetab parisoni pikkade, keerukate õõneskujude jaoks vormiõõnde. See on eraldiseisev protsessikorraldus. Tavalist ekstrusioonpuhumisvormimismasinat koos osade eemaldamise robotiga ei tohiks käsitleda selle võime samaväärse tõendina.
Ebamugava tee jaoks taotlege vormimismarsruudi ülevaatust, kasutades tegelikku geomeetriat ja vaiku. Võrrelge tavalist ekstrusioonpuhumisvormimist, spetsiaalset paigutust või imemisviisi ja vajaduse korral ühendatud vormitud sektsioone. Võrdlus peaks käsitlema vormimise teostatavust, liideseid ja järgnevat tööd, selle asemel, et eeldada, et üks marsruut sobib igale autotööstusele.
Hoidke sulatise kohaletoimetamine ja ajami konfiguratsioon lahus
Pidev ekstrusioon ja akumulaatoripeaga töötamine kirjeldavad sulandi kohaletoimetamist. Parisoni paigutus kirjeldab protsessi teistsugust osa. Hüdraulilised, servohüdraulilised ja elektriajamid kirjeldavad käivitamist. Nende võrdlemine erinevatel telgedel muudab tsitaadid hõlpsamini tõlgendatavaks ja takistab automatiseerimismärgise moodustamise võimalust.
Valige puhumisvormimisvaigud tegeliku autotööstuse jaoks
Määrake klass, mitte ainult polümeeride perekond. "PA" või "PP" jätab lahtised küsimused tugevdamise, muutmise, töötlemiskäitumise ja kavandatud osa jaoks sobivuse kohta. Envaliori omaDurethan PA6 portfellnäiteks eristab torude ja õhukanalite puhumisvormimise ja tugevdatud sorte. Perekonnanimi ei tuvasta asendatavat retsepti.
Sobitage materjali ettevalmistamine ja plastifitseerimine klassiga
Hankige kehtivad klassipõhised töötlemisjuhised. Kontrollige kavandatud kuivatamis- ja söötmiskorraldust, vajaduse korral niiskuse mõõtmist, kruvide ja pea sobivust, temperatuuri reguleerimist ja kõiki segu jaoks vajalikke kulumiskindlaid spetsifikatsioone. Need on tehniliseks kinnituseks mõeldud üksused, mitte põhjused, miks avaldada kõigi tehniliste plastide jaoks üks kuivatustemperatuur.
Toray identifitseerib puhumisvormimisvaigu sobivuse seisukohast sulamis viskoossuse ja kuju säilitamise stabiilsuse. Salvestage katse ajal materjali seisund ja protsessi sätted, et moodustumisprobleemi saaks teadaoleva retsepti alusel uurida. Ärge aktsepteerige masina avaldatud HDPE ekstrusioonikiirust kui tõendit selle tarnekiiruse kohta erineva vaiguga.
Jahvatage uuesti heakskiidetud retsepti raames
Salvestage allikas, töötlemisajalugu ja uuesti jahvatamise kavandatav osa koos kliendi loa ja retsepti kvalifitseerimiseks vajalike kontrollidega. Katsetage kavandatud tootmissegu. Katse, milles kasutati ainult esmast vaiku, ei näita toimivust hilisema uuesti lihvimise lisamisega.
Tõlgi detaili joonis puhumisvormimisseadmete nõuetele
Kasutage puhumisvormimisseadmete ülevaatamiseks nõuete ja tõendite tabelit. Iga kohustuslik nõue vajab vastavat spetsifikatsiooni, joonist või katseprotokolli. Lahendamata üksused peaksid jääma nähtavaks seni, kuni vastutav osapool need sulgeb.
| Nõue | Kontrollige ettepanekut | Tõendid ja sulgemine |
|---|---|---|
| Materjali- ja brutonõudlus | klassipõhine plastifitseerimine, kasutatav haav ja kohaletoimetamine; kaasata protsessijäägid, mitte ainult valmiskaal | Materjali protokoll ja esindajate moodustamise kohtuprotsess |
| Vormi paigaldamine | Ümbris, kinnitus, vormi paksus ja mass, kommunaalteenused ja juurdepääs teenusele | Vormi-masina liidese joonis |
| Avamine ja eemaldamine | Avamisruum, nõutavad vormiliigutused, haaratsitee ja vaba ruumi kuuma osa jaoks | Liikumise ülevaatus ja eemaldamise jada |
| Kriitilised seinapiirkonnad | Pea tööriistad, koguduse kontroll ja kavandatud kontrollimiskohad | Kaardistatud mõõtmised piirjoonte suhtes |
| Valmis liidesed | Kärpimine, ühendamine, kokkupanek ja positsioneerimine | Valmisdetailide mõõtmete ja funktsionaalsuse kontroll |
| Aktsepteeritud väljund | Täielik lahter, loenduspunkt, katkestuse reeglid ja tagasilükkamise käsitlemine | Ajastatud prooviversioon aktsepteeritud koguste ja stoppkirjetega |
Kuidas ma vaataksin üle autotööstuse puhumisvormimise projekti
Autotööstuse puhumisvormimise projekti puhul vaataksin enne masina võimsuse arutamist osa joonise üle. Minu lähteküsimused puudutaksid materjalihinnet, tegevuskeskkonda, liitumiskohti ja vastuvõtunõudeid. Masina mahuti nominaalmaht jääks sõelumise võrdlusaluseks, mitte kanali või ebakorrapärase reservuaari heakskiitmise aluseks.
Kui prooviosa saavutas oma kaalueesmärgi, kuid ei läbi kohaliku seina paksuse kontrolli, uuriksin materjali jaotust enne osa massi suurendamist. Ma võrdleksin kindlaksmääratud ülevaatuskohti parisoni profiili, materjali ettevalmistamise, tööriistade ja salvestatud protsessi sätetega. Materjali lisamine kõikjale jääks kavandatud muudatuseks seni, kuni asjakohaste osade kontrollid näitavad, et see probleemi lahendab.
Tööriistade ülevaade hõlmaks rohkemat kui seda, kas vorm mahub plaatide vahele. Kontrolliksin kinnitust, vormi paksust, avamisruumi, vajalikke liigutusi ja täielikku osade eemaldamise teed. Pordid ja paigaldusfunktsioonid vajaksid ka selget plaani korrastamiseks, positsioneerimiseks ja kontrollimiseks pärast vormimist.
Konkreetse insener-plastiklassi puhul küsiksin selle töötlemisjuhiseid ja kontrolliksin kavandatud kuivatamise, etteandmise, kruvide ja peade paigutust. Ma ei kasutaks HDPE läbilaskevõimet teise vaigu toimivuse tõestuseks. Iga väljapakutud uuesti jahvatamise retsepti suhtes kehtivad kehtivad materjali- ja kliendinõuded.
Enne tootmisraku kinnitamist lisaksin prooviplaani allavoolu tööd. Vormitud kanal peab ikkagi läbima kokkulepitud korrastamise, kokkupaneku ja kontrolli etapid. Salvestan aktsepteeritud väljundi, katkestused ja käsitsi reguleerimised, seejärel eraldaksin läbitud nõuded parandusi või täiendavaid tõendeid vajavatest üksustest.
Minu soovitus sõltuks nendest leidudest. Suurem masin ei oleks minu automaatne reaktsioon tootmise puudujäägile; Kõigepealt teeksin kindlaks, kas piirang tulenes vormimisest, käsitsemisest, viimistlemisest või kontrollimisest.
Puhumisvormi disain, seinajaotus ja kriitilised liidesed
Valmis detaili kaal on kogu objekti üks mõõt. See ei suuda paksust tuvastada painde, ühenduse või näpistamise korral. Määrake joonise ja funktsiooni järgi kontrollimise kohad, seejärel võrrelge määratletud osa tingimustes tehtud mõõtmisi.
Eraldi piki- ja ümbermõõdu juhtimine
Vaadake pikisuunalist parisoni programmeerimist eraldi seina jaotusest ümber detaili ümbermõõdu. Toray kirjeldab raadiuse seina paksuse reguleerimist oma 3D-imemisprotsessi arutelus. Kinnitage pakutud süsteemi tegelikud juhtimisfunktsioonid; suur programmeerimispunktide arv üksi ei näita, et iga kriitiline asukoht täidab oma piiri.
Kohaliku rikke korral kaardistage mõõtmine detaili asukohaga ja uurige asjakohaseid protsessi- ja tööriistamuutujaid. Hoidke muudatused jälgitavad, et nende mõju oleks võimalik kontrollida. Olemasolevparisoni programmeerimisjuhendselgitab kontrolliteemat täpsemalt.
Viige nullpunktid läbi viimistlemise ja montaaži
Määrake, kuidas pordid, kärbitud servad ja paigaldusomadused määratud nullpunktide suhtes mõõdetakse. Leppige kokku detaili toestuse ja mõõtmise seisukorras. Vaadake need liidesed üle vormide ja kinnitusdetailide tarnijatega, kasutadeshallituse disaini ja masina liidese kontrollid, selle asemel, et käsitleda viimistlust eraldi probleemina pärast vormi kinnitamist.
Määratlege täielik autotööstuse puhumisvormimise rakk
Joonistage marsruut vaigu valmistamisest aktsepteeritud osade loenduspunktini. Kaasake eemaldamine, kärpimine, avamine, ühendamine, kokkupanek ja kontrollimine ainult siis, kui osa seda vajab. Nimetage iga toimingu puhul tarnija, aktsepteerimise tõendid ja vastutus integreerimise eest.
Kontrollige jaamade liideseid: kuidas osa liigub, kuidas see asub, mis juhtub, kui allavoolu jaam peatub ja kuidas tagasilükatud osad eraldatakse. Hinnapakkumine peaks eristama masinatootja tarnitud seadmeid teiste tarnitud seadmetest. Theautomatiseeritud liini seadistamise juhendhõlmab neid tarnepiire.
Valige osa funktsioonide ja spetsifikatsioonide hulgast kontrollid. Lekkekatse, kui see on nõutav, ei asenda mõõtmete, läbipääsu, kokkupaneku või vastupidavuse tõendeid. Vältige ühe üldise testide loendit iga autotööstuse rakenduse jaoks.
Tõesta detail ja tootmisprotsess eraldi
Planeerige esinduslik katse joonise versiooni, heakskiidetud materjali ja kavandatud retsepti ümber. Salvestage vorm, seadistus, materjalipartii ja mõõtmisplaan. Säilitage aktsepteeritud kogused, lükake tagasi põhjused, seisakud ja käsitsi sekkumised koos tsükli kirjega.
Tarnija masinatest ja kliendi tootmisosa heakskiit teenivad erinevaid eesmärke.AIAG avalik PPAP ülevaadeühendab tootmisosade kinnituse projekteerimisdokumentide ja spetsifikatsioonide järjepideva täitmisega tegeliku tootmiskiirusega tootmistsükli ajal. See ulatus on laiem kui masina liikumise demonstreerimine või ühe vastuvõetava näidise valmistamine.
| Tegevus | Küsimus, mida see käsitleb | Tõendid määratlemiseks | Iseenesest ei kehtesta |
|---|---|---|---|
| Masina või raku FAT | Kas tarnitud seadmed vastavad kokkulepitud vastuvõtu ulatusele? | Lepingulised kontrollid, konfiguratsioon, katsetingimused ja avatud kirje | Kõik valmisosade funktsioonid või kliendi tootmise kinnitus |
| Osa funktsionaalne valideerimine | Kas valmisosa vastab ettenähtud kasutusnõuetele? | Kohaldatavad mõõtmete, kooste, funktsionaalsuse ja vastupidavuse andmed | Tootmisvõime püsib väljaspool hinnatud tingimusi |
| Kliendi tootmisosa kinnitamine | Kas kavandatav tootmisprotsess vastab kliendi kehtivatele heakskiitmisnõuetele? | Kliendi määratletud esildised ja tootmistõendid, sealhulgas vajaduse korral PPAP | Muudetud materjali, joonise või protsessi heakskiit ilma nõutava ülevaatuseta |
Määrake projekti vastuvõtuplaanis proovikogused, katse kestus, mõõtmismeetodid ja kõik statistilised kriteeriumid. Ärge laenake universaalset Cpk-sihti ega käitamise kestust üldisest masinaartiklist. Seadme osa jaoks kasutageFAT-i planeerimise juhendkokkulepitud kontrollide kehtestamiseks.
Sulgege kõik nõuded, kui need on läbitud, mis nõuavad parandustööd ja uuesti testimist või pole veel kinnitatud. Määrake kahele viimasele kategooriale omanik ja sulgemise tõendid. Nende olekute eraldi hoidmine takistab mittetäieliku prooviversiooni muutumist näiliseks tootmisväljalaseks.
Võrrelge toodangut ja maksumust aktsepteeritud osade piiril
Loendage valmis autoosad, mis läbivad kokkulepitud kontrolli. Märkige, kas sihtmärk hõlmab ümberlülitusi, katkestusi ja allavoolu, ning kasutage iga jaama jaoks sama ajapõhist alust. Vaadaketootmisnormide arvutamise juhendnimitsüklite ja aktsepteeritud väljundi eristamiseks.
HVAC-kanalielemendi hindamine väljaspool selle vormimistsüklit
Hüpoteetilise autotööstuse HVAC kanaliprojekti puhul alustaksin nõudega 95 aktsepteeritud osa tunnis. Oletame, et üheõõnsusega vorm, 32-sekundiline vormimistsükkel, 90% vormimisetapi käideldavus ja lõplik aktsepteeritud saagis 96% kogu protsessi jooksul.
Nominaalne vormimiskiirus oleks 3600 ÷ 32 ehk 112,5 osa tunnis. Eeldatava käitavuse rakendamisel jääks vormimisetapi võimsuseks 101,25 detaili ettenähtud tunni kohta.
See arv ei määra valmistoodangut. Võrdleksin ka trimmimise, käsitsemise ja kontrolli suutlikkust. Allolev tabel näitab kahte planeerimisstsenaariumi, eeldades, et jaamaseisakute vahel ei teki täiendavaid ülekandekadusid ega koostoimeid. Mõlemad allavoolu läbilaskevõime näitajad kasutavad graafikujärgseid tunde ja juba arvestavad jaamade eeldatavaid katkestusi; 96% saagis rakendatakse üks kord lõpus.
| Planeerimismeede | Esialgne allavoolu stsenaarium | Muudetud allavoolu stsenaarium |
|---|---|---|
| Vormimisastme võimsus | 101,25 osa/tunnis | 101,25 osa/tunnis |
| Järeltöötluse võimsus | 90 osa/tunnis | 105 osa tunnis |
| Eeldatakse lõplikku aktsepteeritud tootlust | 96% | 96% |
| Prognoositav aktsepteeritud väljund | 86,4 osa/tunnis | 97,2 osa/tunnis |
| Nõutav aktsepteeritud väljund | 95 osa/tunnis | 95 osa/tunnis |
Esialgse stsenaariumi korral piiraks allavoolu võimsus raku 90 osani tunnis enne lõplikku tootlikkust. Prognoositav aktsepteeritud väljund oleks seega 90 × 0,96 = 86,4 osa tunnis, mis on nõutust väiksem.
Järgmisena hindaksin allavoolu, mis suudab töödelda 105 osa tunnis. Kui vormimisetapis piirab pakkumist, oleks prognoositud aktsepteeritud väljund 101,25 × 0,96 = 97,2 osa tunnis.
Muudetud arvutus ületaks eesmärki vaid 2,2 osa võrra tunnis. Ma käsitleksin seda piiratud planeerimisruumina, mitte heakskiidetud tootmismäära tõendusena. Esinduslik rakukatse peaks siiski kindlaks määrama tegeliku tsükli, katkestused, allavoolu jõudluse ja aktsepteeritud saagise.
See võrdlus suunaks inseneriülevaatuse viimistlus- ja kontrollikorralduse poole enne suurema puhumisvormimismasina taotlemist.
Võrrelge sama tootmismahtu
Eraldage igas ettepanekus masin, vorm, materjali ettevalmistamine, viimistlusvahendid, ülevaatus, integreerimine ja proovikulud. Ainult masina hinda ei saa otseselt võrrelda täieliku elemendi hinnaga. Hinnake lisavõimsust aktsepteeritud toodangu ja projektinõudluse alusel; ärge eeldage, et suurem masin kõrvaldab allavoolu kitsaskoha.
Valmistage Kinggle'i jaoks ette autoosade pakkumine
Kinggle'i avaldatud akuplatvormid pakuvad esialgseks aruteluks spetsifikatsiooniviiteid. Need ei ole automaatsed valikud hüpoteetilise kanali näite või iga autoosa jaoks. Pakutud materjal, vorm ja kogu tootmismaht vajavad veel tehnilist ülevaatamist.
| Viiteväli | KGB80A | KGB100B |
|---|---|---|
| Reklaamitud maksimaalne konteineri maht | 30 l | 120 l |
| Kinnitusjõud | 215 kN | 440 kN |
| Vormiplaadi suurus, L × K | 750 × 860 mm | 1200 × 1200 mm |
| Maksimaalne vormi suurus, L × K | 520 × 860 mm | 920 × 1200 mm |
| Vormi paksus | 360 kuni 420 mm | 510 kuni 600 mm |
| Loetletud rakenduse ühendus | Autoosade torustikud | Autoosad ja autopaagid |
Tabelis esitatakse valitud väljad lingitud Kinggle'i tootelehtedelt. Plaadi suurus ja maksimaalne vormi suurus on erinevad väljad. Kumbki ei kinnita täielikku liikumispiirkonda, klassispetsiifilist väljundit, spetsiaalset imemisprotsessi ega kütusesüsteemi kinnitust. Taotlege kavandatava järgu liidese joonist ja konfiguratsiooni.

Saatke ülevaatepakett, mitte ainult nõutud masina maht
- 3D ja 2D detailide joonised koos paranduste, viimistletud geomeetria, nullpunktide ja kriitiliste seina- või liidesenõuetega.
- Määratud vaigu klass, heakskiidetud tootmisretsept ja asjakohased töötlemisjuhised.
- Osa kaal, kavandatud vormi paigutus, teave olemasolevate tööriistade kohta ja kavandatud viimistlusjärjestus.
- Nõutav aktsepteeritud toodang koos ajapõhise, aastase nõudluse, tootevaliku ja kontrollinõuetega.
- Kohatingimused ja selge nimekiri, kes tarnib vormi, abiseadmeid, viimistlust, kontrolli ja integreerimist.
Need sisendid võimaldavad tehnilise ülevaatuse aadressi sobitada, lahendamata nõudeid ja proovitingimusi enne masina konfiguratsiooni lõplikku vormistamist.
Korduma kippuvad küsimused
Kas iga auto õhukanalit saab teha tavalisel puhumisvormimismasinal?
Ei. Vaadake üle geomeetria, määratud vaik, liidesed ja juurdepääs tööriistadele. Mõned kujundid nõuavad spetsiaalsete parisoni paigutuse, imemisega puhumisvormimise või ühendatud sektsioonide hindamist. Tavaline väljavõturobotiga masin ei loo iseenesest neid vormimisvõimeid.
Kas akumulaatori mahust piisab autoosa jaoks masina valimiseks?
Ei. Ülevaatamist vajavad ka kasutatav haavli nõudlus, materjalispetsiifiline tarne, vormi paigaldamine, avamisruum, vajalikud liigutused, osade eemaldamine ja allavoolu tööd. Reklaamitud mahuti maht on sõelumise viide, mitte ebakorrapärase tehnilise osa täielik valikumeetod.
Kas HDPE-masin saab töödelda teatud tehnilist plasti?
See nõuab materjali ettevalmistamise, plastifitseerimise, peatööriistade, juhtelementide ja kavandatava protsessi klassipõhist ülevaatamist. Avaldatud HDPE ekstrusioonikiirus ei näita teise vaigu väljundit. Kinnitage konfiguratsioon ja käivitage soovitud materjaliga esinduslik prooviversioon.
Miks võib osa täita oma kaalueesmärki, kuid seina paksuse kontrollimisel ei õnnestu?
Kaal kirjeldab kogu osa, samas kui paksuse kontroll mõõdab asukohta. Materjali saab piirkondade vahel jaotada erinevalt, ilma et kogukaal muutuks. Enne selle parandamise otsustamist kaardistage ebaõnnestunud asukoht ja uurige asjakohaseid materjale, tööriistu ja protsessitingimusi.
Kas masina FAT-i läbimine lõpetab kliendi tootmisosa kinnitamise?
Ei. FAT hõlmab kokkulepitud seadmete aktsepteerimise ulatust. Valmis osade valideerimiseks ja kliendi tootmise heakskiitmiseks on vaja oma kohaldatavaid tõendeid. Kui PPAP on nõutav, kinnitage kliendi esitamise ja tootmise nõuded, selle asemel, et käsitleda seadmete tarnimist kinnitusena.
Kas auto puhumisvormimismasina ostmine on sama, mis kohandatud puhumisvormitud osade hankimine?
Ei. Seadmete hankimine puudutab tootmisprotsessi masinaid, tööriistade liideseid, integratsiooni ja vastuvõtmise ulatust. Valmisosade hankimine puudutab tootja vastutust nende osade tootmise ja tarnimise eest. Enne tarnijate võrdlemist täpsustage, millist ulatust taotletakse.
Autoosade seadmete ülevaate saamiseks saatke joonised ja materjalinõudedKinggle'i kontaktide lehtvõi meilisales@kinggle.com. Telefon:+86-574-87103665. Ettevõtte teave on saadaval aadressilKinggle Teave leht.
Enne masinale lubamist kinnitage tootmismarsruut
Alustage osast ja materjalist, määrake vormimise teekond ja muutke joonis selgeks seadmeks ja valideerimisnõueteks. Seejärel võrrelge täielikke ettepanekuid vastuvõetud osade piiril. Kohustuslik sobivuse probleem vajab lahendamist; kiirem tsükkel või madalam ostuhind ei suuda seda sulgeda.