Puhumisvorm ei ole ainult pudeli negatiivne kuju. See peab hõivama ja pitseerima kuuma pargi, vabastama kinni jäänud õhu, eemaldama kuumuse, looma kaela ja aluse, eemaldama välklambi, kinnitama klambri ja vabastama osa – vajalikus tootmisrütmis.

Otsingukeel võib seda ulatust varjata. Ostjad kasutavadpuhu vorm, puhu vorm, pudelivorm, plastpudeli vorm, EBM-i tööriistadjaekstrusioonpuhumisvormseotud tööriistade jaoks. Matriitsipea on erinev: see moodustab parsooni enne vormi sulgumist. Pakkumises tuleks stantsipea tööriistad ja puhumisvorm loetleda eraldi üksustena.
See juhend keskendub pigem ekstrusioonpuhumisvormimisele kui sissepritse- või venitus-puhumistooriku tööriistadele. Samuti eraldab see avaldatud masinaümbriku andmed projekti garantiidest. Iga vaigu ja osa jaoks ei sobi ükski universaalne pigistus-, õhutus- või jahutusmõõde.
Tootmispuhumisvormil on seitse ühendatud töökohta
Õõnsus annab detailile välise kuju, kuid kuju reprodutseerimine on alles esimene töö. Tööriist peab koos täitma järgmisi funktsioone:
- Leidke kirikukogu.Avatud vorm peab vastu võtma kuuma toru ilma lohistamata, voltimata või puudumata.
- Tihendage ja keevitage see.Näpistavad piirkonnad sulgevad pesa ja juhivad ümberasustatud materjali kaela, saba, käepideme või muude välgualade juurest.
- Laske kinni jäänud õhul välja pääseda.Ventilatsiooniavad tagavad õhu liikumise paisuva parisoni ja õõnsuse pinna vahel.
- Soojust üle kanda.Jahutusringid eemaldavad soojust piisava tasakaaluga, et vabastada stabiilne osa korrataval ajal.
- Loo liidesed.Kaela sisetükid, kalibreerimisdetailid, puhumisnõelad või põhjapuhumisfunktsioonid peavad vastama mahuti sulgurile ja masinale.
- Vabastage ja lõpetage osa.Süvis, vahetükid, avanemisliikumine ja lahutusstrateegia määravad, kas detail võib vormist puhtalt lahkuda.
- Paigaldage masin ja elage see üle.Kogu koost peab sobima plaadi, ava, paksuse ja kinnitusviisiga, tehes samal ajal korduvaid kinnitus- ja termotsükleid.
Ühe töö jaoks tehtud muudatus võib mõjutada teist. Sügavam välgutasku võib muuta kuumuse kontsentratsiooni keevisõmbluse ümber. Poleeritud õõnsus võib välimust taasesitada erinevalt, muutes samal ajal ka lõksu jäänud õhu liikumist. Suur liikuv sisetükk võib küll alalõike lahendada, kuid kulutab jahutus- ja avamisruumi. Otsused vaadake üle süsteemi tasandil.
Puhumisvormi anatoomia: terminid, mida joonisele kanda
Järgmine kontseptuaalne vaade määratleb liidesed, mida ostja peaks arutama. See ei ole tööriistatrükk ega sisalda tootmismõõtmeid.
Õõnsuspind moodustab detaili ühe külje. Lisad võivad määratleda kaela, käepideme või kulumispiirkonnad.
Asub sulgemispiiril, kus kogudus on pitseeritud.
Vastasõõnsus kohtub lahkumistasandil. Joondus- ja paigaldusjuhtimise korduv sulgemine.
Ventilatsiooniteed juhivad kinni jäänud õhu valitud õõnsuse piirkondadest eemale.
| Funktsioon | Funktsioon | Tõendid heakskiitmiseks |
|---|---|---|
| Õõnsuse pind | Määratleb välise geomeetria, tekstuuri, märgised ja kohaliku kontaktjahutuse | Lõpposa mudel, kokkutõmbumise alus, pinna tähelepanu ja kriitilised mõõtmed |
| Lahkumisjoon | Piir, kus vormipooled kokku saavad | Nähtav õmbluse asukoht, süvis, välklambi juurdepääs ja mõju funktsionaalsetele pindadele |
| Pinch off / compression maa | Kompresseerib ja tihendab parisonmaterjali, kontrollides samal ajal keevis- ja murdejoont | Materjalispetsiifiline tööriistadetail ja kokkulepitud keevisõmbluse/viimistluskatse |
| Välgutasku või reljeef | Võtab vastu pigistusalast kaugemale nihutatud materjali | Parisoni koguhinnang, välgu geomeetria ja vilkumise marsruut |
| Ventilatsiooniavad | Vabastage õhk, mis on lõksus väljaspool paisumist | Asukohakaart, lubatud tunnistajamärgid ja puhastatavus |
| Jahutusahelad | Eemaldage soojus ja reguleerige temperatuuri jaotust | Kanali joonis, vooluahela identifitseerimine, voolu suund ja kasuliku liides |
| Kaela ja löögi liides | Moodustab või kalibreerib viimistluse ja viib sisse puhumisõhu | Sulgemisjoonis, puhumisnõela/põhjapuhumise kontseptsioon ja trimmivaru |
| Paigaldamine ja joondamine | Ühendage vorm plaadiga ja säilitage korduv sulgur | Masina liidese joonis, mass, raskuskese, kinnitusdetailid ja tõstepunktid |
Alustage osast ja selle testidest - mitte üldisest õõnsusest
Vormivalmistaja vajab rohkem kui nominaalliitrit. 5-liitrine käepidemega jerry-kann, 5-liitrine ümmargune pudel ja topeltseinaga tehniline osa võivad nõuda erinevaid eraldusjooni, parisoni läbimõõtu, välgu paigutust ja eemaldamise järjekorda.
Kaart, kus kirikukogu peab venima
Parison ei täida õõnsust nagu kõrgsurve all voolav survevalu. See laieneb ja venib õõnsuse seina poole. Sügavad tõmbed, laiad lamedad alad, teravad nurgad, nihutatud kaelad ja käepideme juured võivad nõuda rohkem kohalikku materjali või teistsugust eraldusjoone strateegiat. Kasutage raadiusi ja geomeetriat, mida saab moodustada ilma, et õhuke piirkond veniks kaugemale, kui materjal ja protsess suudavad toetada.
Pange joonisele kvaliteetsed asukohad
"Ühtne sein" ei ole mõõdetav aktsepteerimisreegel. Märkige kriitilised kohad ja määrake katsemeetod. Õlg, nurk, käepideme juur, alus, nõelkeevitus ja paneel võivad omada erinevaid funktsionaalseid vajadusi. Ühendage need asukohadparisoni programmeerimise seadistamineseega ei reguleerita vormi geomeetriat ja materjali jaotust iseseisvalt.
Plaani kahanemine ilma seosetut protsenti laenu võtmata
Kokkutõmbumine sõltub vaigu kvaliteedist, seina jaotusest, õõnsuse temperatuurist, jahutusajast ja osa geomeetriast. Kasutage lähteviitena materjali tarnija andmeid, seejärel rakendage vormitootja meetodit ja kinnitage tegelik osa. Teisest pudelist kopeeritud üldine protsent ei ole õõnsuse suuruse määramise alus.
Eraldusjoon, pigistamine ja välk tuleb projekteerida koos
Eraldusjoon määrab, kus tööriista kaks poolt sulguvad ja kuhu võib tekkida nähtav õmblus. Asetage see kohta, kus vorm saab avaneda, parisoni saab jäädvustada, osa saab vabastada ja trimmimisseadmed jõuavad välguni. Vältige kontrollimatu õmbluse asetamist üle tihenduspinna, olulise kaunistuse või muu funktsionaalse liidese.
Kokkusurumine on keevisõmbluse moodustamise funktsioon
Sabas või põhjas suruvad vastandlikud näpupiirkonnad kokku kaks kuuma aidaseina. Detail peab liigutama piisavalt materjali, et moodustada keevisõmblus, luues samal ajal juhitava katkestusjoone välgu eemaldamiseks. Õige aluspind, nurgad, kaugus ja tasku sõltuvad vaigust, parisoni paksusest, sulgemistoimingust ja osast. Käsitlege neid kavandatud mõõtmetena, mitte materjalide vahel kopeeritud standardplokkidena.
Avaldatud patendikirjanduses ekstrusioonpuhumisvormimise kohta käsitletakse ka pigistuspiirkonda, välgutaskut, vormi temperatuuri, sulgemiskiirust ja vilkumise ajastust pigem interakteeruvate muutujatena kui ühe serva mõõtmena. See toetab konservatiivset ostureeglit: kinnitage näputäis detaili selle vaigu ja proovimeetodiga, mitte ainult välimuse järgi.
Enne automaatika tellimist kujundage välgu marsruut
Tuvastage ülemine välk, tagavälk, käepideme välklamp ja kõik kalibreerimisjäägid. Otsustage, kas eemaldamine toimub vormis, stantsimisjaamas, trimmeriga või teise kinnitusseadme kaudu. Kiirmass kuulub sulatuse brutonõudluse, veski võimsuse ja jahvatuse planeerimise hulka. Tööriistajoonis peaks näitama ka seda, kuidas eemaldatud jääk vabastab vormi ja väljavõtutee.
Jahutus ja õhutamine otsustavad, kas õõnsus suudab töötada tootmiskiirusel
Jahutuskontrollid, kui osa on vormist väljumiseks piisavalt stabiilne; ventilatsioon kontrollib, kas paisuv parison võib jõuda õõnsuse pinnale. Mõlemad on hajutatud probleemid. Üks aeglane, kuum või õhulõksu piirkond võib määrata kogu osa tsükli ja välimuse.
Jaotage jahutusringid soojuskoormuse ja juhtimisvajaduse järgi
Rasked nurgad, kokkusurutud piirkonnad, kaelatükid ja sügavad osad ei pruugi soojust eraldada samal kiirusel kui õhuke sirge sein. Mitmed tuvastatavad vooluringid võimaldavad neid piirkondi diagnoosida ja tasakaalustada. Dokumenteerige iga vooluringi sisend, väljalaskeava ja suund. Ärge ühendage vormi taimeveega ainult vooliku läbimõõdu põhjal; kontrollige lõpliku tööriista jaoks vajalikku voolu, rõhku, temperatuuri, vee kvaliteeti ja rõhu langust.
Avaldatud lõplike elementide uuringus ekstrusioonpuhumisvormitud jahutuse kohta uuriti temperatuurivälja ja vormi avanemisaega mõjutavate muutujatena vormi materjali, sisemist soojusülekannet, osa paksust ja algtemperatuuri. See uuring ei anna Kinggle'i projekti jaoks tsükliaja lubadust, kuid see kinnitab, miks hallituse pakkumine peab määratlema nii termilise disaini kui ka protsessi eeldused.
Leidke ventilatsiooniavad, kuhu õhk võib kinni jääda
Kui parsoon laieneb, jääb õhk selle välispinna ja õõnsuse vahele. Ilma marsruudita võib see õhk kontakti edasi lükata ja aidata kaasa ebatäielikule tekstuurile, lohisemisjoontele või halvasti kujundatud detailidele. TheCustom-Pak ekstrusioonipuhumisvormimise disainijuhendkirjeldab eraldusjoone ventilatsiooni- ja õõnsusi sisendite või sügavate objektide läheduses. Täpne õhutusava suurus ja tunnistaja märgi suurus sõltuvad ikkagi osast ja materjalist.
Puhastatavus on osa ventilatsiooniava disainist
Ventilatsiooniavad võivad kaotada oma efektiivsuse, kui koguneb jääke, tolm või lagunenud materjal. Vormi joonise ja hoolduse fail peaks näitama, kus ventilatsiooniavad asuvad, kuidas need ühenduvad atmosfääriga ja kuidas neid kontrollitakse ilma õõnsust kahjustamata. Jälgige pinna või täidise muutusi asukoha järgi, enne kui suurendate puhumisrõhku, et kompenseerida blokeeritud teekonda.
Kõrgläikega töö on eraldi termoprojekt
Külmemad tööriistad võivad soodustada soojuse eemaldamist, samas kui pinna replikatsioon võib nõuda teistsugust õõnsuse ja temperatuuri strateegiat. 2023. aasta eelretsenseeritud uuring näitas muutuva temperatuuriga ekstrusiooniga puhumisvormimist ühel ABS-i autospoileri korpusel, kasutades kontrollitud kütmist ja vesijahutust. See on tõend spetsiaalse lähenemisviisi kohta, mitte tõend selle kohta, et iga pudel peaks kasutama Variothermi tööriistu. Täitke välimusnõuded varakult, et vormi ja tsüklit saaks koos kujundada.
Kaela viimistlus, puhumismeetod ja välgutamine on üks liides
Sulgursüsteem määrab pudeli ülaosas funktsionaalsed mõõtmed. Esitage kaane või sulguri joonis, tihenduspind, keerme või klõpsu detail, võltsimisfunktsioon ja lubatud trimmiseisund. Otsustage hiljem, kas viimistlus vormitakse, kalibreeritakse, hõõritakse või lõigatakse. Ärge tsiteerige sõna "standardne kael" ilma kontrollitud joonise läbivaatamiseta.
Sobitage tööriist puhumiskorraldusega
Ülemine puhumine, alumine puhumine ja nõelte paigutus asetavad õhu ja riistvara erinevalt. Löögitihvt võib osaleda ka kaela kalibreerimises või välgu käsitsemises. Kinnitage valitud Kinggle'i masinaga käigu-, tsentreerimis-, jahutus-, tihendus- ja kokkupõrkevahed, selle asemel, et lasta vormitootjal neid pudeli põhjal järeldada.
Kontrollige allavoolu mõõtureid sama nullpunkti suhtes
Kael võib tunduda puhas, kuid korgi pealekandmine või tihendamine siiski ebaõnnestub. Leppige kokku, milliseid numbreid ja mõõdikuid kasutatakse vormikatsetes, lekketestides ja täiteliini kvalifitseerimisel. Säilitage gabariidi identsus ja kalibreerimise olek vastuvõtukirjes. Kui automaatne trimmer muudab pärast vormimist kaela, kontrollige valmisolekut, mitte ainult vormitud näidist.
Algne võrdlus: Kinggle masina viited hallitusseente sõelumiseks
Allolev tabel võtab hallitusega seotud väljad viielt praeguselt Kinggle'i tootelehelt. See hõlmab pidevaid ja akumulaatormasinaid, nii et ostjad saavad aru, miks konteineri nimimaht ei saa asendada tööriistaliidese joonist.
| Avaldatud mudel | Masina klass | Maksimaalne konteineri viide | Vormiplaadi suurus (L × K) | Avaldatud maksimaalne vormi suurus (L × K) | Vormi paksuse vahemik | Kinnitusjõud |
|---|---|---|---|---|---|---|
| KGB2L | Pidev, üks jaam | 2 L | 380 × 430 mm | 360 × 380 mm | 160-300 mm | 40 kN |
| KGB5L | Pidev, üks jaam | 5 L | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65 kN |
| KGB15L | Pidev, üks jaam | 15 L | 500 × 550 mm | 580 × 500 mm | 300–380 mm | 165 kN |
| KGB80A | Aku, fikseeritud vorm | 30 L | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
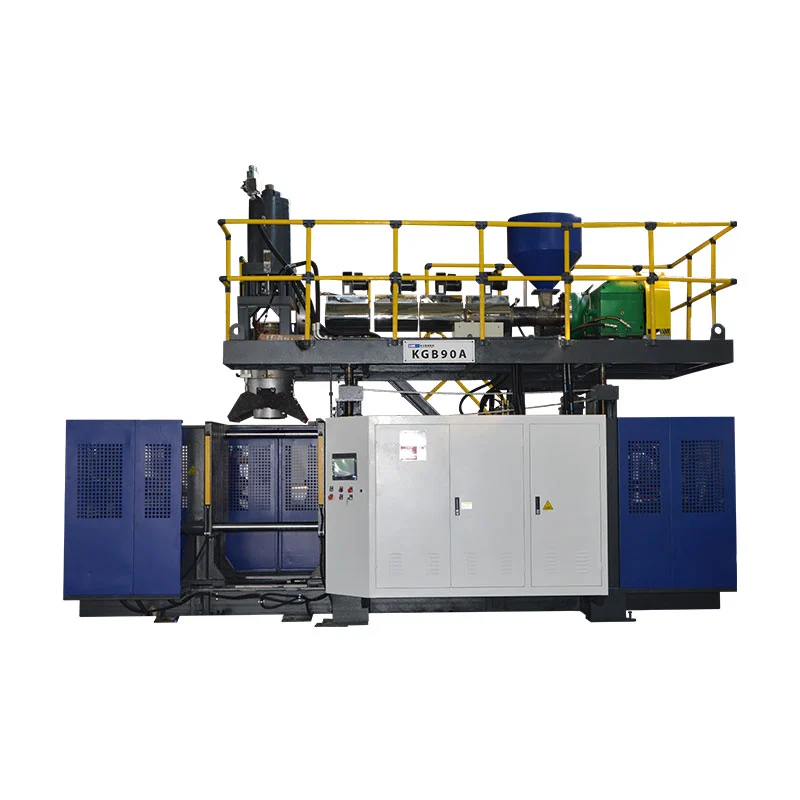
| KGB90A | Aku, fikseeritud vorm | 60 l | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Kolm leidu, mis on olulised enne hallituse vabanemist
Esiteks ei määra liitrid vormi orientatsiooni.15L pidev viide avaldab laiema, kuid lühema maksimaalse vormirea kui 30L aku viide. Arhitektuur ja osa kuju on olulised kõrvuti mahuga.
Teiseks on vormi paksusel oma vahemik.Õõnsus võib sobida loetletud näo mõõtmetega ja jääda siiski lubatud paksusest või avamiskorrast väljapoole. Tagaplaadid, vahetükid ja jahutusühendused täiendavad koostu.
Kolmandaks, kinnitusjõud kuulub tootele ja protsessile.Masina lehekülje väärtus on saadaval jõud, mitte tõend selle kohta, et ümbriku sees olev hallitus sobib. Prognoositav ala, puhumistingimused, näpistamisnõudlus ja hallituse ehitus nõuavad tehnilist ülevaatust.


Vormimaterjal, sisetükid ja pinnaviimistlus peavad järgima tootmiskohustust
Tööriistamaterjal mõjutab soojusülekannet, töödeldavust, remonti, kulumist ja maksumust. Ainuüksi tootmismahust selle valimiseks ei piisa. Arvestage vaiku, pinna spetsifikatsiooni, näputäidet, abrasiivseid või söövitavaid tingimusi, liikuvaid omadusi, hooldusvõimet ja aktsepteeritud remondistrateegiat.
Alusvormi materjal
Küsige täpset sulamit või klassi, vajaduse korral kuumtöötlust, õõnsuste tootmismeetodit ja termilise disaini alust. "Alumiiniumvorm" või "terasvorm" on võrdlemiseks liiga lai.
Vahetatavad vahetükid
Kaela-, näpu-, kulumis-, keerme- või õhutusdetailid võivad hooldust lokaliseerida ja võimaldada erinevat materjali nõudliku funktsiooni korral. Salvestage sisestuse tunnus ja varu ulatus.
Tekstuur ja graveering
Täpsustage kunstiteoste failid, orientatsioon, sügavuse/välimuse aktsepteerimine, ventilatsiooni interaktsioon ja redaktsiooni juhtimine. Kinnitage, kuidas protsess soovitud pinda taastoodab.
Kaitse ja ladustamine
Määrake puhastus, heakskiidetud korrosioonikaitse, vee äravool, transpordilukud, tõstekohad ja ladustamistingimused. Säilitage veeteed ja pigistage pindu seisaku ajal.
Tööriistatootja materjalisoovitus peaks sisaldama tema eeldusi ja välistusi. Kahe hinnapakkumise võrdlemisel kontrollige, kas mõlemad sisaldavad samu sisestusmaterjale, jahutusulatust, graveeringut, pinnaviimistlust, voolikuid, liitmikke, tõsteriistvara, proovitööd ja kuluvaid varuosi.
Tehase katse: tõestage hallitust kui korratavat protsessi
Esimene vastuvõetav pudel tõestab, et süsteemist saab ühe osa moodustada. Tootmise vastuvõtt eeldab stabiilset käitamist jälgitavate tingimustega. Järgmine töövoog on soovitatav tõendusstruktuur, mitte väide, et iga Kinggle'i projekt kasutab juba sama protokolli.
- Kinnitage identiteet.Salvestage masin, vorm, vahetükid, stantsitööriistad, materjali klass/partii, värvi või lihvimise seisukord ja retsepti läbivaatamine.
- Stabiliseerige tingimusi.Salvestage tegelikud temperatuurid, jahutusvee juurdevool/tagasivool, puhumistingimused ja tsükli etapid pärast protsessi kokkulepitud oleku saavutamist.
- Kontrollige tööriista.Kontrollige eraldusliini sulgemist, joondamist, vee- ja õhulekkeid, õhutusavade seisukorda, pigistuspindu ja ohutut liikumist.
- Näidis positsiooni järgi.Säilitage õõnsuse, väljalaskeava ja jaama identiteet kaalumise, seina mõõtmise, trimmimise ja funktsionaalsuse testimise kaudu.
- Mõõtke valmis seisukord.Kaasake hõõritamise, mulgustamise, välgu eemaldamise või muude kaasatud viimistlusetappide mõjud.
- Registreerige kõik kaotused.Logi tagasilükkamised, peatused, häired, käsitsi korrigeerimised ja allavoolu katkestused kokkulepitud akna ajal.
- Salvestage lähtejoon.Kinnitage koos joonise revisjon, retsept, fotod, mõõdud, mõõdikud ja avage parandusmeetmed.
Enne retsepti muutmist diagnoosige mustreid
| Täheldatud muster | Kontrollitavad tööriista- või protsessipiirkonnad | Tõendeid koguda |
|---|---|---|
| Nõrk või ebaühtlane saba keevisõmblus | Parisoni asend, näputäis detail, hallituse sulgemine, kohalik temperatuur, välgu leevendamine ja sähvatus | Positsioonimärgisega keevisõmblusnäidised, brutomass, tihe järjestus ja funktsionaalne test |
| Kehv tekstuur või puudulikud detailid | Ventilatsiooniavad, kinnijäänud õhu asukoht, õõnsuse seisund, kontaktisoon ja temperatuur | Defektide kaart, tuulutusavade kontroll, tegelikud protsessitingimused ja õõnsuse fotod |
| Väändumine pärast väljutamist | Seinajaotus, jahutuse tasakaal, väljaviske ajastus, käsitsemine ja järeljahutus | Temperatuur/vooluhulk ahelate kaupa, ajastatud mõõtmete kontroll ja seinakaart |
| Välk ühel küljel | Joondamine, plaadi paralleelsus, eralduspind, vormi paigaldamine ja parisoni tsentreerimine | Asukoha ajalugu, sulgemiskontroll ja osade kordamine enne/pärast parandamist |
| Aeglane või muutuv tsükkel | Jahutusringi piirang, kuumad piirkonnad, osa paksus, õhutus ja allavoolu viivitus | Tsükli etapi ajad, tarne/tagastustingimused ja stopplogi |
Kasutage Kinggle'iHMI tõendite töövoogkui hallitusprobleemiga kaasnevad häired või järjestuse muutused. Kandke heakskiidetud ülevaatuspunktid seadmesseennetava hoolduse kavaselle asemel, et oodata osade kvaliteedi triivimist.
Puhumisvormi RFQ ja disaini-ülevaatuse kontroll-loend
- Kontrollitud 2D/3D osafail, versioon, maht, maksimaalsed mõõtmed ja kavandatud sisu.
- Sulgemise ja kaela viimistluse joonis, korgi näidised, tihenduspunkt ja viimistletud trimmi seisund.
- Täpne vaigu klass, värv/lisandid, lihvimis-/PCR-plaan ja materjali-tarnija teave.
- Valmis kaal, hinnanguline kogukasutus ja välkmarsruut.
- Kriitilised seina- ja mõõtmete asukohad koos katsemeetodite ja vastuvõtupiiridega.
- Lekke-, kukkumis-, pealtkoormuse-, pöördemomendi-, keskkonna- või muud projektipõhised funktsionaalsed testid.
- Masina mudel, jaamade ja õõnsuste arv, stantsipea väljalaskeava plaan ja kogumiskeskuse kaugus.
- Plaadi/kinnitusliides, vormiümbris, paksus, ava, klamber ja puhumistihvtide paigutus.
- Eraldusjoon, näputäis, välgutasku, kaelaosa, tuulutusavad, jahutusahelad ja pinnaviimistlus.
- Väljavõtmise, kärpimise, lekkekontrolli, transportimise ja jäätmete käitlemise liidesed.
- Tööriista materjal, sisestuste klassid, kõvadus/töötlus, kui see on asjakohane, varuosad ja parandusmeetod.
- Proovimaterjali kogus, töö kestus, proovid, mõõturid, andmesalvestus ja vastuvõtmise vastutus.
- Üldine paigutus, tõstepunktid, vormi mass/raskuskese ja heakskiidetud ümberlülitusprotseduur.
- Reguleerimisala piir: vorm, stantstööriistad, liitmikud, voolikud, joonised, koolitus, pakendamine ja ostja tarnitud esemed.
Tehaseteenuste jaoks ühendage lõplikud vormiahelad ja puhumisseade Kinggle'igautiliidi ja paigutuse planeerimise juhend. Masinaklassi ja tootmisjärjestuse jaoks kasutagepidev ekstrusioon puhumisvormimise juhendja kinnitage, kas viimase osa jaoks on vaja akuplatvormi.
Korduma kippuvad küsimused
Mis vahe on puhumisvormil ja puhumisvormimisvormi peal?
Matriitpea moodustab enne vormimist sulatatud parsiku. Puhumisvorm sulgub selle pargi ümber, suleb selle, võtab vastu puhumisõhku, jahutab detaili ja määrab selle välise kuju. Need on eraldi, kuid ühendatud tööriistasüsteemid.
Millist teavet on vaja ekstrusioonpuhumisvormi kujundamiseks?
Esitage kontrollitavate osade ja sulgemisjoonised, vaigu klass, viimistletud ja brutokaalud, kriitilised seinad ja mõõtmed, funktsionaalsed testid, väljundi sihtmärk, masina liides, õõnsuse plaan, trimmimismeetod ja tehase utiliidid.
Miks on pigistatav disain ekstrusioonpuhumisvormimisel oluline?
Näpunäide surub kokku ja tihendab kuuma parisonmaterjali ning aitab määrata, kus välk eraldub. Selle geomeetria on koostoimes materjali, parsli paksuse, vormi sulgemise, temperatuuri, välgu leevendamise ja sähvatusega, seega tuleb see tegeliku projekti puhul kinnitada.
Miks vajab ekstrusioonpuhumisvorm õhuavasid?
Õhk võib jääda lõksu laieneva parisoni ja õõnsuse vahele. Ventilatsiooniavad annavad sellele evakuatsioonitee, et parsoon saaks kontakti vormipinnaga ning taasesitab kavandatud kuju ja detaili.
Kuidas jahutuskanalid mõjutavad puhumisvormimistsükli aega?
Jahutusringid eemaldavad soojust, kuni osa saab vabastada ilma vastuvõetamatu deformatsioonita. Kõige aeglasem kuum piirkond võib tsüklit piirata, seega tuleb vooluringi paigutust, voolu, temperatuuri, vormi materjali ja seina jaotust hinnata koos.
Kas olemasolev puhumisvorm sobib mõne muu masinaga?
Võimalik, kuid ärge eeldage seda. Kontrollige vormi laiust, kõrgust, paksust, massi, kinnitust, avamist, klambrit, puhumistihvti asendit, utiliite, väljavõteteed, stantsipea joondamist ja juhtseadiseid vastuvõtva masina suhtes.
Kas ma peaksin valima alumiiniumist või terasest puhumisvormi?
Valik sõltub soojustõhususest, tootmiskohustusest, vaigust, pinna- ja kulumisnõuetest, sisestusstrateegiast, remondivõimest, teostusajast ja kuludest. Küsige täpset klassi ja kujunduse eeldusi, selle asemel, et valida ainult metalli nimetuse järgi.