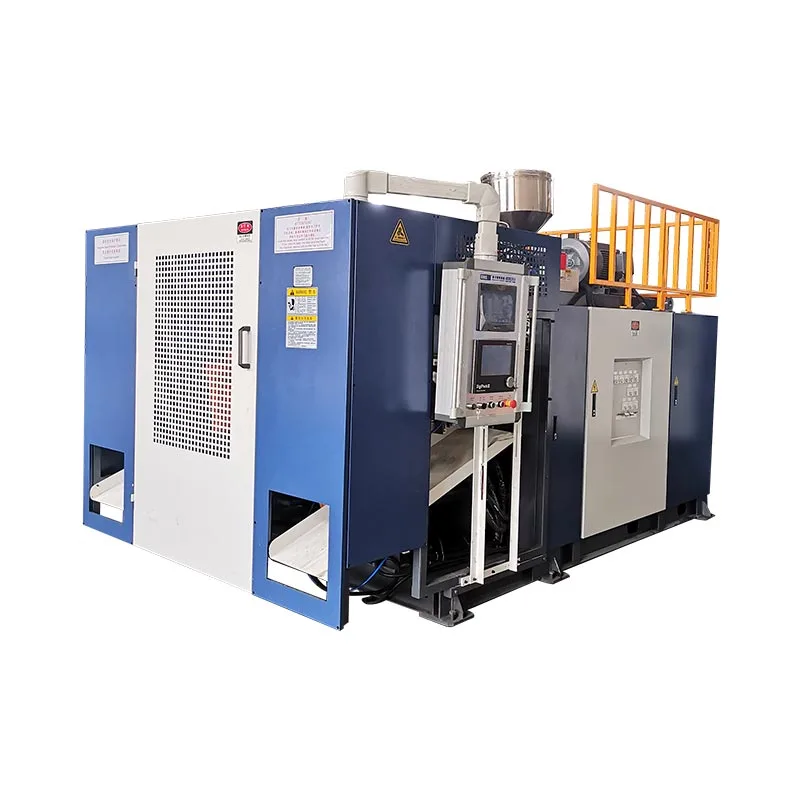
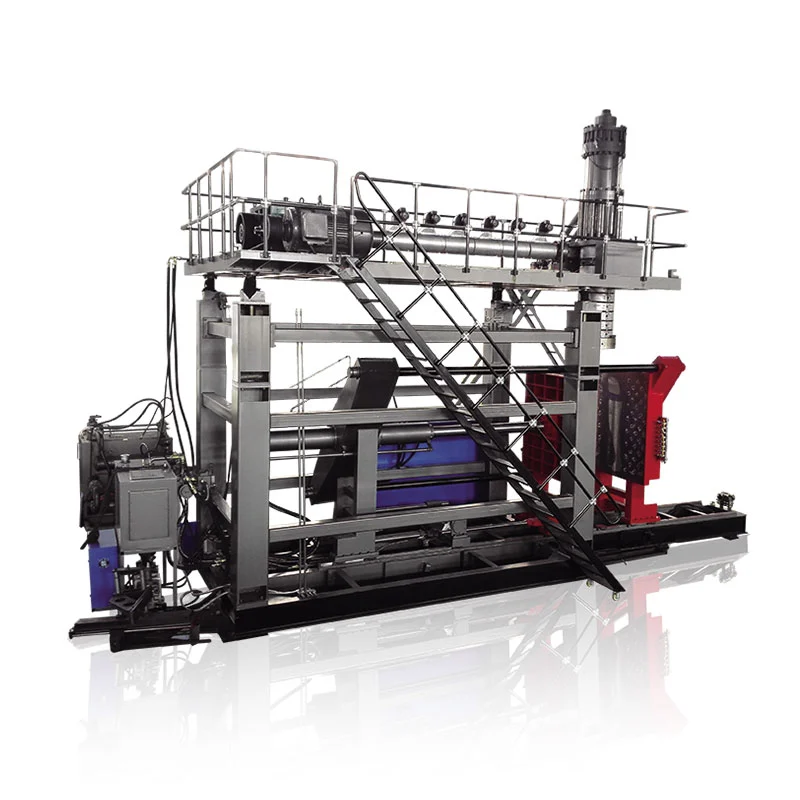
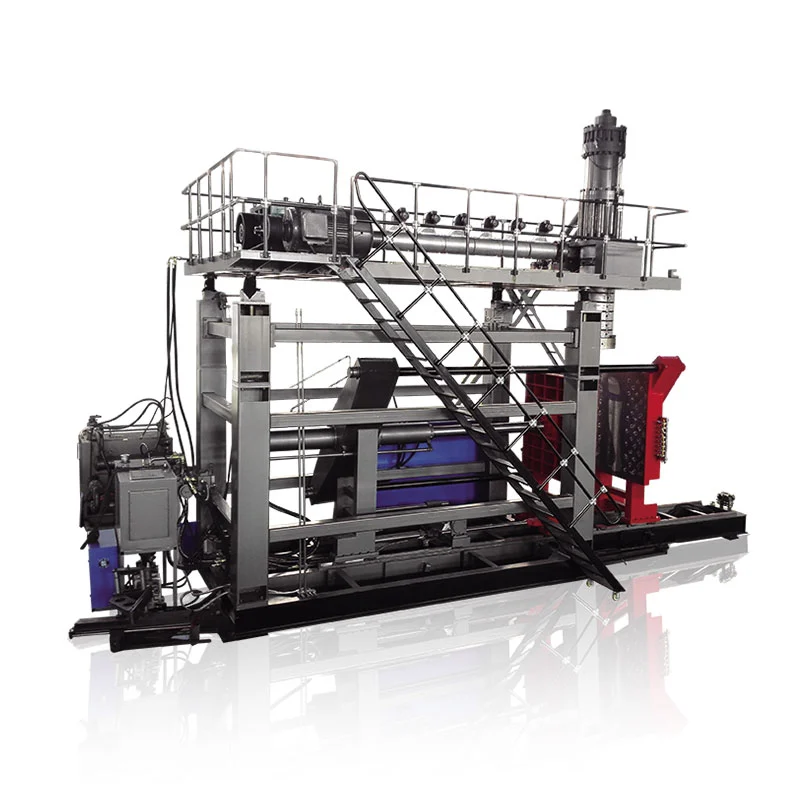
1000-liitrine IBC puhumisvormimismasin moodustab plastikust sisemise anuma. See ei tõesta iseenesest täielikku IBC-d. Valige ja aktsepteerige masin vastavalt heakskiidetud sisepudelile, puurile, kaubaalusele, sulguritele, materjalisüsteemile, vormile, allavoolu koostusele ja nõutavatele pakenditestidele.
Suur võimsus muudab IBC projekti masina suuruse muutmise harjutuseks. Raske töö istub liidestes. Ülemine ava peab vastama sulgurile. Alumine väljalaskeava peab kokku puutuma klapi ja puuri juurdepääsuga. Vormitud korpus peab kaubaalusel õigesti istuma. Puur peab kaitsma sisemist anumat kahjustamata kontakti tekitamata.
See juhend muudab need liidesed masina sisenditeks ja tehase testimise tõenditeks. See kasutab avaldatud seadmete viitena Kinggle'i praegust 1000L IBC platvormi.

Toode on üks kokkupandud süsteem
Sisepudel sobib puuri, kaubaaluse, ventiili ja täiteühendusega.
Pea, parisoni profiil, vorm ja jahutus moodustavad kinnitatud seinakaardi.
Väljavõtmine, korrastamine, kokkupanek ja testimine säilitavad nõutava aktsepteeritud väljundi.
Katse seob iga aktsepteeritud ühiku materjali, seadete, mõõtmiste ja katsetulemustega.
KGB1000L-IBC, samas kui selle spetsifikatsioonitabel kasutabKGS1000L-IBC. Kuvatakse ka kuivtsükli rida150 L, mis ei ole kasutatav määr. Selles artiklis nimetatakse seadmeid Kinggle 1000L IBC platvormiks, kuni reaalajas leht ja pakkumine kasutavad ühte kinnitatud mudelikoodi ja väljundseadet.Määrake, mida 1000L IBC puhumisvormimismasin tarnib
Puhumisvormimismasin teeb plastikust korpuse. IBC terminoloogias nimetatakse seda korpust sageli sisepudeliks, sisemiseks anumaks, voodriks või sisemiseks anumaks. Otsingu keel on turuti erinev. Tehnilises lepingus tuleks kasutada ühte kontrollitud terminit.
Täielik komposiit-IBC sisaldab rohkem kui vormitud korpus. Väliskonstruktsioon võib sisaldada metallist puuri ja kaubaalust. Sulgurid, tihendid, alumine tühjendusklapp, sildid ja identifitseerimismärgid täiendavad pakendit. Montaažiseadmed ja katsejaamad võivad asuda väljaspool vormimiskambrit.
Eristamisel on praktiline mõju. Masina tarnija saab tõestada vormimisprotsessi ja kokkulepitud katses sisalduvaid mõõtmeid. IBC täielik omanik peab tõestama, et kõik tarnitud komponendid töötavad koos. Kui puur, kaubaalus või ventiil pärineb teiselt tarnijalt, vajab ostja liidese kontrolli ettevõtete vahel.
USA praegused eeskirjad on selge näide.49 CFR 178,707kirjeldab komposiit-IBC-d kui jäika välispakendit, mis ümbritseb plastikust sisemist anumat. See ütleb, et sisemine anum ja välimine pakend moodustavad tervikliku pakendi. Samuti öeldakse, et sisemine anum ei ole ette nähtud oma isoleerimisfunktsiooni täitmiseks ilma välispakendita.
See reegel on turuspetsiifiline, kuid inseneritund läheb hästi. Ärge võtke sisepudelit eraldi vastu, kui kaubanduslik toode on kokkupandud IBC. Too tootmispuur, kaubaalus, pealmine sulgur, klapp ja tihendid kvalifitseerimisplaani.
Pakkumises tuleks märkida masina ja tarnija piir. Nimetage kaasas olev vorm, robot, deflashing, lekketester, konveierid ja montaažitööriistad. Märkige kõik ostja tarnitud komponendid ja teenused. Värviline piirdejoonis on kasulikum kui pikk nimekiri standardtarvikutest.
Juhtige sisepudelit, puuri, kaubaalust ja ventiili ühel joonisel
Pudeli sisemine joonis ei tohiks piirduda selle välismõõtmetega. See peab näitama, kuidas pudel puutub kokku ülejäänud IBC-ga. Koostage üks liidese juhtimisjoonis koos viidetega kinnitatud komponentide joonistele.
Alusta ülaosast. Registreerige täiteava, keerme või sulguri liides, tihenduspind, korgi vahe ja puuri juurdepääs. Lisage ülemise pinna kõrgus puuri suhtes. Sulgur võib täita oma mõõturit, kuid seda on raske paigaldada, kui sisepudel on liiga kõrgel või liiga madalal.
Liikuge alumisse väljalaskeavasse. Näidake väljalaskeava keskjoont, nurka, tuge, klapiühendust ja vaba ruumi läbi puuri. Kaasake kaubaaluste suhe. Soe pudel võib jahutamise ajal kuju muuta, seega mõõtke liidest pärast kokkulepitud konditsioneerimisperioodi.
Kaardistage puuri kontaktid. Märkige nurgaraadiused, paneelitsoonid ja kõik kohalikud toed. Kontakt võib muutuda, kui täidetud seadet käsitsetakse või virnastatakse. Sisepudel peaks asuma kohas, kus disain eeldab. See ei tohiks toetuda juhuslikule punnile.
| Liides | Kontrollitud tõendid | Masina või vormi otsus |
|---|---|---|
| Ülemine avamine ja sulgemine | Lõpetage joonistamine, tihenduspinna, gabariidi ja korgi vahe | Kaela tööriistad, puhumisseade, jahutus ja trimmimine |
| Alumine väljalaskeava ja ventiil | Keskjoon, nurk, tugi, tihend ja puuri juurdepääs | Vormi vahetükk, lokaalne seinaprofiil, jahutus ja viimistlus |
| Välimine puur | Sisemine ümbris, rööpa asukohad ja pudeli kokkupuutealad | Pudeli geomeetria, seinakaart ja vabastamise seisukord |
| Kaubaalus või alus | Lokaatori geomeetria, tugipind ja käsitsemiskaugus | Alusvormi kuju, väljavõetav tugi ja järeljahutusseade |
| Märgistus- ja märgistusalad | Tasasus, asend ja nõutav identifitseerimine | Vormi pind, seinaprofiil ja allavoolu käsitsemine |
Nummerdage iga liides. Kasutage samu numbreid vormijoonises, kontrolliplaanis ja tehase katsearuandes. Kui üks mõõde ebaõnnestub, saab meeskond jälgida selle tööriistade paigaldamise, jahutamise, eemaldamise või kokkupanemiseni, ilma vaidlemata selle üle, milline joonistusjuht on.
Kinggle'i omamüügiprotsessküsib tootefotosid, jooniseid, kaalu, suurust, materjali, paksust, väljundit ja keemilist vastupidavust. IBC projekti puhul lisage sellele pakendile puuri, kaubaaluse, klapi ja sulguri joonised.
Lugege avaldatud 1000-liitrist masinaümbrikut ilma seda üle lugemata
Kinggle'i oma1000L IBC tootelehtannab võrdlusümbriku. Seal on kirjas 1000-liitrise maksimaalse mahuga konteineriklass, 55-tonnine masin ja 9,5x5,1x6,5-meetrine masin. Lõplik planeering vajab veel ligipääsu, hooldust ja abipinda.
Avalikus kinnitustabelis on loetletud 1000 kN, 1800 x 1600 mm plaat ja maksimaalne vormi suurus 1600 x 1500 mm. See annab vormi paksuse vahemiku 1200 kuni 1400 mm. Need arvud toetavad varajast vormisobivuse ülevaadet. Need ei asenda täielikku vormi kokkupaneku joonist.
Ekstrusiooniosas on kaks 100 mm kruvi, mille L/D suhe on 32. Avaldatud HDPE sulatusvõimsus on 180 kg/h kruvi kohta. Survepea jaotises on loetletud 45-liitrine aku ja 33 kg PE-aku kaalu viide.
| Avaldatud üksus | Veebisaidi väärtus | Nõutav projekti kontroll |
|---|---|---|
| Konteinerite klass | 1000 L | Heakskiidetud sisepudel, brutohaav, hallitus ja eemaldamise tee |
| Masina suurus ja kaal | 9,5 x 5,1 x 6,5 m; 55 t | Lõplik GA joonis, vundament, transpordi jagamine ja tõsteplaan |
| Kinnitusjõud | 1000 kN | Prognoositud pindala, puhumisrõhk, kokkutõmbumine ja varu |
| Maksimaalne vormi suurus | 1600 x 1500 mm | Täisvorm, kollektorid, voolikud, liikuvad osad ja roboti kliirens |
| Vormi paksus | 1200 kuni 1400 mm | Suletud pinu ja plaadi liides |
| Kruvid | 100 mm x 2; 32 L/D | Kihi struktuur, vaigu klassid ja tegelik järjestatud sulamistee |
| Avaldatud HDPE sulamisvõimsus | 180 kg/h x 2 | Stabiilne taastumine heakskiidetud koostisega |
| Akude viited | 45 L; 33 kg PE | Parisoni kogumass, varu, vaigu alus ja profiil |
| Puhu õhku | 0,8 MPa; 2 m³/min | Tippvool, vastuvõtja, õhu kvaliteet ja rõhk masinas |
| Jahutusvesi | 0,3 MPa; 120 l/min | Temperatuur, soojuskoormus, vee kvaliteet ja vooluringi tasakaal |
| Avaldatud võimsusviide | 110 kuni 150 kW keskmine | Mõõtmispiir, toode, seaded ja aktsepteeritud väljund |
Praegu kuvatakse lehe kuivatustsükli rida150 L. Liitrid ei ole tsüklimäär. Ärge muutke seda rida 150 tükiks tunnis ega muuks väljundnõudeks. Paluge Kinggle'il pakkumises kavandatud number ja ühik kinnitada.
Iga rida vastab ühele kitsale küsimusele. Vormi maksimaalne laius ei tõenda roboti kliirensit. Akumulaatori mass ei tõenda valmis pudeli sisemist kaalu. Sulamismahu näitaja ei võrdu aktsepteeritud väljundiga. Ühendage read heakskiidetud toote- ja prooviplaani kaudu.
Küsige ka ühendatud koormuse ajakava. Mootori ja küttekeha read kirjeldavad peamisi komponente, kuid lõplik paigaldatud koormus võib hõlmata ka juhtseadiseid, pumpasid, robotit, materjalikäsitlust ja tellitud abiseadmeid.
Koostage akumulaatori otsus mõõdetud massibilansi põhjal
Valmis sisepudel on vaid osa igast ampsust. Parison moodustab ka ülemise välgu, alumised sabad, väljalaskeava trimmi ja muud protsessijäägid. Aku peab varustama kogu kogudust kinnitatud materiaalse baasi alusel.
Kaaluge teadaolevat tootmisnäidist, kui see on olemas. Eemaldage sulgurid, ventiilid ja kõik eraldi kokkupandud osad. Seejärel kaaluge või hinnake iga kärpimisvoogu. Hoidke kalkulatsioon seotud kavandatud vormi ja näputäidetega.
valmis sisemine anum + ülemine välk + alumine sabad + väljalaskeava viimistlus + muu vormitud jääk
Võrrelge seda tulemust avaldatud 33 kg PE akumulaatori kaalu võrdlusandmetega. Ärge võrrelge valmiskaalu üksi. Projekt vajab ka tegevusreservi. Valitud vaik, värv ja kihtide paigutus võivad muuta kasuliku massi baasi.
Helitugevus loob uue kontrolli. Lehel on kirjas 45 L aku. Mahu ja massi suhe sõltub tegelikust sulatisest ja tootja määratlusest. Ärge muutke 45 liitrit otse valmistoote kaaluks ilma tarnija arvutuseta.
Aku tühjenemise aeg on oluline, sest pikk ja raske parsoon võib longu. Pea peab väljastama programmeeritud parisoni, enne kui gravitatsioon muudab seina jaotust kontrollimatult. Registreerige katse ajal tühjendusaken, sulamisolukord ja stantsivahe profiil.
Taastumine on samuti oluline. Kaks ekstruuderit peavad valmistama tootmistsüklis ette järgmise lasu. Võrrelge mõõdetud taastumisaega jahutamise ja järgneva tööga. Kataloogi kõrge sulamiskiirus ei saa aidata, kui heakskiidetud materjalisüsteem taastub aeglaselt või allavoolu kamber on juba täis.
Kasutage massirekordit Kinggle'igaparisoni programmeerimisjuhend. Mass näitab, kui palju materjali sisenes vormi. Seinakaardil on näha, kuhu see materjal läks.
Enne kahe ekstruuderi tellimist andke igale kihile kirjalik töö
Tootelehel kirjeldatakse mitmekihilist tootmist ja on loetletud kaks ekstruuderit. See on tõend mitme voo platvormi olemasolust. See ei ole täielik kihi spetsifikatsioon.
Kirjutage iga kihi funktsioon. Üks kiht võib tagada kontrollitava kontaktpinna. Teine võib läbi viia heakskiidetud protsessiaegse lihvimise. Värvi- või UV-kaitse võib asuda kindlas voolus. Täpne disain sõltub tootest, sisust, turust ja heakskiidetud katseprogrammist.
Seejärel määrake lubatud materjalid. Nimetage vaigu klassid, põhisegu, lisandid ja jahvatuse allikas. Pange kirja, kas uuesti jahvatamine pärineb ainult samast tootmisprotsessist. Ärge kasutage sõna "taaskasutatud" kontrollitud materjali spetsifikatsiooni asendajana.
Ameerika Ühendriikide kehtivad nõuded näitavad, miks see oluline on. Jaotis 178.707 nõuab komposiit-IBC siseanumate teadaolevaid plastispetsifikatsioone. Samuti piirab see materjali kasutamist, välja arvatud juhul, kui see on heaks kiidetud, lubades samas tootmisprotsessis tootmisjääke või uuesti jahvatamist kindlaksmääratud tingimustel. Teised turud võivad kohaldada erinevaid reegleid.
Kihisuhe vajab sihtmärki ja töövahemikku. Märkige, kuidas suhe määratakse ja seda kontrollitakse. Gravimeetrilised söödakirjed, ekstruuderi väljundi kontrollid või destruktiivse sektsiooni analüüs võivad toetada juhtimisplaani. Valige meetod enne tehase prooviversiooni.
Pea joonis peaks näitama sulamisrada. Tehke kindlaks, milline ekstruuder toidab iga kihti. Märkige üles lõikude arv ja järjekord matriitsi juures. Lisage puhastus- ja materjalivahetusprotseduurid. Kui projektis kasutatakse nii ühe- kui ka mitmekihilisi tooteid, määrake teisendusprotseduur ja selle vastuvõtukontroll.
Masina kirjeldus
Kaks avaldatud 100 mm kruvi ja mitmekihiline avaldus näitavad platvormi suunda. Need ei määratle järjestatud kihtide funktsioone ega suhteid.
Projekti spetsifikatsioon
Kihiskeem nimetab iga materjalivoo, funktsiooni, sihtsuhte, lubatud vahemiku, kontrollimeetodi ja muudatuste juhtimise reegli.
Ärge lubage mitmekihilise konstruktsiooniga madalamaid kulusid ega pikemat eluiga ilma heakskiidetud valemi ja katsetõenditeta. Need tulemused sõltuvad valitud materjalidest, levitamisest ja valmis IBC disainist.
Kontrollige vormi, klambrit ja parisoniteed ühe mehaanilise süsteemina
1000-liitrine vorm võtab enda alla rohkem kui kataloogi laius ja kõrgus. See sisaldab jahutuskollektoreid, voolikuid, kaelatööriistu, väljalaskeavasid, pigistusalasid, tõstepunkte ja kõiki liikuvaid detaile. Robot ja kuum sisepudel vajavad selget eemaldamisteed.
Katke kogu vormijoonis plaadi joonisele. Kontrollige kinnitusvardaid, kinnituskeskjoont, puhuri riistvara ja hooldusühendusi. Vaadake üle suletud paksus ja avamise järjestus. Vorm võib mahtuda plaatide vahele ja ikkagi blokeerida vooliku või roboti liikumise.
Klambri valimisel tuleks kasutada projitseeritud ala ja puhumisrõhku. Avaldatud 1000 kN on masinalehe viide. Küsi projekti arvestust. Kaasake pigistusjõud ja märgitud varu. Suured lamedad paneelid võivad tekitada nõudliku väljaulatuva ala isegi siis, kui sisepudel on oma mahu kohta kerge.
Kirikutee vajab samaväärset tähelepanu. Kinnitage matriitsi keskjoon, tühjenduspikkus, vormi püüdmise ja sulgemise järjestus. Pikk parison võib enne püüdmist kõikuda või venitada. Profiil peab arvestama õlga, nurki, väljalaskeala ja alust.
Kokkusurutud alad vajavad keevitamiseks piisavalt materjali, kuid liigne materjal suurendab trimmimist ja jahutamist. Väljalaskeava vajab kohalikku juhtimist. Ülemine ava vajab sulgemiseks stabiilset geomeetriat. Need omadused kuuluvad nummerdatud seinakaardile.
Ventilatsioon ja pinnaviimistlus mõjutavad vabanemist ja välimust. Puur võib peita mõned paneelid, kuid see ei saa parandada vormitud defekti. Vaadake üle kõik kontakt- ja sildipiirkonnad, mis pärast kokkupanekut jäävad toimima.
Kinggle'i omahallituse kujundamise juhendkaaned sobivad, näpistavad, õhutavad ja jahutavad. Kasutage seda lõpliku koostejoonisega, mitte üldise vormi kontrollnimekirjana.
Kinnitage vorm alles pärast seda, kui masina tarnija, vormiehitaja, puuri tarnija ja IBC omanik on liidestes kokku leppinud. Salvestage iga kinnitatud joonise versioon ostufaili.
Kaitske IBC geomeetriat jahutamise, eemaldamise ja konditsioneerimise kaudu
Suured pinnad jätkavad liikumist ka pärast vormi avanemist. Sisepudel võib vabastamisel tunduda vastuvõetav ja jahtumise ajal triivida. See liikumine võib muuta sulgemiskõrgust, klapi asendit või puuri kontakti.
Projekteerige jahutusahelad termiliste tsoonide ümber. Õlad, nurgad, kaelad, väljalaskeava sisetükid ja alustoed võivad vajada erinevat voolu. Nimetage iga vormi joonisel olev vooluring. Lisage sisselaskeava sihttemperatuur ja vool. Üks rõhunäit ei saa tõestada tasakaalustatud jahutust.
Katse ajal mõõtke tarne- ja tagastustingimusi. Kontrollige voolu igas vooluringis, kus süsteem seda võimaldab. Registreerige hallituse temperatuur kokkulepitud kohtades. Kui üks tsoon jääb kuumaks, ärge varjake seda kogu tsükli pikendamisega ilma vooluringi uurimata.
Väljavõtmise tugi on osa jahutusest. Määrake, kuhu robot haarab ja kuhu pudel maandub. Soe paneel võib kitsa haaratsi või konveierrööpa all deformeeruda. Alumine väljalaskeava peab vältima lööke. Alus peaks jääma toestatud, kuni osa saavutab käsitsemistugevuse.
Enne mõõtmete kontrollimist määrake konditsioneerimisaeg. Märkige ümbritsevad tingimused, kui see on oluline. Kasutage sama ajastust prooviproovide ja tootmise kontrollimiseks. Ühe pudeli kuuma ja teise külma mõõtmine tekitab müra, mis näeb välja nagu protsessi triiv.
Tootelehel on jahutusvee näitajatena märgitud 0,3 MPa ja 120 L/min. Need arvud aitavad ühendust planeerida. Need ei täpsusta vee temperatuuri ega kogu soojuse eemaldamise võimet. Küsi masina ja vormi soojuskoormusi.
Jälgige jahutusaega võrreldes kvaliteediga. Kinggle'i omatsükli aja juhenderaldab jahutuse, taastamise ja käitlemise. Kasulik eesmärk on lühim stabiilne tsükkel, mis vastab mõõtmete ja funktsionaalsele plaanile.
Tõstke vormitud pudel tootmispuuri, kaubaaluse ja ventiili osade vastu
Kasutage kvalifitseerimisel tootmisotstarbelisi komponente. Prototüübi puurid või käsitsi muudetud kaubaalused võivad peita liidese vigu. Märkige üles iga koostukomponendi tarnija, osa number ja versioon.
Alustage kuiva sobivusega. Asetage konditsioneeritud sisepudel puuri ja kaubaalusesse. Kontrollige lokaatori kontakti, paneeli vahekaugust, ülemise ava juurdepääsu ja väljalaskeava asendit. Paigaldage klapp ja ülemine sulgur määratletud tööriistade ja pöördemomendi meetodiga, kui see on asjakohane.
Mõõtke kokkupandud seade liideste juures. Ärge korrake iga vormitud mõõdet. Keskenduge sellele, mis kontrollib täitmist, tühjendamist, käsitsemist, virnastamist ja testi ettevalmistamist. Kasutage käivitus- või keelamismõõtureid, kui need vähendavad operaatori otsustusvõimet.
Pärast käitlemist kontrollige kontakti. Tõstke või liigutage seadet heakskiidetud meetodil. Otsige uusi märke, kohalikke survepunkte või liikumist. Sisepudel ja puur peaksid töötama nii, nagu disain on ette nähtud, mitte ainult paigal olles.
| Montaaži kontroll | Mida salvestada | Võimalik protsessiühendus |
|---|---|---|
| Puuri sisestamine | Kliirens, interferents, orientatsioon ja sisestamise meetod | Kere mõõdud, jahutus, väljavõtu deformatsioon |
| Kaubaaluste istekohad | Tugikontakt, kiikumine, lokaatori sobivus ja väljalaskeava kõrgus | Aluse kuju, jahutustugi ja vormisisestus |
| Ülemine sulgemine | Mõõtetulemus, tihenduspind ja paigalduskõrgus | Kaela tööriistad, trimmimine, kokkutõmbumine ja käsitsemine |
| Alumine klapp | Keskjoon, nurk, tihendi seisund ja puuri juurdepääs | Väljalaskeava sisestus, seinajaotus ja viimistlus |
| Valminud üksus | Identifitseerimine, visuaalne seisund ja jälgitavad komponentide versioonid | Montaaži kontroll ja lõppkontroll |
Lekketestimisel tuleks kasutada heakskiidetud seadistust. Määrake, millised komponendid paigaldatakse, katsekeskkond, rõhk või vaakum, stabiliseerimine, kestus ja tagasilükkamise reegel. Meetod peab vastama kohaldatavale tooteprogrammile. Kiire tsehhikontroll ei asenda automaatselt ametlikku testi.
Säilitage piirnäidisena üks heakskiidetud koost. Pildistage liidesed. Salvestage vormitud retsept, materjalipartii, puuri revisjon, kaubaaluse revisjon, klapi ja sulgemise andmed koos näidiskirjega.
Eraldage masina FAT täielikust IBC konstruktsioonitüübikinnitusest
Tehase vastuvõtukatse tõestab, et tellitud vormirakk vastab kokkulepitud tootele ja tingimustele. See ei anna heakskiitu igale kokkupandud IBC-le, täiteainele või turule.
TheÜRO Euroopa Majanduskomisjoni ÜRO näidiseeskirjade rev. 24on praegune 2025. aasta ülemaailmne teatmeteos. Selle peatükis 6.5 käsitletakse IBC ehitamist ja testimist. Riiklikud ja transpordiliikide eeskirjad võivad vastu võtta konkreetse väljaande või lisada nõudeid. Enne valideerimisplaani külmutamist kinnitage kohaldatav asutus ja kvalifitseeritud katsetee.
Ärge alustage ühest võrgust leitud kukkumiskõrgusega. Disaini tüüp, materjal, kavandatud sisu, pakkimisrühm, ettevalmistus, konditsioneerimine, sulgurid ja täielik testimise jada mõjutavad programmi. Pädev asutus või kvalifitseeritud labor peaks määratlema nõutavad tõendid.
Masina kvalifikatsioon peaks siiski looma kasulikke eelnevaid tõendeid. Märkige üles materjali spetsifikatsioonid, kihtide paigutus, bruto- ja netomass, seinakaart, mõõtmed, lekketulemus, retsepti ja komponentide versioonid. Säilitage proovid testitud partiist. See teave aitab siduda tootmisprotsessi hilisema pakenditestimisega.
Eraldage kolm dokumenti. Masina FAT-aruanne hõlmab ehitamise ja protsesside jõudlust. Montaaži kvalifikatsiooniaruanne hõlmab puuri, kaubaalust, klappi ja sulgurit. Regulatiivne katsearuanne hõlmab kohaldatavat konstruktsioonitüüpi. Iga aruanne peaks sisaldama selle ulatust ja piiranguid.
Tootmiskontroll jätkub pärast heakskiitmist. Hallake vaigu, pigmendi, inhibiitori, lihvimise, kihi suhte, vormi, sulguri, ventiili, puuri ja kaubaaluse muudatusi kinnitatud kvaliteedisüsteemi kaudu. Väike muudatus võib mõjutada testimisel kasutatavat alust.
Väiksema reguleeritud pakendamisliini puhul onKGB200L/LP keemilise trumli elemendi juhendnäitab sama vahet masina tõendi ja pakendi kinnituse vahel.
Mõõtke väljund viimases aktsepteeritud rakuväravas
Praegune tooteleht ei paku kasutatavat tootmiskiirust. Kuvatakse selle kuivtsükli rida150 L, nii et see artikkel ei järelda tükkide arvu tunnis. Projekt vajab aktsepteeritud väljundi eesmärki, mis põhineb tegelikul sisemisel pudelil ja täielikul lahtril.
Esmalt valige väljundi piir. Vormitud sisepudelid tunnis mõõdavad vormimisraku. Kokkupandud ja lekkekontrolliga IBC-d tunnis mõõdavad suuremat süsteemi. Mõlemad numbrid võivad olla kasulikud, kuid neil ei tohiks olla ühte silti.
kokkulepitud vormikontrolli läbivad sisepudelid ÷ vaadeldud minutid x 60
kokkupandud üksused, mis läbivad kokkulepitud lõppvärava ÷ vaadeldud minutid x 60
Loendage kõik käivitamised, tagasilükkamised ja peatumised. Klassifitseerige põhjused. Ekstrusiooni taastamine, jahutamine, roboti käsitsemine, trimmimine, puuri sisestamine, ventiili paigaldamine ja lekketestimine võivad igaüks määrata raku kiiruse. Kõige aeglasem stabiilne värav määrab valmis väljundi.
Materjalinõudluses tuleks kasutada haavli kogumassi ja vormimisprotsesse. Valmis sisepudeli kaal ei sisalda trimmi- ja käivituskaod. Märkige brutokilogrammid vastuvõetud pudeli kohta ja tükid tunnis.
Energia vajab sama piiri. Kinggle avaldab platvormi keskmise võimsuse võrdlusvõimsusena 110–150 kW. See ei ole kWh IBC kohta. Salvestage valitud mõõtepunkt, tootmisolek, töö kestus ja aktsepteeritud arv. Theenergia mõõtmise juhendselgitab seda vahet.
Kasutage piisavalt pikka prooviversiooni, et paljastada taastamise ja allavoolu järjekorrad. Lühike sari võib näidata masina liikumist, kuid jätta märkamata materjali triivi, jahutuse tasakaalustamatuse või puuri kogunemise.
Kasulik armatuurlaud sisaldab aktsepteeritud vormitud pudeleid, aktsepteeritud terviklikke IBC-sid, esmakordset saagist, brutokilogramme aktsepteeritud pudeli kohta, trimmitud massi, keskmist tsüklit, loendatud seisakuaega ja energiat aktsepteeritud ühiku kohta. Määratlege vastuvõtuprotokollis iga termin.
Planeerige hoone praeguse üldkorraldusjoonise ümber
55 t masin vajab rohkem kui põrandapinda. Hoone peab toetama paigaldust, hooldust, materjalide liikumist ja ohutut juurdepääsu. Alustage tellitud versiooni tarnija praeguse üldise paigutuse joonisega.
Avalikus tabelis on 9,5 x 5,1 x 6,5 m masin. Tootelehe joonisel kuvatakse oma mõõtmed. Käsitlege joonist visuaalse viitena, kuni Kinggle kinnitab, milline joonise versioon vastab tsitaadile. Ärge kasutage vundamendi kujundamisel veebipilti.

Märkige vormi marsruut. Kaasake ukse suurus, põranda maht, kraana konksu kõrgus, tõstekohad ja hoiukoht. Näidake kruvi tõmberuumi ja juurdepääsu akupeale. Lisage kõrgendatud seadmete ümber turvalised trepid ja juurdepääs platvormile.
Kaardistage materjalivoog laost igasse ekstruuderisse. Lisage põhisegu, uuesti lihvimine, edasitoimetamine, lihvimine ja tolmu kontroll. Hoidke puhast sisustust segajäätmetest eraldi. Näidake, kuidas täis punkrit või blokeeritud tagasivoolutoru hooldatakse.
Kasutage projektipõhiseid utiliite. Leheküljel on välja toodud puhumisõhu 0,8 MPa ja 2 m³/min. See näitab 0,3 MPa ja 120 l/min jahutusvee jaoks. Planeerige rõhk masinas, tippvooluhulk, vastuvõtjad, töötlemine, pealevoolu temperatuur, tagasivoolu seisukord ja soojuse tagasilükkamine.
Elektriprojekteerimine vajab ühendatud koormust, pinget, sagedust, kaitset, kaabliteid ja abikoormust. Avaldatud 110–150 kW keskmine viide ei ole ühendatud koormus. Tehase kogumahu hulka kuuluvad jahutid, kompressorid, materjaliseadmed, veski, montaaži- ja katsejaamad.
Kasutage Kinggle'ikommunaalteenuste nõuete juhendpiirdelehe ehitamiseks. Külmutage see leht koos paigutuse ja vundamendi joonisega.
Järgige ühe jälgitava IBC partii läbi tehase vastuvõtutesti
Kasulik FAT algab enne, kui masin töötab. Nõustuge sisepudeli joonise, komponentide versioonide, vaigu, kihistruktuuri, seinakaardi, näidisplaani, väljundpiiri ja vastuvõtupiiridega. Nimetage instrumendid ja katsemeetodid.
- Kinnitage tellitud platvorm.Kontrollige lõplikku mudelikoodi, ekstruudereid, akupead, kinnitusseadet, kontrollerit, robotit, puhuri riistvara, valvet ja abiseadmeid lepingu suhtes.
- Kinnitage utiliidid ja kalibreerimine.Salvestage võimsus-, õhu- ja jahutustingimused. Loetlege mõõteriistad ja kalibreerimise olek.
- Kontrollitud materjalide laadimine.Registreerige iga vaigu klass, partii, värv, lisand ja jahvatusvool. Kontrollige iga ekstruuderi etteandeteed.
- Stabiliseerige vormimisprotsess.Enne ametliku käitamise algust saavutage korduv taastamine, tühjendamine, vormi jahutamine, eemaldamine ja trimmimine.
- Külmutage algretsept.Salvestage temperatuurid, kiirused, kihisätted, parisoni profiil, ajastused, rõhud ja allavoolu sätted ühe versiooni alla.
- Käivitage kokkulepitud tootmisaken.Loendamist alustab, vastu võetud pudeleid, tagasilükkamist ja iga peatust. Hoidke põhjuskoodid konkreetsed.
- Mõõtke vormitud plaan.Kontrollige neto- ja brutomassi, viimistlust, seinakaarti, avasid, väljalaskeava, alust, kere geomeetriat, välimust ja lekketulemust.
- Tootmiskomponentide kokkupanek.Paigaldage heakskiidetud puur, kaubaalus, pealmine sulgur, ventiil ja tihendid. Viige lõpule liidese mõõturid ja montaaži kontroll.
- Sulgege tõendite pakett.Säilitage märgistatud proovid, eksportige lõplik retsept ja registreerige iga avatud kõrvalekalle omaniku ja uuesti testimise meetodiga.
Valige näidised ametliku käitamise algusest, keskelt ja lõpust. Märgistage need aja ja retsepti läbivaatamisega. Säilitage puuri, kaubaaluse, ventiili ja sulguri versioonid koos näidisdokumendiga.
Võimaluse korral kasutage tegelikke allavoolu jaamu. Käsitsi kärbitud näidis võib läbi minna, samal ajal kui tootmisviimistlusseade kahjustab väljalaskeava. Labori lekketest võib varjata järjekorra kavandatud liinitesteri juures.
Ärge segage regulatiivset heakskiitu üldise FAT-allkirjaga. Kui olete ametliku testi tunnistajaks, lisage eraldi katseprotokoll ja aruanne. Märkige projekti tüüp, näidise ettevalmistamine ja volitus.
Pildistage masina nimesilt, vormi identifitseerimine ja säilitatud näidised. Käituse lõpus salvestage häirete ajalugu ja tootmisloendur. Registreerige kõik käsitsi sekkumised, mis pudelit muutsid, isegi kui lõplik kontroll läbis. Need üksikasjad aitavad saidi meeskonnal pärast installimist taasesitada aktsepteeritud olekut.
Kinggle'i müügiprotsess sisaldab ülevaatust ja kutset testiga liitumiseks. Kasutagemasina FAT juhendkirje määratlemiseks. Vaadake üle Kinggle'i saadaolevad seadmedvideo lehtenne külastust, et meeskond saaks ette valmistada keskendunud küsimusi.
Saatke pakkumiseks valmis IBC projektifail, mitte ainult köite
Taotlus, mis ütleb ainult "1000L IBC masin", jätab olulise töö määratlemata. Saatke kinnitatud sisepudeli joonis ja fotod. Vajadusel lisage füüsiline näidis. Märkige nimimaht ja kavandatav sisu.
Kaasake vormitud netokaal, kogukaadri hinnang, trimmikaart ja seinapaksuse kaart. Nimetage iga vaiguvoog, lisand, värv ja lihvimisreegel. Lisage kihiskeem ja kinnitusmeetod.
Lisage puuri, kaubaaluse, ülemise sulguri, alumise klapi ja tihendi joonised. Märkige juhitavad liidesed. Märkige, kes tarnib iga komponendi vormiproovi, FAT-i ja saidi käivitamise ajal.
Loetlege kõik tootekontrollid. Lisage mõõtmed, mõõturid, konditsioneerimisaeg, lekkemeetod ja montaažikontrollid. Tehke kindlaks mis tahes kohaldatav kavanditüüpi programm, pädev asutus või katselabor. Ärge kleepige üldist testloendit teiselt turult.
Määrake aktsepteeritud väljund õiges väravas. Märkige kavandatav vahetuste muster ja aastane nõudlus. Kirjeldage roboti väljavõtmist, trimmimist, jahutustuge, puuri sisestamist, sulgemist ja klapi kokkupanekut, lekkekontrolli, märgistamist ja kaubaaluste voolu.
Esitage tehase pinge, sagedus, saadaolev õhk ja jahutus, ümbritsevad tingimused, kõrgus merepinnast, põrandaplaan, kraana andmed ja juurdepääsutee. Küsi lõplikku üldkorraldust, vundamendi koormusi, kommunaallehte ja transpordijaotust.
Tarnija vastuses tuleks nimetada masina lõplik mudel ja versioon. See peaks sisaldama ekstruuderi ja pea arhitektuuri, aku baasi, vormi ümbrist, klambri ülevaatust, abipiiri, vastuvõtuprotokolli ja andmete üleandmist.
Kasutage Kinggle'iallalaadimiskeskuskehtivate dokumentide jaoks. Saatke kontrollitud projektifail läbikontakti leht. Hinnapakkumine võib siis vastata tegelikule IBC projektile laia 1000L märgise asemel.
Korduma kippuvad küsimused
Need vastused käsitlevad masina valiku probleeme, mis kõige sagedamini muudavad ulatust, prooviversiooni või tehaseplaani. Avaldatud mudeliandmed jäävad lähtekohaks. Allkirjastatud tehniline leping peaks kontrollima tellitud süsteemi.
Mida 1000L IBC puhumisvormimismasin tegelikult teeb?
See moodustab plastikust sisemahuti, mida nimetatakse ka sisepudeliks või voodriks. Täielik komposiit-IBC sisaldab ka selle välimist puuri või pakendit, kaubaalust, ülemist sulgurit, põhjaklappi, tihendeid ja muid hooldus- või konstruktsiooniosi.
Mis on Kinggle'i 1000L IBC masina mudelinumber?
Praegune ingliskeelne leht on ebaühtlane. Selle toote kokkuvõte näitab KGB1000L-IBC, spetsifikatsioonitabel aga KGS1000L-IBC. Kinnitage lõplik mudelikood ja redaktsioon hinnapakkumises, joonistes, andmesildil ja juhendites.
Kas avaldatud 33 kg aku väärtus tähendab 33 kg valmis pudelit?
Ei. Leheküljel on PE akumulaatori kaalu viitena märgitud 33 kg. Parsooni kogumass sisaldab valmis sisemist anumat ja kogu vormitud viimistlust. Kinnitage vaigu alus, reserv, kihi struktuur ja täielik kaadri arvutus.
Milline on Kinggle 1000L IBC platvormi tootmisvõimsus?
Praegusel kuivatustsükli real kuvatakse 150 liitrit, mis ei ole kasutatav tootmisvõimsuse ühik. Ärge järeldage tükke tunnis. Määrake aktsepteeritud vormitud pudelid või aktsepteeritud terviklikud IBC-d tunnis ja tõestage seda kiirust kokkulepitud tootmiskatse ajal.
Miks peavad puur ja kaubaalus masinaproovi ajal kohal olema?
Pudel peab mahtuma ja toimima kogu komplektis. Tootmispuurid, kaubaalused, sulgurid ja ventiilid paljastavad vead kõrguses, väljalaskeasendis, toestuses, kliirensis ja käsitsemises, mida isoleeritud pudeli kontrollimisel ei pruugita jääda.
Millist teavet peaksin saatma 1000-liitrise IBC masina pakkumise jaoks?
Saatke sisepudeli joonis, proov, kaal, seinakaart, materjalid, kihikujundus ja viimistluse hinnang. Lisage puuri, kaubaaluse, sulguri ja klapi joonised, testid, väljundi sihtmärk, allavoolu ulatus, tehase paigutus ja kasulikud tingimused.
Koostage masina ettepanek kogu IBC ümber
Saatke Kinggle'ile kontrollitud sisepudeli fail, komponentide liidesed, materjali- ja kihiplaan, väljundi sihtmärk, testid ja tehase utiliidid. Seejärel saab insenerimeeskond kinnitada 1000-liitrise platvormi, vormi, abiseadmed ja vastuvõtu ulatuse.
Küsi 1000L IBC masina lahendust