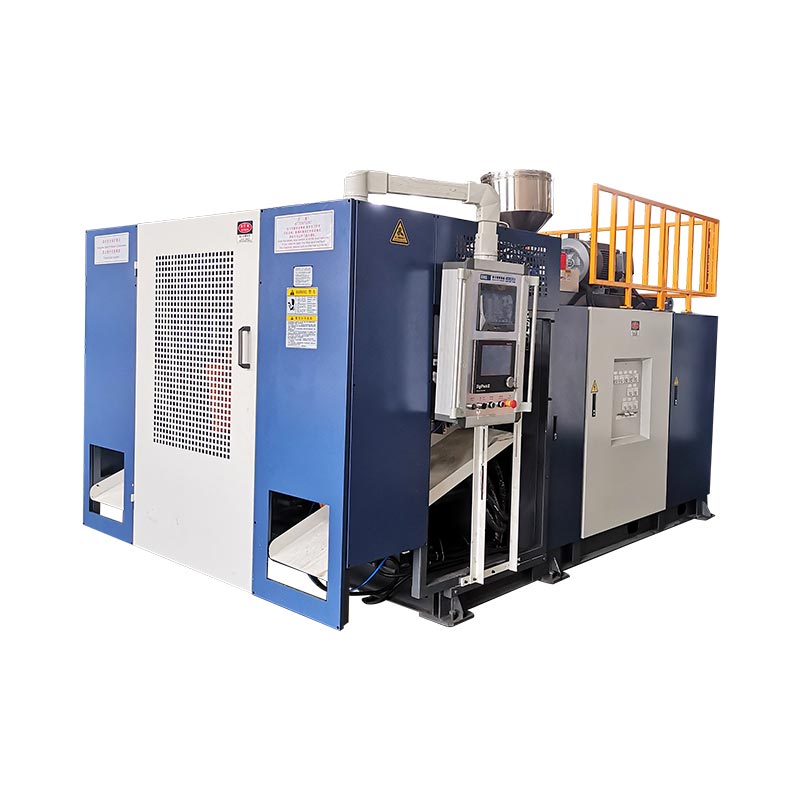
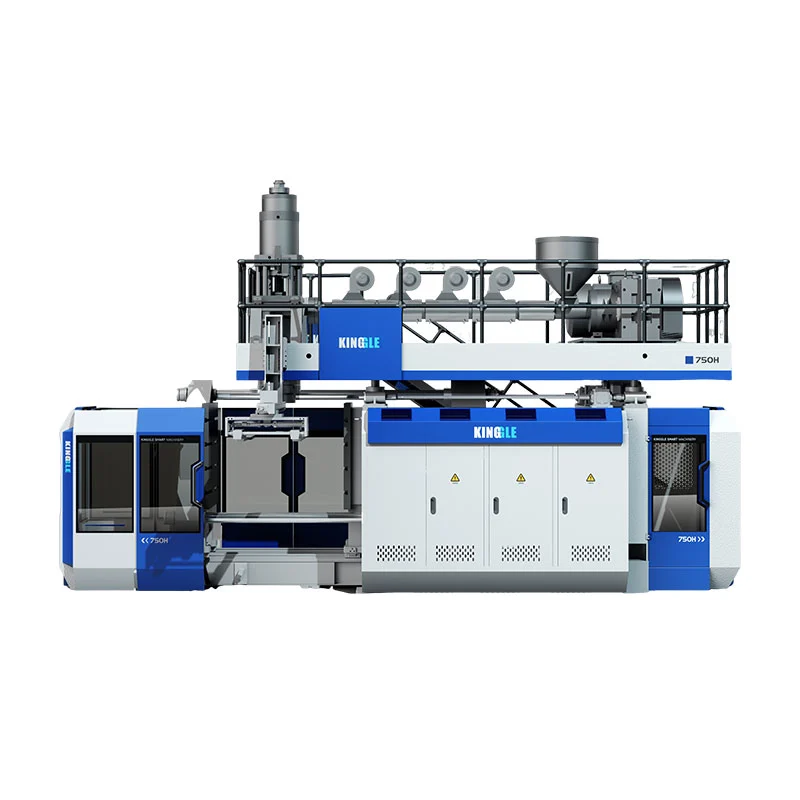
A keemilise trumli puhumisvormimismasinon akumulaatoriga ekstrusioonimasin, mis on mõeldud 200–220-liitriste tünnide jaoks. Aku laseb raske parsori kiiresti välja, enne kui gravitatsioon selle vormist välja tõmbab. Kõik muu masina juures on selleks, et teenida ühte hetke: kukkumistesti.
See on aus raamistus. Trummel, mis kukkumist üle ei ela, ei vea ohtlikke kaupu, kui hea see ka välja näeb.
Nii et see artikkel töötab testist tagasi. Mida peab trummel ellu jääma. Kus tegelikult trummid purunevad. Ja mida masin sellega tegema peab.
Võtmed kaasavõtmiseks
- Trummid ebaõnnestuvadalumine kellamäng ja näputäis keevisõmblus. Peaaegu mitte kunagi külgseinas.
- Kukkumistesti tehakse trumligatäis ja konditsioneeritud külm. Külm plastik on rabe plastik.
- 200 liitrine tünn kaalub12 kuni 15 kg3,5–4 mm seinaga. Iga lisamillimeeter on raha.
- HMW-HDPE, mitte tavaline HDPE.Vastupidavus pingelõhedele on see, mis elab üle aasta agressiivset keemiat.
- Väljund on17-20 trummi tunnis. Selle tempo määrab jahutus, mitte ekstruuder.
Sellel lehel
Mida kukkumistest tegelikult nõuab
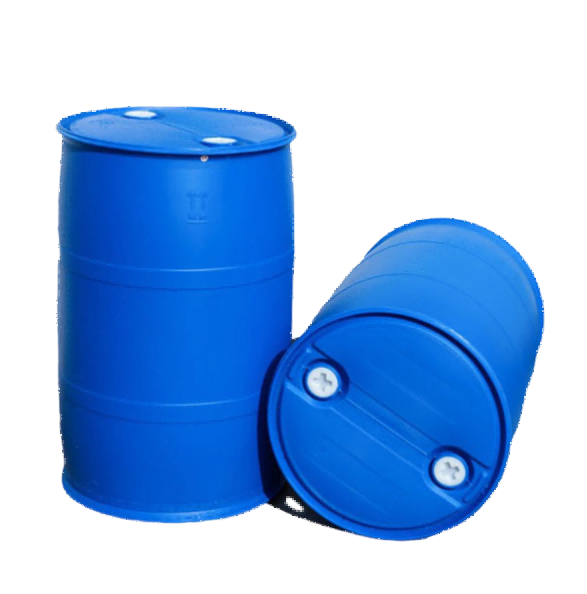
Ohtlike kaupade pakendite ÜRO sertifikaat sisaldab kukkumistesti. Trummel täidetakse, kukutatakse maha ja kontrollitakse. See ei tohi lekkida.
Kolm detaili muudavad selle raskemaks, kui see kõlab.
Esiteks on trummtäis. Kokkupõrke taga on umbes 200 kilo vedelikku. Koormus ei peatu, kui trummel põrkab vastu põrandat. See liigub pidevalt ja sein peab seda kinni hoidma.
Teiseks on trummkonditsioneeritud külmesiteks. Polüetüleen kõveneb soojenedes ja muutub jahtudes rabedaks. Külma testimine on tahtlik. See on tegeliku tarneahela halvim juhtum.
Kolmandaks, tilk on tavaliseltdiagonaalselt alumisele kellamängule. Mitte tasane. See suunab kogu löögi väikese raadiusega plastikust. Ja see raadius on täpselt see koht, kus parison pidi aluse moodustamiseks kõige kaugemale venima.
Meie trumli tööriistad on kinnitatud ÜRO sertifikaadiga 3-meetrisele kukkumiskatsele. Äriliselt pole see boonusfunktsioon. Ohtlike kaupade pakendite ostjad ei saa aktsepteerida tõestamata trumlit, seega on see sisenemise hind.
Kus trummid katki lähevad
Küsige uuelt ostjalt, kus trummel ebaõnnestub. Tavaliselt osutavad need külgseinale, sest see on suurim pind.
Ei ole. Kaks kohta põhjustavad peaaegu iga rikke, mida meil palutakse diagnoosida.
Alumine kellamäng
See on nurga raadius, kus alus kohtub külgseinaga. Geomeetriliselt on see kõige kaugemal, mida parson peab venima, seega on see loomulikult trumli kõige õhem osa.
See on ka koht, kus diagonaalne tilk koondab oma energia. Õhuke plastik, kontsentreeritud löök, külm konditsioneerimine. Seetõttu kõlab kellamäng esimesena.
Keevitusõmblus
Kui vorm sulgub, pigistab see parsooni kinni ja lõikab välgu ära. See õmblus on keevisõmblus kahe sulandipinna vahel. See on valmis trumli nõrgim joon.
Keevisõmblus võib välja näha täiuslik ja olla siiski külm. Külmad keevisõmblused kooruvad löögi ajal rebenemise asemel laiali. Rikkepind ütleb teile, mis juhtus. Rebenenud keevisõmblus oli hästi sulanud. Kooritud mitte.
Tabel 1 · Rikke diagnoosimine
| Kus see ebaõnnestus | Tõenäoline põhjus | Mida muuta |
|---|---|---|
| Alumine kellamäng, poolitatud | Liiga õhuke sein aluse raadiuses | Lisage kella ajal paksuspunktid |
| Keevis lahtikooritud | Sulata näputäis liiga külmalt | Tõstke sulamistemperatuuri, tasakaalustage matriitsi tsoone |
| Keevitamine lõhestatud puhtalt | Õmbluses pole piisavalt materjali | Profileerige materjal ümber pigistusjooneks |
| Praod nädalaid pärast täitmist | Pingepragunemine, vale vaiguklass | Liikuge kõrgema molekulmassiga HMW-HDPE-le |
| Tugev välk, nõrk õmblus | Klamber hiilib lahti | Kontrollige tonnaaži ja pigistusservade kulumist |
| Pärast virnastamist deformeerunud | Enne väljaviskamist ei jahuta piisavalt | Pikendage jahutust, vähendage vee temperatuuri |
Neljas rida on see, mis valutab. Stress-pragunemine ei ilmne kukkumistestis. See ilmub nädalaid hiljem kliendi saidil midagi agressiivset täis trumlis. Selleks ajaks olete saatnud tuhandeid.
Miks HMW-HDPE, mitte tavaline HDPE
Keemilised trumlid on valmistatud suure molekulmassiga HDPE-st. Põhjuseks on omadus, mida nimetatakse keskkonnastressi pragunemiskindluseks ehk ESCR-iks.
Siin on, mida see praktikas tähendab. Pange polüetüleen pideva pinge alla, puutuge kokku teatud kemikaalidega ja see võib aja jooksul puruneda. Mõju pole vaja. See lihtsalt annab järele.
Täis trummel on täpselt selline olukord. Sein on sisu kaalust püsivalt pingestatud. See sisu võib olla pesuaine, lahusti või hape. Ja trumm võiks niimoodi istuda aasta.
Pikemad polümeerahelad peavad seda palju paremini vastu. See on see, mida HMW-HDPE kõrge molekulmass teile ostab.
Seal on saak ja see maandub masina juurde. HMW vaiku on jäigem töödelda. See paisub rohkem, lahkudes stantsist. See vajab rohkem ekstruuderi võimsust ja teistsuguseid pargisätteid kui HDPE väikeses purgis.
Seega kontrollige plastifitseerimisvõimet oma tegeliku trumli vaiguga. Tavaliselt on tsitaatides see standardse HDPE puhul, mida te ei kasuta.
Seina programmeerimine löögi jaoks
Paroni kontroller ei määra ühte paksust. See seab kõvera piki parsooni pikkust. Trumlil on see kõver kujundatud kukkumistesti ümber.
See muutub lihtsamaks, kui näete trumlit kui tööde komplekti:
- Alus ja alumine kellamäng: rohkem.See mõjutab mõju ja see on vaikimisi kõige õhem ala. See vajab kõige rohkem hüvitist.
- Tõmbejoon: rohkem.Nõrgem keevisõmblus ei tohiks olla ka kõige õhem lõik.
- Ülemine kellamäng ja sulgemisala: rohkem.Pungid koondavad stressi ja trummid kukuvad ka peale.
- Sirge külgsein: vähem.See kannab kõige vähem kontsentreeritud koormust. Siin tuleb kaal maha.
- Lõikejoone kohal: minimaalne.See materjal muutub välguks ja lihvitakse uuesti.
Numbrid teevad panuse selgeks. 200-liitrine tünn kaalub 12–15 kg, seinaga umbes 3,5–4 mm. Lisage kerele üks mittevajalik millimeeter ja olete lisanud igale saadetud trumlile kilosid HMW-HDPE-d.
Sellepärast pole kontrolleri eraldusvõime siin joonealune märkus. 100-punktiline seinapaksuse regulaator asetab materjali täpselt sinna, kuhu kellamäng tekib. Jämekontroller levitab selle hoopis laiale ribale ja maksate vahe eest iga tsükli eest.
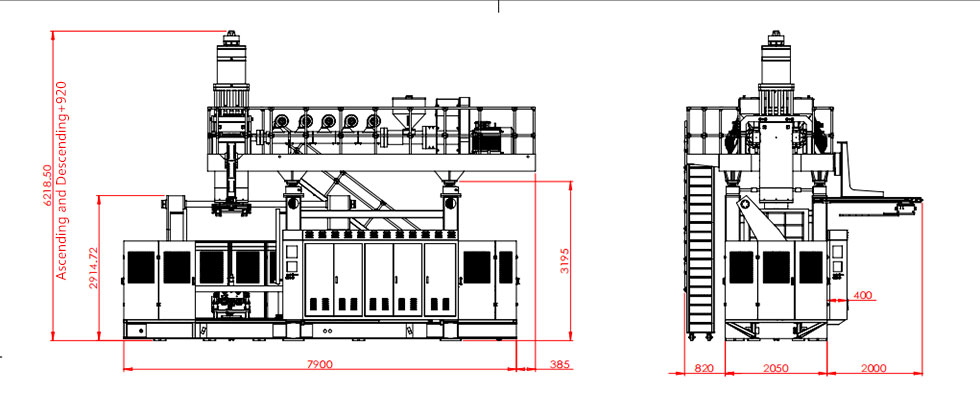
Veel üks asi, mida tasub teada. Sag töötab siin teile vastu. Parisoon õheneb ülaosas, kui see ripub, ja parisoni ülaosa moodustab trumli aluse.
Nii et kõige rohkem materjali vajab piirkond, kust gravitatsioon selle varastab. Selle vastuolu lahendamiseks on olemas kogu seinaprogramm.
Topeltsõrmus ja miks see seal on
Vaadake 220-liitrist trumlit ja näete keha ümber kahte kõrgendatud rõngast. Nad ei kujunda stiili.
Nad teevad kolme tööd. Need tugevdavad külgseina mõlkimise vastu. Need annavad tõstuki trumli käitlejatele midagi haarata. Ja nad kannavad koormat, kui trummid on virnastatud, hoides raskuse seina enda eest.
Vormimise seisukohast on rõngad komplikatsioon. Igaüks neist on sektsiooni muutus, nii et kogudus ulatub seal erinevalt. Vali programm valesti ja iga rõnga alla ilmuvad õhukesed laigud.
See on hea näide sellest, miks vormi disain ja masina võimekus kuuluvad samasse vestlusse. Kergesti joonistatavat rõngaprofiili võib olla ebamugav ühtlaselt puhuda. See arutelu ei maksa midagi enne vormi lõikamist ja palju pärast seda.
Masina täpsustamine
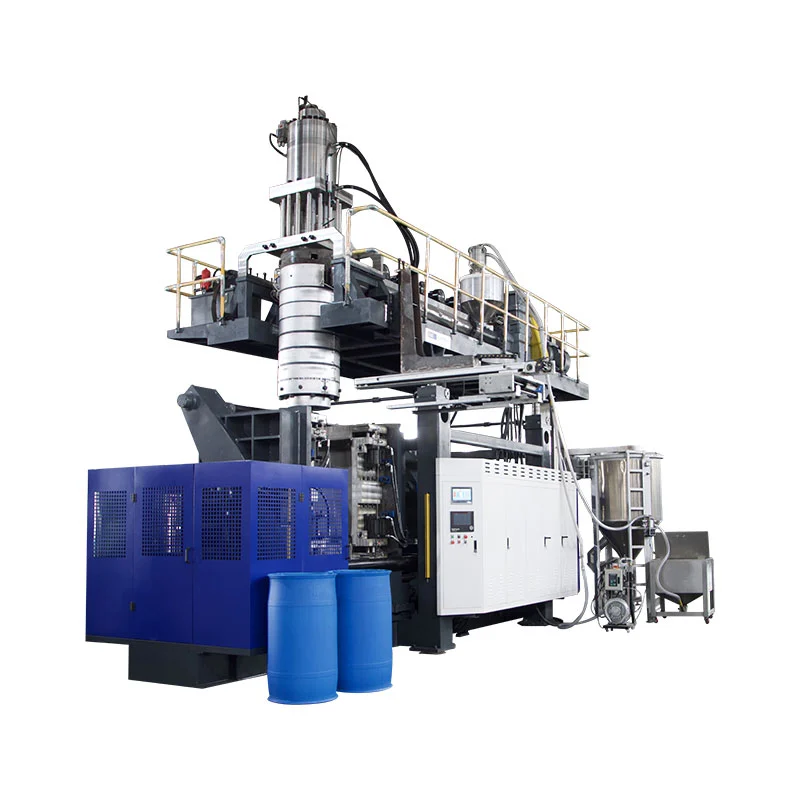
Trummid on nõudlikud, kuid spetsifikatsioon taandub neljale küsimusele.
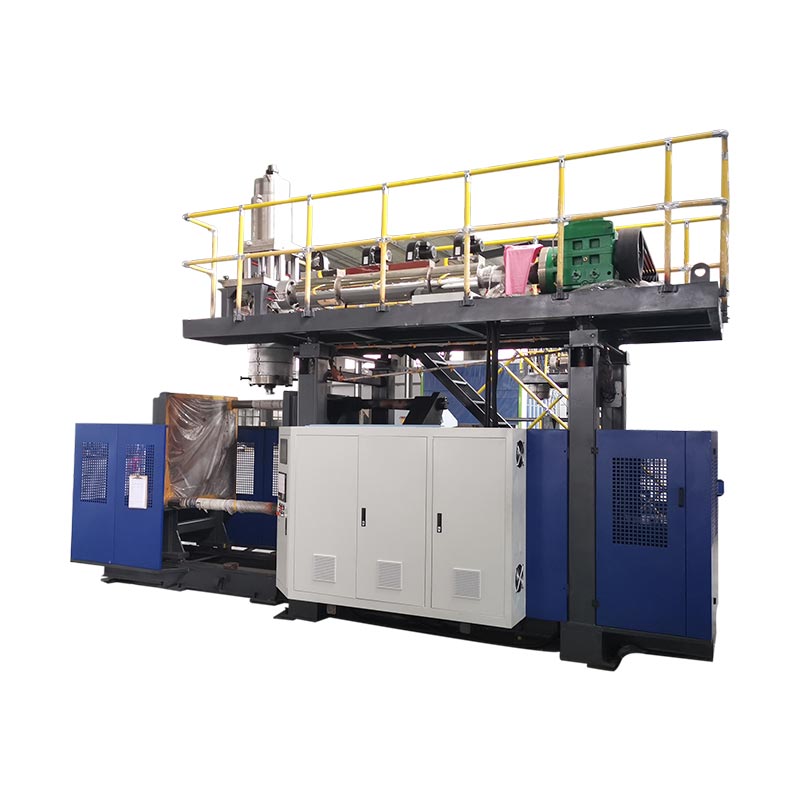
- Mis on suurim trumm?200–220-liitrine trumm vajab 250-liitrist klassi masinat. Meie oma onKGB200L/LP keemiatünn spetsiaalne, müüakse ka kui220-liitrine plastikust trummelmasin.
- Väiksemad trummid ka?Enamik taimi juhib vahemikku. A30Lvõi120L akukatab alumise otsa ja kahe masina maht on tavaliselt 30–220 liitrit.
- Mis tüüpi vaigud?Kinnitage plastifitseerimisvõime oma tegeliku HMW-HDPE, mitte üldiste HDPE näitajate suhtes.
- Mis veel raami peal jookseb?Sama masin valmistab vormi vahetades veepaake, kaubaaluseid, tõkkeid ja kütusepaake. Selle planeerimine hoiab trumlilepingute vahel kasutust.
Tabel 2 · Trumli suurus vastavalt masinaklassile
| Trumli suurus | Masin | Kinnitusjõud | Indikatiivne väljund |
|---|---|---|---|
| 20-30L | 30L aku | 215 kN | ~650 tunnis |
| 50 kuni 60 liitrit | 60L aku | 280 kN | ~500 tunnis |
| 120 L | 120L aku | 440 kN | ~320 tunnis |
| 160 l | 160L aku | 760 kN | ~300 tunnis |
| 200 kuni 220 liitrit | 250L trumli spetsiaalne | 760 kN | 17-20 tunnis |
See viimane rida üllatab inimesi ja seda tasub ausalt selgitada. KGB200L/LP spetsifikatsioonileht näitab 300 tükki tunnis kuivatustsüklis. Päris 220-liitrised tünnid tulevad välja kell 17-20.
Masin ei tööta alla. Kuivtsükkel on masin, mis töötab ilma plastita ja ilma jahutuseta. 4 mm HMW-HDPE seina kinnitamiseks kulub minuteid ja jahutus on iga suurema osa tempo määraja. Ekstruuderi võimsus ei muuda seda.
Rääkige meile oma trummiprogrammist
Saatke vajalik trumli suurus, vaigu klass ja sertifikaat. Tuleme teile tagasi masinaklassi, seinaprogrammide lähenemise ja realistliku väljundiga.
Hankige hinnapakkumine Vestelge WhatsAppisKorduma kippuvad küsimused
Mis masin teeb plastist keemiatrumleid?
Akumulaatoriga ekstrusiooniga puhumisvormimismasin. See salvestab sulandit ja laseb selle kiiresti välja, nii et raske trumm ei vaju enne vormi sulgumist alla. 200–220-liitrine trummel vajab 250-liitrist klassi masinat, mille kinnitusjõud on umbes 760 kN.
Mis on ÜRO kukkumise test?
Täidetud trummel kukutatakse seatud kõrguselt jäigale pinnale, tavaliselt ka diagonaalselt alumisele kellale. Pärast seda ei tohi see lekkida. Meie trumli tööriistad on kinnitatud ÜRO sertifikaadiga 3-meetrisele kukkumiskatsele.
Miks plasttrumlid kukkumistesti läbi ei kuku?
Enamik tõrkeid on alumises kellas või keevisõmbluses, mitte külgseinas. Tavaliselt on põhjuseks liiga vähe materjali aluse raadiuses, külm keevisõmblus või ebapiisava pinge-pragunemiskindlusega vaik.
Kui palju kaalub 200-liitrine tünn?
Tavaliselt 12–15 kg HMW-HDPE-s, seinaga umbes 3,5–4 mm. Täpne kaal sõltub seinaprogrammist ja sertifikaadist, millele trummel peab vastama.
Millist väljundit saab trummimasin saavutada?
220-liitrine kahe rõngaga trummel töötab umbes 17–20 tükki tunnis. Jahutus piirab seda, sest 4 mm seina tardumine võtab palju kauem aega kui väikese mahuti puhul.
Kas üks masin saab valmistada trumme ja muid tooteid?
Jah. Akumasinad vahetavad toodet vormi vahetades. Samast raamist valmistatakse veepaake, kaubaaluseid, liiklustõkkeid, poid ja kütusepaake.
Kuhu see teid jätab
Trummid näevad välja nagu lihtsad osad. Nad ei ole. Trummel peab ellu jääma, kui see täis ja külmalt selle nõrgimasse nurka kukutatakse. Seejärel hoidke midagi agressiivset aasta aega ilma pragudeta.
Kolm asja otsustavad, kas see nii on. Tõelise pinge-pragunemiskindlusega vaik. Seinaprogramm, mis paneb materjali kella ja keevisõmbluse sisse. Ja piisav kontrolleraldusvõime, et see täpselt paigutada, selle asemel, et kõikjale kaalu lisada.
Tee need korda ja trumm läheb mööda. Kui teete need valesti, läheb see mõnikord üle, mis on hullem. Sa ei saa teada enne, kui klient seda teeb.