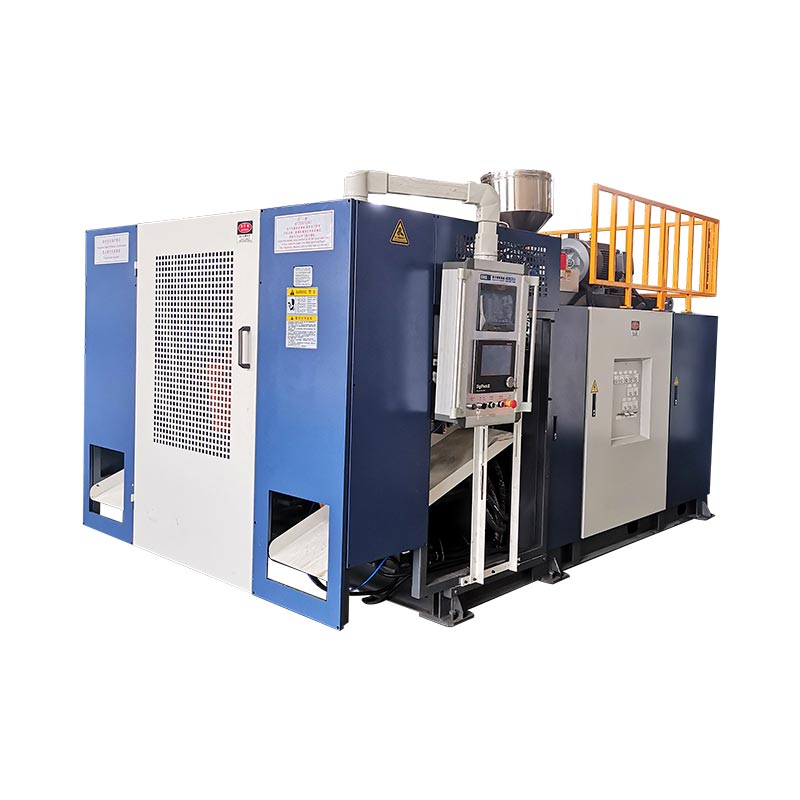
Parisoni programmeerimine muudab pressimise ajal stantsivahet, nii et materjal asetatakse sinna, kus valmis detail seda vajab. Hea profiil kaitseb nurki, käepidemeid, õlgu ja kokkutõmbumiskohti, muutmata kogu konteinerit raskemaks.

Mida parisoni programmeerimine tegelikult kontrollib
Ekstrusioonpuhumisvormimisel väljub sulaplast matriitsist toruna, mida nimetatakse parisoniks. Gravitatsioon, sulamistugevus, stantsi paisumine, venitus ja vormi geomeetria mõjutavad seda, kuidas sellest torust saab osa. Ühtlane stantsivahe loob harva ühtlase viimistletud seina, kui sellel osal on õlad, nurgad, käepide või sügav tõmme.
Kontroller liigutab tööriistu, et muuta valitud sektsioonid paksemaks või õhemaks. Eesmärgiks on materjali kontrollitud jaotus: piisavalt materjali väga venitatud või suure koormusega kohtades, vähem tarbetut raskust kergesti moodustuvates osades.
| Profiili toiming | Protsessi efekt | Mida kontrollida |
|---|---|---|
| Suurendage valitud punktides avanemist | Lisab koguduse sellele osale materjali | Õhukesed nurgad, käepideme juured, õlad, põhi ja näpistamisala |
| Vähendage avamist valitud punktides | Vähendab materjali selles osas | Rasked sirged seinad, aeglaselt jahtuvad tsoonid ja liigne osakaal |
| Nihutage profiili | Liigutab pakse ja õhukesi tsoone piki parisoni | Kas programmeeritud tsoon joondub ettenähtud osa funktsiooniga |
| Skaala profiili üldine kaal | Muudab täisprofiili | Kogukaal ja minimaalne sein, mitte ainult keskmine |
Kasulik tootmisdokument säilitab profiilifaili koos vorminumbri, vaigu klassi, värvi või lihvimistingimuste, temperatuuriretsepti, võtte suuruse, jahutusaja ja kinnitatud osa mõõtudega.
Pidev- ja akusüsteemides kasutatakse erinevaid viiteid
On apidev puhumisvormimismasin, parison moodustab pidevalt. Profiil sünkroonitakse tavaliselt ajaga või parisoni pikkusega. Ekstrusiooni stabiilsus on oluline, kuna väljundi muutus võib programmeeritud punkti mööda detaili nihutada.
On anaku puhumisvormimismasin, sula säilitatakse ja surutakse läbi matriitsi. Profiili saab siduda akumulaatori asendiga. Kaadri suurus, täidise konsistents ja anduri kalibreerimine muutuvad seina paksuse probleemi osaks.

AmetnikMOOG DigiPack III kasutusjuhenddokumenteerib nii akumulaatori kui ka pideva väljapressimise rakendusi. See ei tähenda, et iga Kinggle'i masin kasutab sama kontrollerit. Kinnitage kontrolleri mudel, profiili võimsus, täiturmehhanism ja tööriistad projekti pakkumises.
Kontrollitud seadistusjada
- Kinnitage õige retsept.Sobitage vorm, materjal, stants ja toote versioon.
- Stabiliseerige sulatus.Laske tegelikel temperatuuridel settida ja kinnitage ühtlast söötmist ja ekstrusiooni.
- Kontrollige tööriista nulli ja ulatust.Kontrollige liikumist kleepumise, lekke või vale asetuse suhtes.
- Määrake parisoni pikkus ja võtte suurus.Parson peab vormi sulgemisel jõudma õigesse asendisse.
- Alustage lihtsa profiiliga.Laiaulatuslikke muutusi on lihtsam diagnoosida kui paljusid teravaid parandusi.
- Vormige mitu stabiilset tsüklit.Ärge hinnake esimest osa pärast olulist protsessimuutust.
- Mõõtke kindlad kohad.Salvestage minimaalne sein, osa kaal, välimus ja funktsionaalsed tulemused.
- Muutke ühte piirkonda korraga.Salvestage uus versioon alles pärast korduvat täiustamist.
Seina paksuse tõrkeotsing sümptomite järgi
| Sümptom | Kontrollige | Järgmine samm |
|---|---|---|
| Õhuke põhi või õlg | Profiili asend, parison longus, venitus- ja puhumisaeg | Enne üldkaalu lisamist kinnitage joondus |
| Üks külg pidevalt õhem | Die tsentreerimine, vormi joondamine, jahutus ja parison kontakt | Parandage asümmeetriline füüsiline põhjus |
| Paksus liigub tsüklist tsüklisse | Sulamistemperatuur, väljund, lasu suurus, tagasiside ja hüdrauliline stabiilsus | Stabiliseerige protsess enne punktide redigeerimist |
| Raske sein, kuid nõrk näputäis | Materjali asukoht, näputäis disain ja pargi asend | Kogu osa raskuse tõstmise asemel liigutage materjal pigistusalasse |
| Hea jaotus, kuid liigne kaal | Üldine mastaap ja tarbetult rasked lõigud | Vähendage mõõdetud samme, kaitstes samas minimaalse seinaga asukohti |
| Käsk muutub, aga osa mitte | Täiturmehhanism, ventiil, juhtmestik, kalibreerimine või piiramine | Võrrelge käsklusi ja tagasisidet ning seejärel jätkake hooldusega |
Tehasevaade: korratavus loeb rohkem kui üks täiuslik proov
Profiil on tootmisvalmis ainult siis, kui see talub tavalisi kõikumisi, nagu soe taaskäivitus, materjalipartii vahetus, vahetuse vahetus ja jahutusvee eeldatav vahemik. Üks hea konteiner tõestab, et masin suudab seda osa valmistada; stabiilne käitamine tõestab, et protsessi saab hallata.
Enne vastuvõtmist leppige kokku mõõtmiskohad, proovikogus, funktsionaalsed testid ja heakskiidetud retseptiredaktsioon. Kaitske lähtefaili, andes samal ajal koolitatud operaatoritele dokumenteeritud marsruudi kontrollitud reguleerimiste tegemiseks ja tagasipööramiseks.
Kui profiili ebastabiilsus ilmneb koos häirete, positsioonide lahkarvamuste või järjestuse muutumisega, kasutage nuppuHMI ja alarmi juhend. Ostjad, kes veel varustust määratlevad, võivad alustada Kinggle'igamasina valiku juhend.
Korduma kippuvad küsimused
Mis on parisoni programmeerimine?
Parisoni programmeerimine muudab pressimise ajal stantsivahe avamist, nii et parisoni erinevad osad saavad erineva koguse materjali.
Kas parisoni programmeerimine saab lahendada kõik õhukese seinaga probleemid?
Ei. See ei suuda usaldusväärselt parandada matriitsi nihket, ebastabiilset ekstrusiooni, kahjustatud tööriistu, halba jahutust, vale vormikujundust või talitlushäireid.
Kas ma peaksin kõigepealt muutma üksikuid punkte või üldkaalu?
Kasutage kogukaalu ainult siis, kui kogu osa on püsivalt kerge või raske. Kasutage kohalikke punktimuutusi, kui mõõtmised näitavad korratavat probleemi konkreetses piirkonnas.
Miks profiil osa peal liigub?
Tavalisteks põhjusteks on muutused ekstrusioonikiiruses, parisoni pikkuses, akumulaatori löögi konsistentsis, materjali temperatuuril, käivitusviivituses või anduri kalibreerimises.
Mitu profiilipunkti vajab masin?
Vajalik arv sõltub osa geomeetriast ja kontrolleri konfiguratsioonist. Rohkem punkte ei kompenseeri ebastabiilset protsessi.