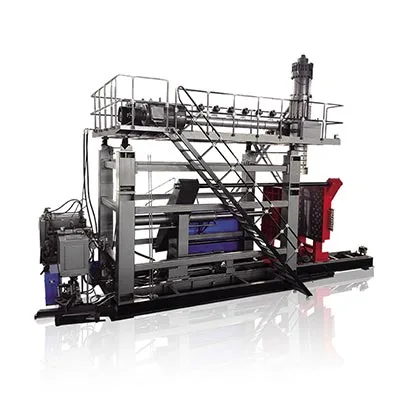
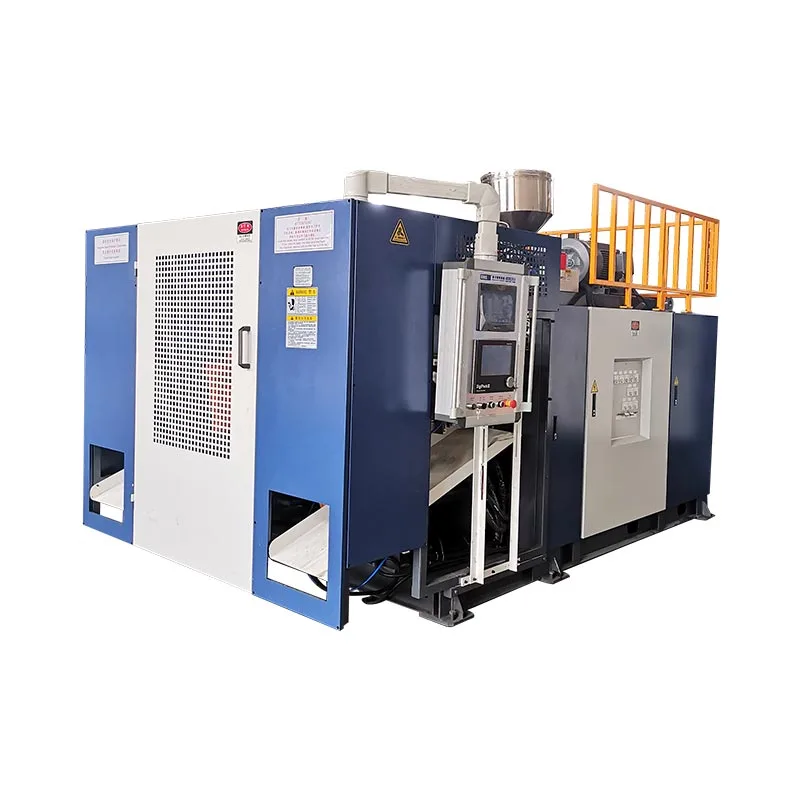
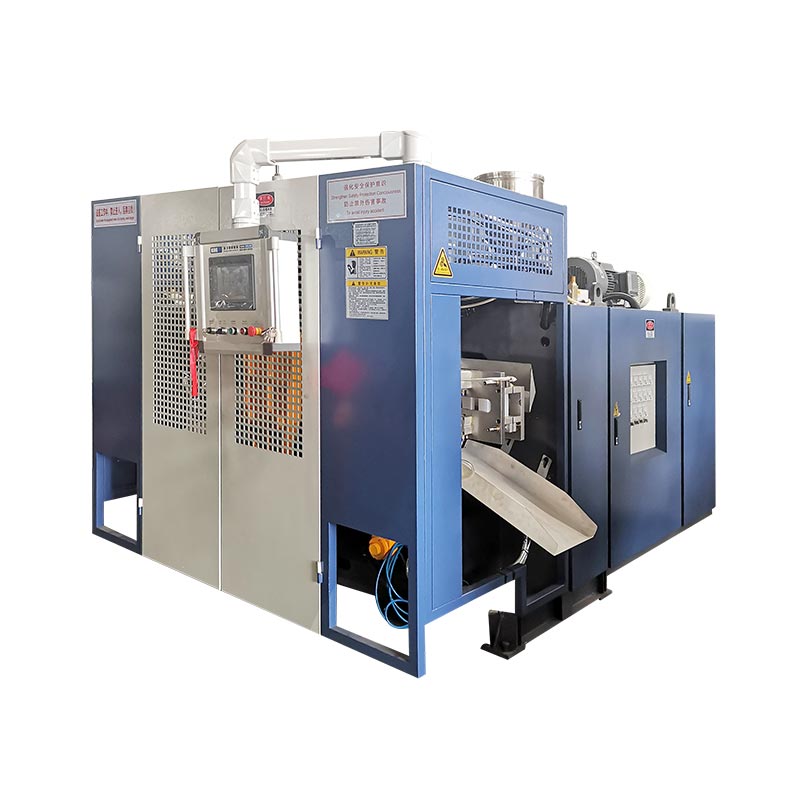
Arvutage puhumisvormimismasina tootmiskiirus, jagades 3600 väljundsündmuste vahelise intervalliga sekundites ja korrutades seejärel igal sündmusel toodetud osadega. Heade osade hindamiseks vahetuse kohta kasutage mõõdetud kvaliteedi tootlikkust ja tegelikke töötunde ning kontrollige, kas ekstrusioon ja allavoolu seadmed toetavad tulemust. Kuivtsükli spetsifikatsioon üksi ei määra valmis pudeli väljundit.
Tehke võimsusotsus kogu kavandatud tootmisperioodi jooksul aktsepteeritud osade, mitte spetsifikatsioonilehe kiireima tsükli põhjal. Ekstrusioonpuhumisvormimise puhul peab väljundarvutus arvestama pudeli, tööriistade ja materjali nõudlust. PET-i venitus-puhumisreitingud ei asenda neid kontrolle.
Kuidas arvutate puhumisvormimise väljundit tunnis?
Alusta loendamissündmusega, mille vaatleja saab tuvastada. Selle juhendi puhul on väljundsündmuseks vormitud osade vabastamine ühest töötavast vormist. Salvestage nende sündmuste vaheline keskmine intervall kogu masinas koos iga kord vabastatud osade arvuga.
Kui kaks osa väljub masinast iga 16 sekundi järel, on arvutus 3600 ÷ 16 × 2 = 450 osa töötunni kohta. See on illustratiivne arvutus, mitte Kinggle'i masina hinnang. See loendab vormitud osad enne tagasilükkamise lahutamist ja eeldab, et määratud intervalli saab säilitada.
Kasutage õiget tsükliaja valemit
Ühe jaama tootmistsükli aeg ei ole alati kogu masina väljundite vaheline intervall. Samamoodi ei ole sekundid detaili kohta sama palju kui sekundid kaheosalise vormimise kohta. Enne arvutustabelisse sisestamist kirjutage ühik iga sisendi kõrvale.
Mõõdetud perioodi jaoks jagatakse samaväärse tsükliaja võrrand kulunud sekundite arvuga väljundsündmuste arvuga. Kui sündmused annavad erinevaid koguseid, kasutage selle asemel otseloenduse meetodit: vormitud osade kogusumma jagatud töötundidega.Vorne OEE sõnastikmäärab ka tegeliku töökiiruse, kasutades kogu loendust ja tööaega.
Salvestusest tsükliaja arvutamiseks mõõtke sobituspunktide vahel. Kümme järjestikust ajatemplit sisaldavad üheksat intervalli, mitte kümmet. Ebaühtlaste tsüklite korral jagage kogu kulunud aeg tegeliku intervallide arvuga, mitte ei arvuta kiirete tsüklite valikut.
Exceli põhikirje on=3600/A2*B2, kus A2 sisaldab sekundeid sündmuse kohta ja B2 sisaldab osi sündmuse kohta. Kui teie tsükliaja arvutamise valem tagastab juba sekundeid üksiku osa kohta, kasutage=3600/A2. Selle tulemuse korrutamisel õõnsuste arvuga loetakse need õõnsused kaks korda.
Nimetage tulemus vastavalt selle sisenditele. Ideaalne intervall annab ideaalse kursi. Tüüpiline mõõdetud intervall annab vaadeldava jooksukiiruse. Kumbki ei sisalda automaatselt ümberlülitusi ega täielikke vahetuse peatusi. Jätke erinevus nähtavaks, kui kannate tulemust hinnapakkumisesse või tootmisgraafikusse.
Loendage jaamu, päid ja õõnsusi ilma topeltloenduseta
Jaam, stantsi väljalaskeava ja vormiõõs kirjeldavad tootmiskorralduse erinevaid osi. Kinggle'i omamitmepealine versus mitme õõnsusega juhikeraldab need: väljalaskeavad moodustavad parsoonid, õõnsused moodustavad osad ja jaamad on vormimis- ja klambripositsioonid. Nende numbrid ei ole vahetatavad kordajad.
Kujutage ette kahte jaama, millest igaüks toodab väljalaske kohta kaks osa. Jaam A vabaneb 0 ja 32 sekundi pärast; jaam B vabaneb 16 ja 48 sekundi pärast. Iga jaam kordab iga 32 sekundi järel, kuid terve masin vabastab paari iga 16 sekundi järel. Järgmine ajastus on välja mõeldud ainult arvutuse selgitamiseks.
| Loendamise alus | Arvutamine | Brutotoodang |
|---|---|---|
| Täielik masin | 3600 ÷ 16 sekundit × 2 osa | 450 osa/h |
| Eraldi jaamade summad | 3600 ÷ 32 sekundit × 2 osa × 2 jaama | 450 osa/h |
| Vale topeltloendus | 3600 ÷ 16 sekundit × 2 osa × 2 jaama | 900 osa/h, valesti |
Viimane arvutus arvestab teist jaama kaks korda. Selle panus sisaldub juba 16-sekundilises terve masina intervallis. Reaalajavõtu kirjes märgistage iga sündmus selle jaamaga, et teine inimene saaks arvutuse rekonstrueerida.
Ärge eeldage, et teise jaama lisamine säilitab koormuse all sama ajastuse. Kavandatav korraldus vajab veel piisavalt materjali tarnimise, jahutus- ja käitlemisvõimsust. Võrrelge tegelikku töögraafikut, mitte ainult jaamade arvu. Kinggle'i omaühe ja kahe jaama võrdluspakub seotud konfiguratsiooni konteksti.
Loendage ka aktiivseid positsioone. Kui üks õõnsus on tahtlikult kasutusest väljas, ei tekita selle nominaalne olemasolu vormis väljundit. Kui see toodab defektse pudeli, kuulub see pudel bruto- ja tagasilükkamise loendisse. Süvendi sisendi vähendamine ja sama tagasilükatud pudeli uuesti lahutamine vähendaks väljundit.
Segakorralduse jaoks arvutage iga voog eraldi ja lisage tulemused. Jagatud keskmine on kasulik ainult siis, kui selle sündmuste arv ja osade arv esindavad sama vaatlusperioodi. See on oluline, kui üks jaam peatub ja teine jätkab või kui kaks vormi toodavad erinevaid osi.
Muutke töötunni väljund headeks osadeks vahetuse kohta
Tarneid planeeriv ostja vajab teist numbrit kui masina kiirust kontrolliv operaator. Alustage kogu vahetusest, tuvastage aeg, mil tootmine ei ole plaanitud, ja seejärel salvestage peatused ülejäänud planeeritud tootmisperioodi jooksul. Märkige see ajapiir enne nihke kogusumma tsiteerimist.
Avalik ulatusISO 22400-2:2014kirjeldab KPI-de tootmist nende valemite, koostisosade, ajakäitumise ja ühikute kaudu. See on kasulik viide distsiplineeritud mõõtmiseks. See artikkel kasutab allpool toodud praktilisi määratlusi; see ei väida, et masin või prooviversioon on selle standardi kohaselt sertifitseeritud.
allVorne OEE raamistik, on plaanitud tootmise sees üleminekud saadavuse kadu. Need ei kao lihtsalt sellepärast, et need olid planeeritud. Tootmiskavatsuseta ajal, näiteks välistatud söögipausil, on erinev roll. Määrake ravi enne katset, mitte muutke seda lõpliku protsendi parandamiseks.
Kvaliteetne tootlus tähendab siin vastuvõetud osade jagamist vormitud osade koguarvuga, kusjuures mõlemad loendused on võetud sama perioodi ja protsessipiiri kohta. Kui vastuvõtmine toimub pärast lekketestimist, ei kinnitata seda testi ootavat lõpetamata tööd veel heaks väljundiks. Dokumenteerige kõik pooleliolevad algavad või lõppevad tööd.
Millal kasutada OEE arvutust
Ideaalsest määrast alustades arvestage saadavust, kiiruse kadu ja kvaliteeti.Vorne arvutusjuhendannab järgmised seosed. Ideaalne määr peab kirjeldama sama toodet ja aktiivset konfiguratsiooni kui loendatud väljund.
| tegur | Arvutamine |
|---|---|
| Kättesaadavus | Tööaeg ÷ planeeritud tootmisaeg |
| Esitus | Vaadeldud brutokulu ÷ ideaalne kogukulu |
| Kvaliteet | Esimese läbimise hea arv ÷ koguarv |
| OEE | Kättesaadavus × jõudlus × kvaliteet |
Hea toodangu saab seega arvutada ideaalse määra × kavandatud tootmistunnid × OEE. Kasutage selles korrutamisel murde, mitte täisprotsente. OEE 78,4% sisestab valemisse 0,784.
Valige kas ideaalse kiirusega marsruut või vaadeldava kiirusega marsruut. Vaadeldud jooksukiirus peegeldab juba sellel jooksuperioodil saavutatud kiirust. Korrutades selle sama kiiruse kaotuse korral teise jõudlusteguriga, lahutatakse kahju kaks korda. Samuti sisaldab mõõdetud heade osade arv vahetuse kohta juba selles vahetuses olevaid peatusi ja tagasilükkamisi; ärge rakendage sama nihke kirjeldamiseks teist üldist tõhususe allahindlust.
Kontrollige, kas ekstruuder toetab sihtväljundit
Tootmishinnang loob ka materjalivajaduse. Kasutage iga vormitud detaili jaoks töödeldud brutomassi, mitte ainult valmis anuma kaalu. Selle arvutuse puhul hõlmab brutomass materjali, millest saab konteiner ja sellega seotud viimistlus, mis on toodetud osade vahel ühtlaselt jaotatud.
Oletame, et hüpoteetiline 450 osa/h paigutus töötleb 90 g vormitud detaili kohta. Selle töövajadus on 450 × 90 ÷ 1000 = 40,5 kg/h. Kui valmis pudel kaalub 70 g, oleks ainult selle netokaalu kasutamine madalam, 31,5 kg/h. Mõlemad arvud on tuletatud illustreerivatest eeldustest, mitte mõõdetud pudeliprojektist.
9 kg/h erinevus on trimmimisega seotud oletatav materjal. Selle võimalik taastamine ei eemalda algset töötlemisnõuet. Pidage eraldi arvestust ostetud vaigu, taaskasutatud materjali ja kõrvaldamise kohta; ekstruuderi koormuse arvutamine puudutab protsessi läbivat materjali.
Kinggle'i omapea paigutuse juhendühendab ka sündmuste massi olemasoleva ekstrusioonivõimsusega. Õõnsuste lisamine võib suurendada osi sündmuse kohta, kuid see suurendab ka selle sündmuse jaoks vajalikku massi. Suurem nominaalne õõnsuste arv ei suuda iseenesest materjalivarude piirangut lahendada.
Võrrelge jooksvat nõudlust materjali ja kavandatava seadistuse jaoks kohaldatava läbilaskevõime viitega. Ärge lahjendage nõudlust lõunapausi või tööseisaku keskmistamisega. Tootmise ajal peab masin kandma materjalikulu isegi siis, kui vahetuste keskmine määr on madalam.
Saadaval on esialgne materjalilagi kg/h jagatud brutokg-ga detaili kohta. See on ainult sõelumisarvutus. See ei määra jahutusaega, vastuvõetavat seinajaotust, mõõtmete stabiilsust ega trimmi- ja kontrolliseadmete väljundit. Need nõuavad oma kontrolli.
Esialgseks ülevaatuseks pange vormimise, ekstrusiooni ja allavoolu võimsused ühilduvatesse üksustesse ja võrrelge neid. Väikseim toetatud määr tuvastab kandidaadipiirangu, mitte automaatse tootmisgarantii. Kaasake vahepuhvrid ja katkestused kogu liini planeerimisel, seejärel kontrollige kavandatud korraldust kavandatud tootega.
Töötatud näide: tsükliajast vahetuse tootmisplaanini
Järgmises töötatud näites kasutatakse ekstrusioonpuhumisvormimise paigutuse hüpoteetilisi sisendeid. See ei ole KGB2L jõudlusreiting. Säilitage kogu arvutuse ajal sama ajastus, osade arv ja kvaliteedieeldused, nii et töökiirust, vahetuste kogukulu ja materjalivajadust saab omavahel võrrelda.
Oletame, et kaheksatunnine vahetus sisaldab 30-minutilist pausi, kui tootmine ei ole plaanitud. Plaanilise tootmise ajal esineb veel 30 minutit peatusi. Järelejäänud tööaeg on seitse tundi. Selle tööaja jooksul väljub masinast keskmiselt iga 16 sekundi järel kaks osa ja 96% läbib ülevaatuse ilma ümbertöötlemiseta.
| Samm | Arvutamine | Tulemus |
|---|---|---|
| Planeeritud tootmine | 8 h miinus 0,5 h välistatud vaheaeg | 7,5 h |
| Jooksuaeg | 7,5 h miinus 0,5 h salvestatud peatusi | 7 h |
| Brutojooksumäär | 3600 ÷ 16 × 2 | 450 osa/h |
| Kokku vormitud osad | 450 × 7 | 3150 osa |
| Esmakordselt head osad | 3150 × 0,96 | 3024 osa/vahetus |
| Hea väljund planeeritud tunni kohta | 3024 ÷ 7,5 | 403,2 osa/h |
| Hea väljund kella tunni kohta | 3024 ÷ 8 | 378 osa/h |
| Jooksev materjalinõudlus | 450 × 90 g ÷ 1000 | 40,5 kg/h |
Pange tähele, et 450, 403.2 ja 378 võivad kõik kirjeldada sama stsenaariumi. Nad vastavad erinevatele küsimustele. Esimene puudutab kogutoodangut jooksmise ajal. Teine jaotab aktsepteeritud toodangu kavandatud tootmisaja peale. Kolmas jaotab selle üle kogu vahetuse. Aruanne, mis jätab nimetaja välja, jätab ruumi eksitavaks võrdluseks.
Kontrollige tulemust OEE-ga
Ainult selle näite puhul oletagem ideaalseks sündmuse intervalliks 14 sekundit kahe osaga sündmuse kohta. See on ideaalne kiirus umbes 514,286 osa/h. Kättesaadavus on 7 ÷ 7,5; jõudlus on 450 ÷ 514,286; kvaliteet on 0,96. Nende toode on 0,784 ehk 78,4% OEE.
RakendadesVorne OEE arvutusmeetod, 514,286 × 7,5 × 0,784 tagastab ligikaudu 3024 head osa. Väike kuvatav ümardus ei muuda aluseks olevat tulemust. 14-sekundiline ideaalne intervall on näidiseeldus, mitte kataloogi kuivtsükli väärtus.
Illustreeriva 12 000 aktsepteeritud osa korral annab 12 000 ÷ 3 024 umbes 3,97 sellist nihet. Neli vahetust annavad nende eelduste kohaselt arvutatud 12 096 osa enne täiendavaid tellimusepõhiseid kadusid. See on planeerimise stsenaarium, mitte tarnekohustus ega põhjus käivitamise valideerimisest loobumiseks.
Kui salvestatud peatumiste arv pikeneb 30 minutilt 60 minutile, väheneb tööaeg 6,5 tunnini. Kui teisi eeldusi ei muudeta, on väljund 450 × 6,5 × 0,96 = 2808 head osa. Tellimus ületab siis nelja vahetust. See võrdlus näitab, miks saadaoleva tööaja väike muutus võib mõjutada ajastamist ilma vormimistsüklit muutmata.
Proovige oma tootmiskiiruse arvutamist
Vaikeväärtused kordavad hüpoteetilist näidet. Sisestage tööaja jooksul täheldatud keskmine intervall, mitte kuivtsükli hinnang. Ärge korrutage uuesti jaamadega, kui intervall katab juba terve masina. Andmed jäävad sellele lehele.
- Brutoosad töötunni kohta
- 450
- Hinnanguliselt head osad vahetuse kohta
- 3,024
- Head osad planeeritud tunni kohta
- 403.2
- Materjalivajadus jooksmise ajal
- 40,5 kg/h
Tulemused on hinnangulised, mitte garanteeritud väljund. Kümnendkohtade arv väljendab eeldatavat keskmist. See kalkulaator ei modelleeri puhversalvestust, tellimuste käivitamist, muutuvat õõnsuste arvu ega eraldi ideaalse kiirusega OEE-režiimi. Kui skriptid on keelatud, jäävad kuvatavad tulemused vaikenäideteks.
Mida Kinggle'i KGB2L spetsifikatsioonid teile mahu kohta räägivad
TheKGB2L 2L ühe jaama puhumisvormimismasinpakub konkreetset näidet spetsifikatsioonilehe lugemisest. Selle avaldatud väärtused kirjeldavad mitmeid erinevaid piire. Mahuti maht, kuivtsükli väljund, materjali läbilaskevõime ja vormi mõõtmed vastavad erinevale valikuküsimusele.

| Avaldatud parameeter | Väärtus | Küsimus, millele see aitab vastata |
|---|---|---|
| Maksimaalne konteineri maht | 2 L | Kas pakutav toode kuulub märgitud mahukategooriasse? |
| Väljund (kuivtsükkel) | 600 PC/HR | Millise kuiva tsükli viide on kataloogis kirjas? |
| HDPE sulamisvõime | 30 kg/h | Milline materjalihinna viide on eelsõelumiseks saadaval? |
| Kruvi läbimõõt | 50 mm | Millist ekstrusiooniplatvormi arutatakse? |
| Maksimaalne vormi suurus, L × K | 360 × 380 mm | Millist avaldatud vormiümbrist tuleb tööriistade ülevaates arvesse võtta? |
| Kahepea keskkoha kaugus | 130 mm | Millist vahekauguse viidet tuleb võrrelda pakutud paigutusega? |
Kuivtsükli väli ei ole konkreetse 2-liitrise pudeli katsearuanne. Ärge märgistage 600 PC/HR ümber 600 aktsepteeritud mahutiks tunnis. Toote vaik, kaal, õõnsuse paigutus, jahutusnõuded ja vastuvõtukriteeriumid tuleb veel kindlaks määrata.
Kasutage eraldi massikontrolliks 30 kg/h HDPE etalonväärtust. Töödeldud näites eeldatud brutomassiks 90 g detaili kohta annab 30 jagamine 0,09-ga umbes 333,3 vormitud detaili tunnis ainult materjalist sõela laena. Näite 450 osa/h eeldaks 40,5 kg/h, mis on suurem kui avaldatud viide.
See arvutus ei luba KGB2L-lt 333,3 osa/h. See märgib, et näite massi ja sihtkiirust ei saa õigustada loetletud 30 kg/h võrdlusaluse abil. Projekti ülevaatamiseks oleks vaja teistsugust toetatud konfiguratsiooni, muudetud tooteeeldusi või teistsugust väljundi eesmärki.
Samuti ei tõesta topeltpeade vahe, et kaks pudelit sobivad. Kontrollige tegelikku vormijoonist avaldatud ümbriku ja kogu tööriistade paigutuse suhtes. Suuremate või laiemate toodete puhul peab kasutatavate õõnsuste arv järgima pigem joonist kui eelistatud väljundkordajat.
Soovituse taotlemisel saatke koos joonis, materjali klass, neto- ja brutomassi hinnangud, nõutav aktsepteeritud väljund ja kavandatud nihkemuster. See võimaldab tarnijal võrrelda võimsuse eeldusi pakutud riistvaraga, selle asemel et vastata üksikule küsimusele pudelite kohta tunnis.
Enne masinaga sidumist kontrollige väljundit
Muutke aktsepteeritud väljund võimsuslepingu aluseks. Vormist väljuvate pudelite ja pakendamiseks puhastatud pudelite arv on erinev. Enne testimist täpsustage kontrollpunkt ja nõuded, millele pudel peab vastuvõetava kogusumma sisestamiseks vastama. Vastasel juhul võib prooviproov täita oma vormimise eesmärgi, jättes tarnenõude lahendamata.
KGB2L-i puhul hoidke avaldatud 600 PC/HR kuivtsükli näitaja pudelitoodangu kohustusest eraldi. Enne tootmisvõimsuse kokkuleppimist kinnitage materjal, pudeli kaal, aktiivsed õõnsused ja vastuvõtunõuded. Kuivtsükli näitajast üksi pudelite kohaletoimetamise ajakava jaoks ei piisa.
Kui katse ületab oma eesmärgi, diagnoosige puudujääk enne kiiruse suurendamist. Salvestage väljundintervallid, peatused ja tagasilükatud osad eraldi. Enne kärpimist või lekketesti kontrollige ooteaega parisoni tarnimisel, jahutusaega vormi sees ja järjekordi. Need tähelepanekud eristavad vormimispiirangut allavoolu piirangust.
Hinnake üht korrigeerimist korraga ja säilitage kirjed enne ja pärast. Hinnake muutust võrreldavate vaatlusperioodide aktsepteeritud väljundi, mitte ainult lühema kuvatava tsükli järgi. Märkige tulemuse kõrvale materjali- ja tööriistatingimused. Kui arv suureneb, kuid rohkem pudeleid ei kontrolli kontrolli, ei ole reguleerimine tingimata parandanud kasutatavat mahtu.
Hoidke arvestust, mida teine inimene saab kontrollida
- Tuvastage joonise versioon, vaigu klass, materjalisegu, sihtkaal ja õõnsuse paigutus.
- Leppige kokku vastuvõtukontrollid ja koht, kus häid osi loetakse.
- Salvestage algus- ja lõpuajad, kavandatud välistused, tootmise seisakud ja nende põhjused.
- Salvestage vormitud osad, esmakordsel läbimisel aktsepteeritud osad ja tagasilükkamised ilma ümbertöödeldud osi kaks korda loendamata.
- Võrrelge vaadeldud määra, kogumassinõudlust ja järgnevate perioodide toodangut.
- Säilitage kokkulepitud seaded, tähelepanekud ja lahendamata piirangud koos prooviaruandega.
Määrake, mis toimub mõõtmisakna alguses ja lõpus. Pärast soojendamist tehtud lühike vaatlus vastab kogu tellimusest erinevale küsimusele, mis hõlmab käivitamist ja vormivahetust. Mõlemad võivad olla kasulikud, kuid ainult siis, kui aruanne tuvastab, mis välja jäeti.
Kasutagepuhumisvormimismasina tehase vastuvõtukatse juhendarendada laiemat inspektsiooniregistrit. Väljundarvutus toetab aktsepteerimist; see ei asenda toote ülevaatust, seadmete kontrolli ega ostulepingut.
| Kirje väli | Mida sisestada |
|---|---|
| Toode ja konfiguratsioon | Joonise revisjon, materjal, kaal, aktiivsed õõnsused ja jaamad |
| Mõõtmispiir | Kella algus/lõpp, planeeritud aeg, tööaeg ja loenduskoht |
| Loeb | Kokku vormitud, esmakordselt head, tagasilükatud ja lõpetamata osad |
| Tingimused | Salvestatud seaded, jahutus- ja õhutingimused, personal ja abiseadmed |
| Tulemus | Head osad määratud tunni või vahetuse kohta, piirangud ja kokkulepitud järelmeetmed |
Arutage Kinggle'iga tootepõhist võimsuse hinnangut
Nõua toote joonise ja kavandatud masina konfiguratsiooniga seotud väljundhinnangut. Kirjalikus ettepanekus tuleks märkida, kus aktsepteeritud osi loetakse, kui kaua mõõtmine kestab ja millised tootmistingimused kehtivad. Ilma nende üksikasjadeta ei ole pudelite tunnis arv varustuspakkumiste võrdlemiseks kindel alus.
Saatke pudeli joonis või näidise üksikasjad, materjali klass, nõutav hea väljund ja vahetuste ajakavaKinggle'i ametlik kontaktileht. Kui väärtus on endiselt hinnanguline, märgistage see, et järgmine ülevaatus saaks selle lahendada.
Ningbo Kinggle Machinery Co., Ltd.
E-post:sales@kinggle.com
Telefon:+86-574-87103665
Yuyao linn, Ningbo, Zhejiang, Hiina. Kontaktandmeid kontrolliti ametlikul kontaktide lehel.
Korduma kippuvad küsimused
Mitu pudelit suudab puhumisvormimismasin tunnis toota?
Iga masina ja pudeli jaoks pole ühtset väljundarvu. Jagage 3600 kogu masina väljundintervalliga sekundites, seejärel korrutage vormitud osadega sündmuse kohta. Kasutage tööaja jooksul hea väljundi saavutamiseks esmakordse kvaliteedi tootlust. Vahetuste planeerimiseks lisage ka salvestatud peatused ning kinnitage materjal ja allavoolu võimsus.
Kas kahe jaamaga masin alati kahekordistab tootmist?
Ei. Kaks jaama ei määra tootmiskiirust ilma nende tegeliku ajastuse ja konfiguratsioonita. Kui mõõdetud kogu masina intervall sisaldab juba mõlema jaama vahelduvaid eraldumisi, ärge korrutage uuesti kahega. Enne kombineeritud väljundi hindamist võrrelge iga jaama ajastust, aktiivseid õõnsusi ja materjalivajadust.
Kas kuivtsükli väljund on sama mis valmistoote väljund?
Ei. Kuivtsükli väljundiga kataloogiväli ei määra kindlaks määratud konteineri aktsepteeritud väljundit. Kinggle'i KGB2L lehel on selle sildi all loetletud 600 PC/HR. Pudelispetsiifiline väljundnõue vajab materjali, tööriistu, kaalu, töötingimusi ja kontrollikriteeriume koos määratletud mõõtmisperioodiga.
Kuidas mõjutab konteineri kaal tootmisvõimsust?
Kaal mõjutab antud tootmiskiirusel vajalikku materjali. Ekstrusioonisõelumiseks kasutage vormitud detaili töödeldud brutomassi, sealhulgas sellele eraldatud viimistlust, mitte ainult valmispudeli massi. Esialgse ülemmäära saamiseks jagage saadaolev materjali läbilaskevõime selle brutomassiga. See arvutus üksi ei määra saavutatavat vormimistsüklit ega aktsepteeritud väljundit.
Millist teavet on vaja täpse väljundhinnangu jaoks?
Esitage toote joonis, materjali klass, neto- ja brutokaal, õõnsused ja jaamade paigutus, sihtmärgi vastuvõetud väljund ja vahetuste ajakava. Kaasake vastuvõtukontrollid ja järgnevad seadmed. Kui prooviandmed on olemas, esitage koguarvud, head loendused, ajastus ja peatamise põhjused. Hoidke eeldatavad väärtused mõõdetud tulemustest eraldi, et tarnija saaks tuvastada allesjäänud tõendite lüngad.
Enne tellimuse esitamist leppige kirjalikult kokku aktsepteeritud toodang, proovitingimused ja loendusviis. Kasutage tarnegraafiku aluseks saadud tootmiskirjet.