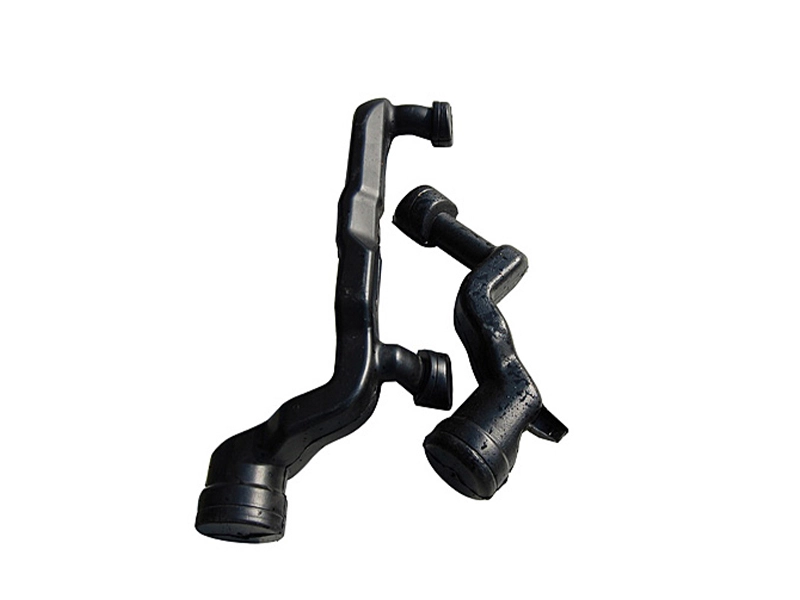
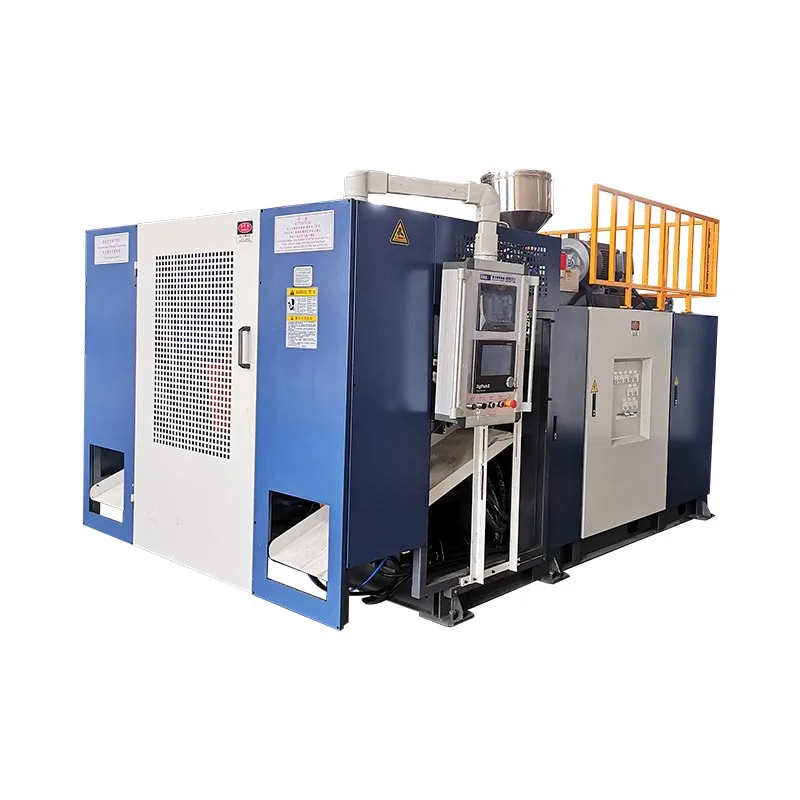
Valige HDPE-pudeli puhumisvormimismasin, sobitades pudeli joonise, vaigu klassi, vormi paigutuse ja vajaliku hea osa väljundi. Ekstrusioonipudeli projekti puhul on masina märgitud liitrimaht ainult esialgne filter; lõplik spetsifikatsioon peab hõlmama ka kaela, seinajaotust, tööriistu ja allavoolu käsitsemist.
Pudelimasina taotlus muutub palju kasulikumaks, kui see sisaldab joonist ja kaalumärki. Need üksikasjad võimaldavad seadmete arutelul liikuda masina suurusest kaugemale. Need paljastavad ka küsimusi, mille avastamine pärast vormi ehitamist on kallis.

Alusta pudelijoonisega, mida keegi saab tsiteerida
Pudeli nimimaht jätab paljud otsused lahtiseks. Kõrgesse kitsasse anumasse ja lühikesse laia mahutisse mahub sama palju. Nende vormiümbrised, kaelaasendid ja käsitsemisviisid vajavad veel eraldi ülevaatamist. Saatke täielik joonis, selle asemel, et paluda tarnijal valida seadmed ainult võimsuse põhjal.
Lisage maksimaalsed välismõõtmed, sihtkaal ja sulgemisjoonis. Tuvastage etiketi paneel, õlg, alus ja mis tahes käepide. Märkige mõõtmed, mis on täitmisel, korkimisel või pakkimisel olulised. Kui näidispudel on ainus viide, öelge, millised omadused peavad jääma ja millised võivad muutuda.
Eraldage nominaalne täitemaht täismahust. Samuti määrake, kas märgitud kaal sisaldab eemaldatavat välklampi. Ebaselge kaalualusega joonis võib panna vormitootja ja masina tarnija töötama erinevate eesmärkide poole.
| Sisend | Mida seadmete ülevaatus vajab |
|---|---|
| Pudeli korpus | Mõõtmed, mahu alus, kuju, käepide ja lubatud kaaluvahemik. |
| Kael ja sulgur | Lõpeta joonis, korgi või pumba detailid, tihenduspind ja kontrollimeetod. |
| Materjal | Vaigu klass, värvus, lisandid ja kavandatav jahvatus- või PCR-sisaldus. |
| Tootmisplaan | Nõutav aktsepteeritud toodang, vahetused, tootevalik ja kavandatud üleminekud. |
| Kvaliteedinõuded | Kriitilised seinad, mõõtmed, välimus ja kohaldatavad pakenditestid. |
Masinaehituse poolelt on kasulik küsimus, kas üks kokkulepitud seadistus suudab täita kõiki neid nõudeid koos. Ostja võib pudeli välimuse heaks kiita, kui täitmismeeskond vajab endiselt erinevat kaelakõrgust. Selle probleemi varajane lahendamine hoiab selle seadme vastuvõtmise etapist eemal.
Olemasoleva pudeli puhul saatke selle praegune joonise versioon ja representatiivsed näidised koos. Selgitage kõiki teadaolevaid probleeme, nt keeruline korkimine või nõrk põhjaõmblus. Eesmärk on säilitada õiged omadused, andes samal ajal tarnijale selge probleemi lahendamiseks.
Kinggle'i omaekstrusioonipuhumisvormi disaini juhendühendab need tootesisendid vormi, pigistamise, jahutuse ja masina liidestega. Hoidke see joonistuspakett hinnapakkumisele lisatud, et hilisematel konfiguratsioonimuudatustel oleks nähtav viide.
Määrake HDPE klass, mitte ainult polümeeri nimi
HDPE kirjeldab materjali perekonda. See ei tuvasta täielikku töötlemise spetsifikatsiooni. LyondellBasell loetleb HDPE klassid mitme protsessi jaoks, sealhulgas ekstrusioonpuhumisvormimine, survevalu ja rotatsioonvormimine. Ostumärge, mis ütleb ainult "HDPE", jätab tegeliku hinde lahendamata.Allikas: LyondellBasell HDPE ülevaade.
Saatke vaigu tarnija praegune tehniline andmeleht koos pudeli joonisega. Märkige üles klassi tähis ja katsetingimused koos selle sulamisvoolu väärtusega. Andke masina tarnijale ka teave värvide põhisegu ja lisandite kohta. Need sisendid kuuluvad prooviplaani, isegi kui pudel näeb välja lihtne.
Pesuaine või kodukeemiapudeli puhul arutage vaigu- ja pakendimeeskondadega keskkonnamõjude pragunemiskindlust. ExxonMobil kirjeldab oma HDPE tehnilises programmis kompromisse ESCR, töödeldavuse, jäikuse ja muude pudeli omaduste vahel. Vaigu valik peaks kajastama valmis pakendi nõudeid, mitte ühe materjali omadusi.Allikas: ExxonMobil PE innovatsiooninädal, HDPE pudeli ja konteineri seanss.
Selgeid määratlusi vajavad ka uuesti jahvatamine ja tarbimisjärgselt ringlussevõetud materjal. Märkige allikas, kavandatud proportsioon ja käitlemisviis. Pidage arvestust heakskiitmiseks kasutatud materjalipartii kohta. Kui tsitaat eeldab esmast vaiku, kuid tootmisel kasutatakse teistsugust segu, ei kajasta esialgne katse enam täielikku tootmistingimust.
Kasuliku taotluse korral palutakse tarnijal dokumenteerida oma väljundpakkumiseks kasutatud materjal. Nii on hilisemaid muudatusi lihtsam hinnata. Samuti annab see mõlemale poolele ühise viite, kui kaal, välimus või protsessi stabiilsus muutub kasutuselevõtu ajal.
Materjali valik ja masina valik peaksid seetõttu liikuma koos. Kui valik HDPE ja PP vahel on endiselt lahtine, lahendage see esmalt tootenõuetega. TheHDPE ja PP võrdlusselgitab seda varasemat otsust; see juhend eeldab, et HDPE pudeli projekt on kavandatud marsruut.
Veenduge, et masina nimi kirjeldaks õiget protsessi
Ostjad kasutavad sarnaste seadmete jaoks mitut nimetust: HDPE pudeli valmistamise masin, HDPE pudeli puhumismasin ja HDPE puhumismasin. Need terminid aitavad kirjeldada kavandatud toodet. Hinnapakkumine peab siiski tuvastama tegeliku vormimisprotsessi ja seadmete paigutuse.
Ekstrusioonpuhumisvormimisel moodustab ekstrusioonisüsteem sulatoru, mida nimetatakse parisoniks. Vorm haarab selle kinni, õhk paisub selle vastu õõnsust ja osa jahtub enne eemaldamist. Kärpimine ja ülevaatus valmistage pudel ette järgmiseks tööks. Kinggle selgitab oma seadmete järjestustpidev puhumisvormimismasina juhend.
Siin käsitletud pudeliprojektide puhul alustage ülevaadetpidev ekstrusioonimasinate valik. Seejärel sobitage vormi ja pea paigutus detailiga. Käepideme, ebatavalise õla või suure kaela olemasolu peaks muutuma tööriistaküsimuseks, mitte kaduma masina üldise kirjelduse alla.
A search for a plastic bottle making machine can also return preform-based systems. Those results do not establish compatibility with an extrusion bottle project. Ask whether the proposed system starts with resin pellets and forms a parison, or starts with a separate preform. Pane vastus tehnilisse pakkumisse.
Samal põhjusel ärge valige masinaid ainult esitlusvideost. Tuvastage näidatud vaik, pudeli kaal, pea paigutus ja valmistoode. Erinevat pakendit moodustav masin võib demonstreerida oma järjestust ilma teie pudeli jaoks vajalikku tsüklit või kvaliteeti tõestamata.
Kui protsessi valik jääb avatuks, kasutage laiematpuhumisvormimismasina juhendenne spetsifikatsiooni kitsendamist. Kui marsruut on kokku lepitud, tuleb pakkumises nimetada mudel, tööriistad, materjalisüsteem ja kaasatud toimingud. See annab ostjale otsinguterminite kogumise asemel kasutatava seadme kirjelduse.
Kolm Kinggle'i viidet näitavad, miks liitrid on vaid lähtepunkt
Allolev tabel koondab valitud väärtused kolmelt Kinggle'i tootelehelt. Need on avaldatud masinate viited, mida kontrolliti 29. septembril 2026. Need aitavad kuvada varustuse ettepanekut; pudel ja tööriistad nõuavad siiski projekti ülevaatamist.
| Avaldatud väli | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Jaama korraldus | Vallaline | Vallaline | Kahekordne |
| Maksimaalne konteineri maht | 2 L | 5 L | 5 L |
| HDPE sulamisvõime | 30 kg/h | 55 kg/h | 80 kg/h |
| Kruvi läbimõõt | 50 mm | 60 mm | 70 mm |
| Kinnitusjõud | 40 kN | 65 kN | 65 kN |
| Maksimaalne vormi suurus, L × K | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Vormi paksus | 160 kuni 300 mm | 200 kuni 310 mm | 200 kuni 310 mm |
| Kahekordne stantsipea keskpunkti kaugus | 130 mm | 150 kuni 180 mm | 150 kuni 180 mm |
Allikad: kolm lingitud Kinggle'i tootelehte. Avaldatud sulatusvõimsus on materjali läbilaskevõime viide. See ei ole garanteeritud valmis pudeli hind. Seda konfiguratsiooni kirjeldab stantsipeade vaherida; see ei kinnita, et igas alushinnangus sisaldub topeltpea.
Võrrelge kahte 5 L kirjet. Mõlemad avaldavad samad maksimaalsed vormimõõtmed ja kinnitusjõud. Nende kruvide läbimõõt ja HDPE sulamisvõime erinevad. Kahekohalise platvormi valimine hõlmab seega enamat kui muu vormikoha lisamist muidu identsele spetsifikatsioonile.
Ostja jaoks viib see võrdlus praktilise soovini: näidake valitud mudeli kõrvale pakutud vormipaigutust ja materjalivajaduse arvutust. Masin suudab läbida pudeli nominaalmahu kontrolli, kui kavandatud õõnsuse paigutus vajab veel reguleerimist.
Väiksemal KGB2L viitel on ka erinev tööriistade ümbrik ja avaldatud topeltpeade vahe. Sellele platvormile ühe osana sobiv pudel võib vajada eraldi ülevaatamist, kui ostja soovib vormimise kohta mitu osa. Pudeli maht üksi ei suuda seda küsimust lahendada.

Hoidke tootele lisatud mudelivõrdlus lühidalt. Kui pudel kasvab laiemaks, selle kaal muutub või tootmiseesmärk suureneb, külastage kahjustatud põlde uuesti. See on kasulikum, kui valida loendist suurim masin ja eeldada, et iga väiksem pudel sobib selle standardkonfiguratsiooniga.
Kontrollige vormi, stantsipäid ja jaamu samal joonisel
Jaamade arv, peade arv ja õõnsuste arv kirjeldavad tootmiskorralduse erinevaid osi. Teine jaam annab teise vormipositsiooni. Mitu matriitsi väljalaskeava pakuvad mitut parsooni. Vormiõõnsused määravad vormimise käigus moodustunud tooted. Ettepanek peab näitama, kuidas need osad koos töötavad.
Kinggle'i omamitmepealine versus mitme õõnsusega juhikselgitab terminoloogiat. Kasutage seda paigutuse joonise lugemiseks, seejärel küsige tegelikku väljalaskeavade arvu ja vahekaugusi. Sõnad "topeltmasin" jätavad liiga palju ruumi arusaamatustele.
Alustage füüsilisest vormist
Võrrelge vormi mõõtmeid kinnitatud masina joonisega. Lisage kinnitusdetailid, paksus, avanemiskaugus ja ühendused. Jätke lõplik kontrollimine seadmete ja vormide tarnijatele; kataloogi maksimum ei näita kõiki voolikuid, liitmikke või liikuvaid komponente.
Peade vahe on eraldi kontroll. Vormi peale võib mahtuda mitu kitsast pudelit, kuhu sama palju laiemaid pudeleid ei mahuks. Küsige õõnsuse keskusi ja stantside väljalaskeavasid ühel vaatel. See võimaldab tarnijatel enne mõlema tööriistapaketi vabastamist korraldust kontrollida.
Seejärel vaadake tootmisjärjekord üle
Valige kavandatud töökoormuse ja pakutud tsükli hulgast jaamade arv. Kahe jaamaga masin võib vormiasendeid vahetada, kuid ekstrusioonisüsteem ja allavoolu seadmed peavad seda järjestust toetama. Kinggle'i omaühe ja kahe jaama võrdlusannab laiema konfiguratsiooniarutelu.
Mõelge ka tootevalikule. A factory with repeat orders for one bottle has a different scheduling problem from a factory changing molds and colors frequently. Ask the supplier to explain what equipment changes between the proposed products. Keep that answer separate from the fastest demonstration cycle.
Uue tootmisraku jaoks taotlege ühte paigutust, mis tuvastab nii vormimisseadmed kui ka eemaldamise tee. Näidake, kuhu pudelid ja välklamp pärast iga vormi avamist lähevad. Selge joonis annab ostu-, tootmis- ja tööriistameeskondadele ülevaatamiseks ühesuguse korralduse.
Ühendage pudelid tunnis materjaliga, mida ekstruuder peab töötlema
Kirjutage tootmiseesmärk aktsepteeritud pudelitena tunnis, määratletud mõõtmisperioodiga. Seejärel liigutage tagurpidi läbi praakmaterjali, vormitud materjali ja masina järjestuse. See annab tarnijale nõudmise hinnata, mitte seletamatu kiirusetaotluse asemel.
Valmis pudeli kaal ja vormitud brutokaal on erinevad sisendid. Ekstruuder töötleb ka materjali, millest saab eemaldatav välklamp. Selle materjali taastamine võib mõjutada materjali bilanssi ja ostukulusid, kuid see ei eemalda esialgset ekstrusioonitööd.
Illustreeriv planeerimisnäide, mitte Kinggle’i tootmistest
Oletagem, et eesmärgiks on 600 aktsepteeritud pudelit tunnis, 95% vastuvõtumäär ja 90 g vormitud materjali kogust pudeli asendi kohta. Oletame, et valmis pudel kaalub 70 g.
Vajalikud vormitud pudelid: 600 ÷ 0,95 ≈ 632 tunnis
Sulatuse koguvajadus: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/h
Materjal vastuvõetud pudelites: 600 × 0,070 = 42,0 kg/h
Erinevus hõlmab materjali väljaspool aktsepteeritud valmispudeleid. See ei ole püsiva materjalikao või ostetava esmase vaigu koguse arvutamine.
Need eeldused toovad kogu sulamisnõudluse üle KGB5L avaldatud 55 kg/h võrdlusaluse. See on põhjus ettepaneku uuesti läbivaatamiseks. KGB5D avaldatud 80 kg/h puhastab selle esialgse massivoolu võrdluse, kuid pudelikatse peab siiski kindlaks määrama tsükliaja, kvaliteedi ja allavoolu läbilaskevõime.
Ärge muutke seda võrdlust lubaduseks 600 head pudelit tunnis. Näide on sõelumisarvutus eeldatud sisendite abil. Tegelik tootmine nõuab heakskiidetud vaiku, vormi, kaalu, jahutustingimusi ja masina konfiguratsiooni.
Märkige, kuidas peatusi väljundkirjes käsitletakse. Stabiilne jooksuintervall ja täielik vahetus on erinevad mõõtmisaknad. Kui klient vajab vahetuse kohustust, lisage kokkulepitud käivitamise, ülevaatuse, planeeritud pauside ja ümberlülituste käsitlus.
Kinggle'i tootetabelid märgivad nende kiiruse võrdlusaluse kuivtsüklina. Salvestage see etikett täpselt ja küsige oma pudeli jaoks eraldi aktsepteeritud väljundi kohta. Ostjal peaks olema võimalik jälgida tsiteeritud tulemust kuni katsetingimuste ja loendusmeetodini.
Pudel peab läbima kaela, seina ja põhja
Kasulik kinnitusnäidis esindab pakki, mille klient täidab ja saadab. Alustage pudeli ja selle ettenähtud sulguriga koos. Paluge pakendimeeskonnal tuvastada tihendusomadused, mõõtmed ja katsemeetodid, mis otsustavad vastuvõtmise.
Kaela jaoks lisage viimistlusjoonis ja kinnitatud kork, pump või muu sulgur. Kirjutage üles, millised mõõdikud või mõõtmised tulemust kontrollivad. Pudeli korpuse visuaalne kontroll ei saa vastata, kas sulguriides vastab joonisele.
Määrake seina jaoks olulised asukohad ja kuidas neid mõõdetakse. Pudeli keskmine kaal on tootmise kontrollimisel abiks, kuid see ei määra materjali asukohta detaili sees. Kokkulepitud seinakaart muudab õla, käepideme piirkonna ja aluse lihtsamaks arutlemise katse ajal.
Theparisoni programmeerimine ja seinapaksuse juhendselgitab, kuidas profiili juhtimine on seotud materjali jaotusega. Kasutage seda arutelu vajaliku tulemuse määratlemiseks. Kontrolleripunktide arv üksi ei asenda mõõdetud pudeleid.
Alusel leppige kokku vastava õmbluse, seisupinna ja välimuse kontrollid. Lisage vastuvõtuplaani kõik nõutavad lekke-, kukkumis- või ülemise koormuse testid koos selle meetodi ja kriteeriumidega. Kohaldatavad nõuded tulenevad pakendi kasutusviisist ja kliendi spetsifikatsioonist.
Võtke proove nii, et nende päritolu oleks nähtav. Tuvastage õõnsus ja jaam, salvestage sätted ja säilitage materjalipartii üksikasjad. Kui tulemus erineb positsioonide vahel, saab meeskond seda jälgida seadistuse teatud osani.
Säilitage kinnitatud näidised ja ülevaatusdokumendid koos joonise lõpliku versiooniga. Need annavad tellimusmeeskondadele paljundamiseks midagi täpsemat kui foto. Themasinatehase vastuvõtukatse juhendannab raamistiku jooksu ja aktsepteerimise taga olevate tõendite dokumenteerimiseks.
Taotlege kindlaksmääratud ulatusega pudelite tootmisrakku
Põhimasina noteering võib jätta mitu projektiartiklit hinnast välja. Paluge tarnijal tuvastada kaasas olev vorm, peatööriistad, materjalikäsitlus ja järgnevad toimingud. Pange ostja tarnitud seadmed samasse loendisse, et paigaldusmeeskond näeks täielikku piiri.
Kontrollige õhu- ja veenõudeid kavandatud konfiguratsiooni suhtes. Märkige projekti dokumentidesse nõutavad tarnetingimused ja liitumiskohad. Kinggle'i omautiliit ja tehase paigutusjuhendhõlmab saidi ettevalmistamiseks vajalikku teavet.
Otsustage, kus toimub kärpimine ja lekkekatse. Selgitage, kuidas pudelid täitmise või pakkimiseni jõuavad ja kuidas tagasilükatud osad liinilt lahkuvad. Kui taotletakse automaatset funktsiooni, paluge tarnijal nimetada seda teostav seade ja selle liides vormimismasinaga.
Hinnapäringu koostamiseks kasutage järgmist järjestust. Iga samm annab midagi, mida tarnija saab üle vaadata, selle asemel, et eelistada kiiret või täisautomaatset masinat.
- Kinnitage pudeli ja sulguri joonised või saatke selgelt identifitseeritud näidised.
- Loetlege vaigu klass, valmis kaal ja pakutav materjalisegu.
- Seadistage aktsepteeritud väljundi eesmärk ja selgitage vahetuse ja tootevahetuse ajakava.
- Kirjeldage olemasolevaid vorme, abiseadmeid ja tehaseteenuseid, mida uued seadmed peavad kasutama.
- Määratlege tarnega kaasas olevad nõutavad ülevaatused, katseprotokollid ja varustus.
Küsi igale küsimusele vastamiseks tehnilist pakkumist. See peaks tuvastama pakutud mudeli ja tööriistade paigutuse ning seejärel selgitama tootmisettepaneku taga olevaid tingimusi. Iga avatud sisend peaks jääma nähtavaks, kuni sellega kokku lepitakse.
Mitme pudeliga projekti puhul esitage alguses kogu valik. Märkige, milline toode töötab kõige sagedamini ja milline määrab suurima tööriistanõude. See aitab tarnijal koos seadmete ümbrikuga tootmisgraafikut üle vaadata.
Kas plaanite HDPE-pudelite tootmist?
Saatke Kinggle'ile oma pudelijoonis ja tootmise sihtmärk.Lisage vaigu klass, sulgemise üksikasjad ja kogu olemasoleva vormi teave. Need sisendid toetavad konfiguratsiooni ülevaatamist ja teie tegeliku tootega seotud pakkumist.
Korduma kippuvad küsimused
Millist masinat peaksin HDPE-pudelite jaoks kaaluma?
Ekstrusioonpudeli projekti jaoks alustage pideva ekstrusiooniga puhumisvormimismasinaga ja vaadake koos pudeli joonis, vaik, vorm ja nõutav väljund. Kinggle'i KGB2L, KGB5L ja KGB5D pakuvad väikekonteinerite võrdluspunkte. Lõplik valik sõltub heakskiidetud tööriistadest ja tootmistingimustest.
Kas 5-liitrine puhumismasin suudab toota väiksemaid pudeleid?
Võimalik, kui vorm, stantsitööriistad, vahekaugus ja eemaldamise paigutus sobivad nendele pudelitele. Mahuti maksimaalne maht ei määra kõiki ühilduvaid tooteid. Saatke väiksemate pudelite joonised ja tootmiseesmärgid ning paluge tarnijal kinnitada iga toote täielik konfiguratsioon.
Kas kahekohaline masin vajab topeltstantsipead?
Ei. Jaamad on vormikohad, samas kui matriitsi väljalaskeavad määravad, kui palju tahvleid vormimise ajal tarnitakse. Tsitaat peaks mõlemat eraldi identifitseerima. Enne kahe masinapakkumise võrdlemist kontrollige kavandatud õõnsuse paigutust, stantsipeade vahekaugust ja vormikomplekte.
Mitu HDPE pudelit suudab masin tunnis valmistada?
Vastus sõltub pudelist, vormitud brutokaalust, materjalist, tööriistadest, tsüklist ja vastuvõtukriteeriumidest. Määrake sihtmärk kokkulepitud tingimustel aktsepteeritud pudelitena tunnis. Kasutage avaldatud sulatusvõimsust esialgseks materjalivajaduse kontrolliks ja seejärel kontrollige katses valmis pudeli kiirust.
Kas masin saab töötada ringlussevõetud HDPE-ga?
Kinnitage tarnijaga tegelik materjaliallikas ja kavandatud segu. Kaasake see materjal katsesse ja hinnake saadud pudeleid kinnitatud nõuete alusel. Üldine HDPE-masina kirjeldus ei määra iga pakendi jaoks vastuvõetavat ringlussevõetud sisu protsenti.
Millist teavet on vaja HDPE-pudelite masina pakkumise jaoks?
Esitage pudeli ja sulguri joonised, vaigu klass, sihtkaal, aktsepteeritud väljundnõue ja toote muutmise ajakava. Lisage olemasolevad vormi üksikasjad, saidi kommunaalteenused ja vajalikud allavoolu seadmed. Leppige kokku katse- ja kontrollikriteeriumides, et pakkumine kirjeldaks tootmistulemust, mida mõlemad pooled saavad hinnata.
Masinaviited viitavad Kinggle'i avaldatud tootelehtedele. Numbrilises tootmise näites kasutatakse esitatud eeldusi ja see ei ole masina mõõdetud tulemus. Konkreetse tellimuse jaoks kasutage kokkulepitud tehnilist kirjeldust, tööriistajooniseid ja vastuvõtuprotokolle.