Valige automaatne puhumisvormimismasin toote järgi, mida see peab tarnima, ja pärast vormimist kaasatud toiminguid – mitte pakkumisel oleva sõna "automaatne" järgi. Ekstrusioonpuhumisvormimiseks määrake vaik, tööriistad, väljavõtt, korrastamine, kontroll ja ülekandmine ühe tootmissüsteemina. Soovitame lõplikus tühjenduspunktis kinnitada konfiguratsiooni aktsepteeritud konteinerite suhtes, mitte kataloogi kuivtsükli näitajat.
Vormimismasin võib käivitada automaatse tsükli, kui inimesed eemaldavad välklambi, kontrollivad pudeleid või täidavad pappe. See võib olla õige korraldus väikese muutuva tootevaliku jaoks. See on vale korraldus, kui investeerimisjuhtum eeldab, et need töökohad on kadunud. Enne hindade võrdlemist määrake piir.
Viis otsust, mis on olulised enne tellimust
- Enne automatiseerimistasemete võrdlemist sobitage vormimisprotsess detailiga.
- Määratlege kõik ülekande- ja viimistlustoimingud, sealhulgas käsitsi tehtavad tööd.
- Tasakaalustage vormimiskiirus kärpimise, kontrollimise ja pakkimisvõimsusega.
- Testige rikete taastamist ja ümberlülitusi, mitte ainult katkematut tootmist.
- Võrrelge liini kogumaksumust aktsepteeritud konteineri kohta samadel tingimustel.

Mida katab "automaatne" puhumisvormimisel?
"Automaatne" kirjeldab, kuidas toiminguid juhitakse. See ei tuvasta, kuidas plastosa moodustatakse. Automaatne ekstrusioonpuhumisvormimismasin ja PET-pudelipuhumismasin võivad mõlemad käivitada programmeeritud järjestusi, kuid need vajavad erinevat materjali ettevalmistamist, tööriistu ja viimistlust. Täisautomaatset puhumisvormimismasinat otsiv ostja peaks kõigepealt lahendama protsessi küsimuse.
Ekstrusioonpuhumisvormimisel moodustab masin sulatoru, mida nimetatakse parisoniks. Vorm haarab selle toru kinni ja õhk moodustab õõnsa osa. PET venituspuhumisvormimisel kasutatakse eelvormi, mis on venitatud ja täispuhutud. Need erinevad lähtevormid selgitavad, miks PET-toorikute laadimise juhend ei ole HDPE pesuainepudelite komplekti täielik ostujuhend.
| Otsus | Ekstrusioonpuhumisvormimine | PET veniv puhumisvormimine |
|---|---|---|
| Algvorm | Ekstrudeeritud sula parison | PET toorik |
| Ühine ostukontekst | HDPE pudelid, käsitsetavad mahutid ja tööstuslikud õõnsad osad | Läbipaistvad toorikutest valmistatud joogipudelid |
| Automatiseerimise küsimused | Osade vabastamine, välklambi eemaldamine, kärpimine, testimine ja ülekandmine | Toorikute käsitsemine, kuumutamine/venitus-puhumine ja pudeli teisaldamine |
Protsessi viide:Kinggle'i puhumisvormimismasina juhend. Toote geomeetria ja vaigu klass määravad lõpliku protsessi valiku.
Eraldage masin, rakk ja liin
Masina tasemel automaatne tsükkel hõlmab kokkulepitud vormimisjärjestust. Automatiseeritud lahter lisab selle masina ümber määratletud käsitsemise või viimistluse. Tootmisliin ühendab järjestikused toimingud kokkulepitud aktsepteeritud toote piiri kaudu. Pakkimine võib asuda selle piiri sees või jääda eraldiseisvaks tehasetoiminguks.
Need on kasulikud ostuervistused, mitte lubadus, et kõik tarnijad kasutavad sama terminoloogiat. Pange tegelikud toimingud spetsifikatsiooni. “Täisautomaatne” ilma varustusloendita jätab liiga palju ruumi erinevateks tõlgendusteks.
Eelistame laia sildi asemel konkreetset kirjeldust, nagu „automaatne vormimine, orienteeritud väljavõtt, sähvatus ja lekketestiga tühjendus”. See ütleb ostjale, kus valmistoode ilmub ja mis vajab veel tähelepanu. Materjalide täiendamine, proovide võtmine, jääkide käitlemine ja kastide vahetamine vajavad samuti omanikke, isegi kui tavaline vormimisjada kulgeb ilma korduva käsitsi teisaldamiseta.
Samuti ei ole automaatjuhtimine sama mis täiselektriline ajam. Ajami tüüp, jaamade paigutus, peade arv ja automaatika ulatus on eraldi valikud. Vaadake iga tööga võrreldes üle, selle asemel, et käsitleda neid ühe esmaklassilise spetsifikatsioonina.
Alustage osast ja tootmisgraafikust
Pudeli nimimahust ei piisa selle tootmisliini täpsustamiseks. Kitsas ümmargune pudel ja laia käepidemega anum mahutavad sama vedelikumahu, kuid vajavad erinevaid vorme, väljavõtutööriistu ja tugesid. Liin peab käsitlema tegelikku välist kuju, mitte abstraktset 2-liitrist toodet.
Alustage osa joonisest ja tühjendamisel oodatavast valmisseisundist. Salvestage kaela viimistlus, käepideme ava, kere mõõtmed, sihtkaal ja kriitilised kvaliteedinõuded. Kinnitage täpne vaigu klass, värvipakend ja kokkulepitud taaskasutamise või lihvimise seisukord. Need üksikasjad muudavad kavandatud katse kavandatava töö jaoks asjakohaseks.
Tõlgi müügiplaan tootmisnõudeks
Määrake vastuvõetavad konteinerid vahetuse kohta koos vahetuste arvu, partiide suuruse ja muutmissagedusega. Kõrge tunnitasu on vähem kasulik, kui enamik tellimusi vajab lühikest perioodi ja ulatuslikke tööriistade muudatusi. Aeglasem, kuid hõlpsamini muudetav lahter võib selle tootmisseguga paremini sobida. Kumbagi järeldust ei saa teha ainult kataloogi maksimaalse väljundi põhjal.
Loetlege tooteperekond, mitte ainult esimene müügipudel. Tuvastage kõige laiem osa, raskeim osa ja kõige raskemini haaratav või trimmitav osa. Need võivad olla erinevad SKU-d. Seejärel otsustage, millised tooted peavad töötama esialgsel koostamisel ja millised nõuavad tulevasi tööriistu või eraldi seadmeid.
- Külmutage testartikkel:joonise revisjon, vaik, valmis kaal ja nõutavad katsed.
- Määra tarnetingimus:kärbitud, kontrollitud, orienteeritud, loendatud või pakitud.
- Määrake ajakava:head konteinerid vahetuses, tööajad ja planeeritud SKU muudatused.
- Kontrollige tööriistade perekonda:vormid, pea samm, haardeseadmed, trimmimispesad ja katsetihendid.
- Kinnitage lahtri ümbrik:kommunaalteenused, valve, juurdepääs teenustele ja tootevoog.
Jaamade arv, stantside väljalaskeavad ja õõnsused vajavad eraldi ülevaatamist. Kaks jaama ei tähenda kahte müügikohta. Mitme peaga puhumisvormimismasin ei muuda iga pudeli kuju väljalaskeavade vahekaugusega ühilduvaks. Mitmekihiline pea kirjeldab seina ehitust, mitte valmis konteinerite arvu sündmuse kohta.
Kinggle'i omamitmepealine versus mitme õõnsusega juhikselgitab neid konfiguratsioonierinevusi. Kasutage seda ülevaadet enne automatiseerimispaigutuse parandamist. Kui õõnsuse paigutus on paika pandud, peavad väljavõtu- ja viimistlemisseadmed säilitama iga positsiooni ülekandmise ja kvaliteedikontrolli kaudu.
Seetõttu sisaldab kõige kasulikum päring joonist, materjali spetsifikatsiooni, tootmisgraafikut ja kvaliteedimääratlust. HDPE-pudelite tootmisliini puhul ei saa ilma nende sisenditeta automaatse plastpudelite valmistamise masina taotlus määrata õiget liini ulatust.
Kontrollige masinasüsteeme, mis määravad toote kvaliteedi
Allavoolu automaatika ei suuda parandada ebastabiilset koorekihti, sobimatut näpunäidet või osa, mis jätab vormi käsitsemiseks liiga pehmeks. Vormimisprotsess peab tootma korratava toote, enne kui ülekandesüsteem suudab anda korratavaid tulemusi. Vastasel juhul saab robotist täpne viis ebaühtlaste osade liigutamiseks.
Puhumisvormimismasina oluliste osade hulka kuuluvad ekstruuder, stantsipea, kinnitusüksus, puhumissüsteem, jahutusahelad ja juhtseadised. Selle asemel, et valida ainult komponentide nimede järgi, vaadake üle nende panus kinnitatud osasse. Näiteks tunnustatud PLC kaubamärk ei loo kaasasolevaid retseptifunktsioone ega allavoolu sidet.
| Süsteem | Mida üle vaadata | Nõuda tõendeid |
|---|---|---|
| Ekstrusioon ja stantsipea | Vaigu sobivus, parisoni kogunõudlus ja väljalaskeava tasakaal | Tootmisnäidised ja tuvastatud materiaalsed tingimused |
| Parisoni kontroll | Seinajaotus osa kriitilistes kohtades | Asukohaspetsiifilised mõõtmised ja salvestatud retsept |
| Vorm ja kinnitus | Tööriistade sobivus, kokkusurumine ja vabastamine | Heakskiidetud joonised ja vormitud detailide kontroll |
| Jahutus ja käsitsemine | Osa jäikus kavandatud vabastus- ja haardepunktides | Proovige üleandmine tegeliku osaga |
| Juhtnupud | Järjestus, häired, retsepti ulatus ja allavoolu signaalid | Funktsioonide tutvustus ja liideste loend |
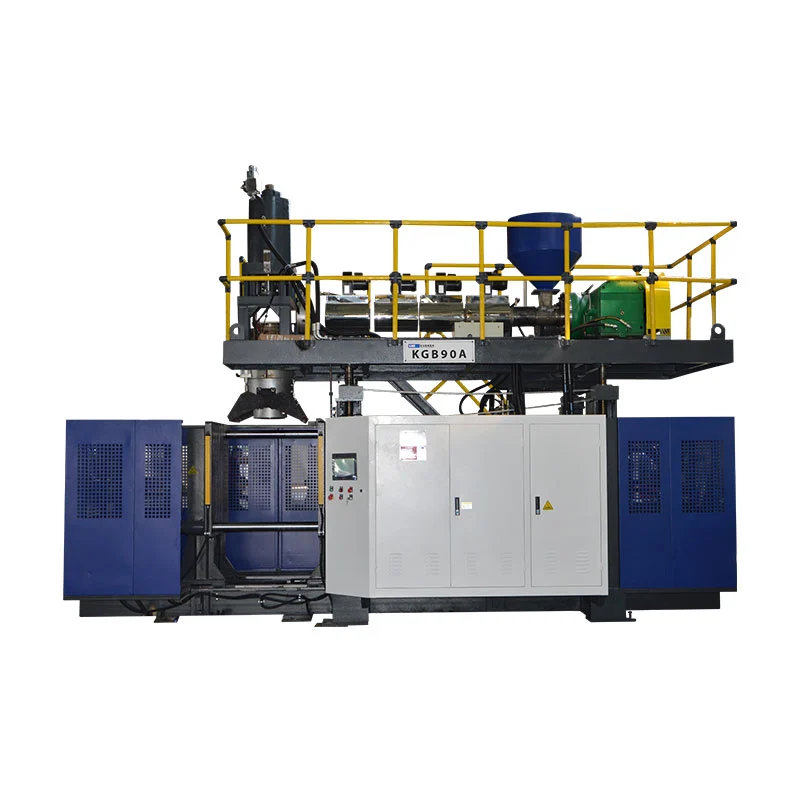
Konkreetne viide: Kinggle'i 2-liitrine ühe jaamaga masin
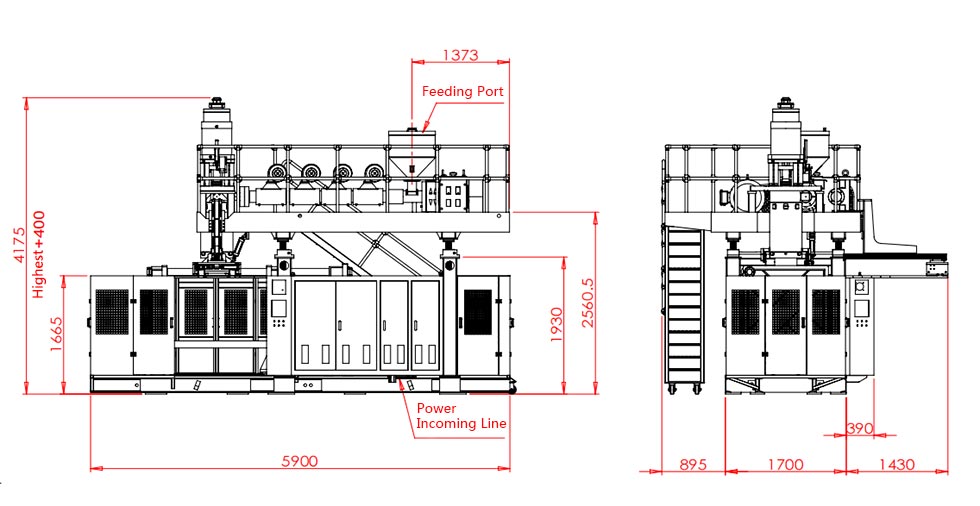
TheKGB2L tootelehtloetleb konteineri maksimaalne maht 2 L, 50 mm kruvi, 30 kg/h HDPE sulatusvõimsus ja maksimaalne vormi suurus 360 × 380 mm. See kirjeldab ka kahe-, kolme- ja nelja väljalaskeavaga konfiguratsioone väiksemate pudelite jaoks vahemikus 100 ml–1 l. Need väärtused aitavad kuvada pakutud tööd; need ei asenda tööriistade ülevaadet.
Samal lehel märgitakse 600 PC/HR kui "Väljund (kuivtsükkel)." See ei ole kindlaksmääratud šampoonipudeli, vormi ja viimistlusjoone aktsepteeritud väljund. Tootmisnõue vajab tegelikku materjali, jahutusaega, aktiivseid positsioone ja kontrolli seisukorda. Käsitlege kuiva tsükli kirjet avaldatud liikumise viitena.
Mitme väljalaskeavaga ettepaneku puhul kontrollige nii kogu ristmassi kui ka õõnsuse sobivust. Valmis pudeli kaal ei sisalda välklambi, mida ekstruuder ka varustab. Rohkem müügikohti võib suurendada nõudlust ekstrusiooni, jahutamise ja viimistluse järele. Töötajate arv üksi ei saa määrata kasutatavat tootmistaset.
Kiidame vormimissüsteemi heaks alles pärast seda, kui kriitiliste osade mõõtmised ja ülekandekäitumine on kokkulepitud tingimustel stabiilsed. Konveieri lisamine enne nende probleemide lahendamist viib probleemi veelgi kaugemale. Seinale jaotamiseks kasutageparisoni programmeerimisjuhendtoote joonise kõrval.
Määrake rida söötmisest aktsepteeritud mahutiteni
Puhumisvormimise automatiseerimise tugevaim spetsifikatsioon järgib toodet läbi iga toimingu. See ütleb, mida iga moodul vastu võtab, mida ta edastab ja kellele kuulub ühendus järgmise mooduliga. See on kasulikum kui pikk robotite, konveierite ja andurite loend ilma kokkulepitud protsessipiirideta.
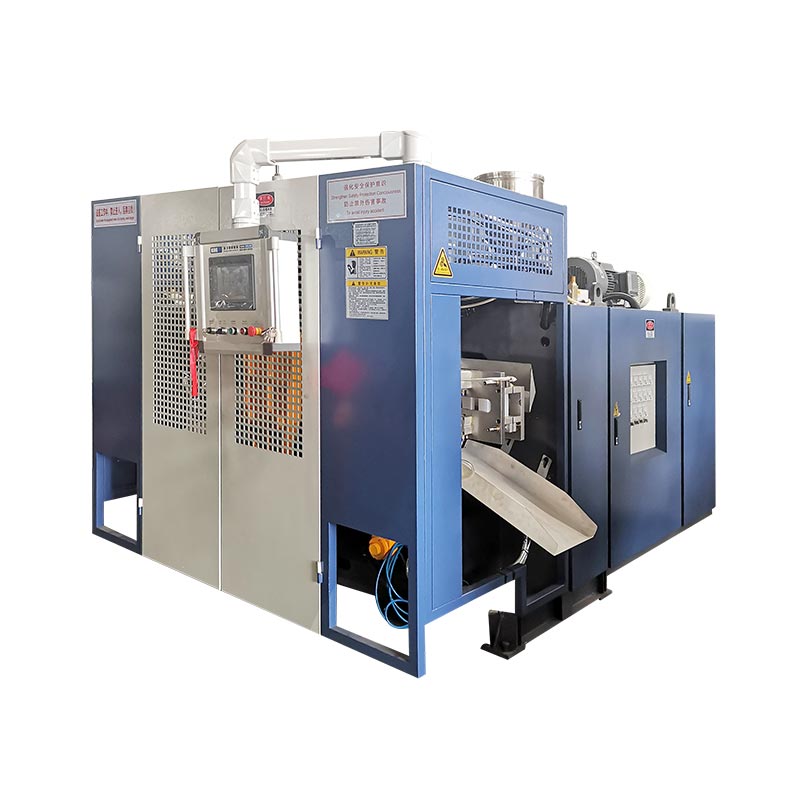
Kinggle avaldasautomatiseerimisvõimalusedhõlmab allavoolu korrastamist, kontrollimist ja pakkimist. Pudeliprojekti puhul tõlkige see võimalus määratletud ulatusse. Automaatne deflashing, kaela kärpimine, lekke testimine ja pakkimine on erinevad funktsioonid; kedagi ei tohiks vaikselt eeldada teise juuresolekul.
| Operatsioon | Lahendatav küsimus | Vastuvõtmise kontroll |
|---|---|---|
| Söötmine | Kes tagab transportimise, segamise ja materjalitaseme kontrolli? | Heakskiidetud materjal jõuab punkrisse ilma ettenägematu tarnekatkestuseta. |
| Väljaviimine | Kus on osa haaratud ja millises asendis seade lahkub? | Testartiklil ei ole vahelejäänud ülekannet ega vastuvõetamatut märgistust. |
| Deflashing ja trimmimine | Millised välgu- ja viimistlusfunktsioonid eemaldatakse? | Nõutavad servad, kael ja käepideme avad vastavad osa määratlusele. |
| Kontrollimine ja tagasilükkamine | Millised testid on sees ja kuidas ebaõnnestunud osi eraldatakse? | Kokkulepitud väljakutse proovid tuvastatakse ja suunatakse õigesti. |
| Transport ja pakkimine | Mis pudeli seisukord ja paigutus peab jõudma järgmisesse jaama? | Ülekande-, kogumis- ja lõpparvestustööd kokkulepitud määras. |
Andke igale piirile üks nimega integratsiooniomanik. Kui masina tarnija tagab väljavõtu ja teine tarnija lekketesti, peab keegi siiski kinnitama pudeli suuna, ülekandekõrguse, vahekauguse ja kontrolli käepigistuse. Ühilduva välimusega moodulite ostmine ei ole sama, mis integreeritud elemendi ostmine.
Leppige kokku, kuidas "valmis", "osa on olemas", "tsükkel lõppenud" ja rikketingimused on esindatud, kui neid signaale vaja on. Tehke kindlaks, milline kontroller käivitab seiskamise ja milline seade teatab käivitavast veast. Täpne arhitektuur on projektipõhine, kuid vastutus ei saa jääda ebamääraseks.
Kontrollige vanametalli voolu eraldi vastuvõetud toote teest. Eemaldatud välklamp vajab kogumist ja kokkulepitud paigutust. Taaskasutamine sõltub materjali- ja tootenõuetest; automaatne veski ühendus ei luba ühtegi ümberjahvatusprotsenti. Hoidke materjali retsept kontrolli all.
Pudeli lekke testimiseks määrake katsemeetod, kinnitus, tihendusseisund ja kokkulepitud prooviproovid. Testijaam peab tegema enamat kui näitama rohelist tulemust. See peab rikked usaldusväärselt eraldama ja loendused registreerima, laskmata tagasilükatud osadel märkamatult hea toote konveierile naasta.
Suunamisjoonis peaks näitama ka juurdepääsu hooldusele ja vormivahetusele. Kasutage Kinggle'iutiliit ja tehase paigutusjuhendvõimsuse, õhu, vee ja ruumi koordineerimiseks kõigi kaasasolevate abiseadmetega.
Üleandmine võib piirata väljundit enne, kui vormimismasin seda teeb
Puhumisvormimise tootmisliin pakub ainult seda, mida sellega ühendatud toimingud suudavad säilitada. Kiireim moodul ei saa lõputult kompenseerida aeglasemat trimmerit, testerit või pakkimisjaama. Puhvrid annavad liinile aega lühikesest katkestusest taastumiseks; need ei eemalda püsivat võimsuse mittevastavust.
Kõigepealt määrake kõik varustushinnad samadele alustele. Kas number tähendab vormimisjuhtumeid, jämedaid osi, testitud osi või aktsepteeritud konteinereid? Kas see hõlmab ainult pidevat sõitmist või sisaldab täiendamist ja tavalisi peatusi? Võrrelge hindu alles siis, kui need määratlused ühtivad.
Töötatud näide selgesõnaliselt eeldatud tootmispõhimõttega
Mõelge pakutavale liinile, mis vabastab pärast vormimist ja korrastamist 480 konteinerit tunnis. Oletame, et selle üheasendiline lekketesti nõuab 8 sekundit täielikuks laadimiseks, testimiseks, otsustamiseks ja mahalaadimiseks. Selle ideaalne võimsus on 3600 ÷ 8 = 450 konteinerit tunnis. Need on planeerimise eeldused, mitte Kinggle'i masina mõõdetud tulemus.
Sissetulev kiirus: 480/h · Ideaalne testimisvõimsus: 450/h · Akumulatsioon: 30/h
Isegi kui tester ei peatu, ületavad sissetulevad osad selle võimsust 30 konteineri võrra tunnis. 15 kasutatava positsiooniga puhver täitub 15 ÷ 30 = 0,5 tunni või 30 minutiga. Liini käivitamine tühja konveieriga võib muuta lühikese demonstratsiooni rahuldavaks. Tasakaalustamatus on endiselt olemas.
Nüüd kaaluge testija täielikku peatamist. Eeldatava sissetuleva kiirusega 480/h saabuvad osad 8 minutis. Samad 15 vaba positsiooni annavad vaid 15 ÷ 8 = 1,875 minutit, umbes 113 sekundit, enne kui see puhver on täis. Kogunemiskiirus aeglustumise ja täieliku peatumise ajal on erinev.
Need arvutused on kasulikud ainult siis, kui positsioonid on tõeliselt kasutatavad. Pudel, mis kukub, puudutab kaitset või ei suuda säilitada nõutavat orientatsiooni, ei loo kehtivat puhvri positsiooni. Enne ohutu kogunemispiiri saavutamist vajavad juhtseadised ka kokkulepitud reaktsiooni.
Kontrollige nii geomeetriat kui ka kiirust
Väljavõtmise tööriistad ja konveierid peavad käsitlema detaili selle tegelikus vabastamisseisundis. Tuvastage korratav haarde asukoht. Enne järgmist teisaldamist kontrollige, kas kael, keha või välklamp tagab selle asukoha ja kas kärpimine eemaldab selle. Funktsioon, mis on saadaval esimesel pealevõtmisel, ei pruugi teisel korral olemas olla.
Lahendaksime selle nullpunkti ahela enne masina kiiruse suurendamist. Liin, mis liigub mõistliku kiirusega ja taastub prognoositavalt, on parem tootmisvara kui see, mis vajab korduvat käsitsi ümberpaigutamist. Eelistatud lahendus võib olla muudetud tööriistad, erinev ülekandejada või täiendav allavoolu võimsus – mitte kiirem vormimistsükkel.
Lõpuks loendage pärast kokkulepitud ülevaatuspunkti vastuvõetud konteinerid. Säilitage diagnoosimiseks ülesvoolu brutoloendid, kuid ärge kasutage neid tarneväljundi arvuna. Kinggle'i omatehase vastuvõtujuhendselgitab, miks toote identiteet, loenduspiirid ja vaatlusaeg kuuluvad samasse kirjesse.
Tõestage, et liin suudab taastuda ja tooteid muuta
Sujuv automaatkäik tõestab ainult ühte tööolekut. Tootmine hõlmab ka täiendamist, ebaõnnestunud ülekandeid, tagasilükatud osi, blokeeritud konveierid ja toote muudatusi. Need sündmused väärivad kohta vastuvõtuplaanis, sest vastus määrab, kas rakk naaseb kontrollitud tootmise juurde.
Tehase poolelt seaksime rikete taastamise lihvitud demonstratsioonist ettepoole. Kui pudel jääb pikapi vahele, ei ole järgmine küsimus selles, kui kiiresti keegi selle tagasi saab panna. Küsimused on selles, mis tuvastas möödalaskmise, milline liikumine peatus ja kuidas rakk enne taaskäivitamist teadaolevat olekut kinnitab. Korduv käe korrigeerimine on sümptom, mida tuleb uurida, mitte tavaline automaatne töö.
Kui õhukeseseinaline pudel pärast vabastamist otsa vajub, kontrollime enne mitme protsessi seadistuse muutmist haarde ja toe seisukorda. Vaadake üle osa jäikus ülekande ajal, kinnituspunktid ja liikumisjärjestus. Seejärel proovige üht kontrollitud parandust ja kontrollige osa uuesti. Suurem haardesurve võib esimese parandamise asemel tekitada teistsuguse defekti.
Sama distsipliin kehtib ka siis, kui lekketõrjujad suurenevad. Säilitage mõjutatud proovid ning määrake asukoht ja aeg. Kontrollige katsetihendi ja kinnituse seisukorda koos vormitud kaelaga ja pigistamisega. Lekkekatseühendus ja lekkiv konteiner nõuavad erinevaid parandusi. Vormiretsepti muutmine neid põhjuseid eraldamata võib aega raisata ja viga varjata.
Määratlege taastumine enne tõrke ilmnemist
- Registreerige algtõrge, mõjutatud moodul ja toote asukoht.
- Viige kamber heakskiidetud juhtimis- ja ohutusprojektiga määratud olekusse.
- Laske volitatud personalil viga ettenähtud isolatsiooni- ja juurdepääsuprotseduuri järgi lahendada.
- Enne taaskäivitamist ühildage osad ülekande-, kontrolli- ja tagasilükkamisasendites.
- Jätkake kokkulepitud taastamisjärjestust ja seejärel kontrollige vajalikke tootekontrolle.
Need on planeerimise sammud, mitte luba siseneda valvega seadmetesse või blokeeringust mööda minna. Integreeritud rakk vajab riskianalüüsi, mis hõlmab moodulite koostoimeid ja ettenähtavaid sekkumisi.ISO 12100:2010sätestab masinaga seotud riskide hindamise ja riskide vähendamise üldpõhimõtted; projektis tuleb kindlaks määrata ka kohaldatavad masinaspetsiifilised ja sihtkoha nõuded.
Salvestatud retsept ei pruugi olla täielik üleminek
Retsept võib meelde tuletada temperatuure ja vormimisliigutusi, samal ajal kui korjaja, trimmipesa ja tester jäävad käsitsi reguleerituks. Küsige, millised positsioonid on salvestatud, millised on mootoriga ja mis nõuavad füüsilist tööriistavahetust. Techne'sprotsesside automatiseerimise dokumentatsioonpakub tööstusharu näidet vorminguga seotud seadistustest valija, vilkumise ja lekkekontrolli positsioonide jaoks. See illustreerib täpsustamise ulatust; see ei kehtesta neid funktsioone igal masinal.
Määratlege kokkulepitud meetodil üleminekuaeg ühe vormingu lõplikult aktsepteeritud osalt järgmise esimesele aktsepteeritud osale. Eraldi registreerige tööriistatööd, reguleerimised, materjali üleminek ja kvaliteedi vabastamine. See paljastab, mida kiirem retsepti tagasikutsumine tegelikult säästab ja mis jääb mehaaniliseks või protsessiliseks ülesandeks.
Võrrelge vastuvõetud konteineri maksumust, mitte automatiseerimissilte
Poolautomaatse ja täisautomaatse puhumisvormimismasina võrdlus peaks algama sama toote ja tootmisgraafikuga. Vastasel juhul võib odavam pakkumine lihtsalt välistada käitlemise, testimise või pakkimise, mida teine pakkumine sisaldab. Enne seadmete kogusummade võrdlemist võrrelge võrdseid tarnepiire.
Automatiseerimine on kõige paremini kaitstud, kui see eemaldab määratletud korduva piirangu. See võib olla välklambi käsitsi eemaldamine, ebajärjekindel edastamine, keeruline kontrolli üleandmine või pakkimine, mis ei suuda sammu pidada. Automaatika lisaostmine ilma piirangut tuvastamata võib lisada hooldus- ja ümberlülitustöid ilma aktsepteeritud väljundit parandamata.
Hoidke kulupiir sama lai kui väljundi piir
Maksumus vastuvõetud konteineri kohta = kogumaksumus kokkulepitud tootmispiiris ÷ selles piiris tarnitud aktsepteeritud konteinerid
Lugeja peaks sisaldama võrdluse jaoks olulisi kulusid: materjal, tööjõud, kommunaalkulud, tööriistad, hooldus ja valitud kapital või üldkulud. Kasutage mõlema variandi puhul sama arvestusmeetodit. Allavoolu robot ei ole tasuta, kuna selle maksumus jääb vormimismasina hinnapakkumisest väljapoole.
Loetlege korduvad inimese ülesanded. Keegi võib siiski täiendada materjali, teisaldada jääke, võtta osadest proove, asendada kaste, hooldada tööriistu ja reageerida häiretele. Hinnake töökoormust tavalise vahetuse jooksul, mitte ainult automaatse jada töötamise ajal. Otsustage, kas operaator saab ilma viivitatud kontrollide või taastamiseta turvaliselt teenindada rohkem kui ühte rakku.
Kasutage vaatlusperioodi elektrienergiat kWh ja sama perioodi aktsepteeritud mahuteid. Võimsus kW-des on erinev suurus. Kaasake kokkulepitud abiseadmed kogu liini võrdlemisel, eriti kui kompressor, jahuti või veski ettepanekute vahel vahetatakse. Thekommunaalteenuste nõuete juhendselgitab, miks ühendatud võimsus ja töövajadus peaksid samuti jääma lahusesse.
Vormingu sagedase muutmise korral uurige iga SKU jaoks vajalikke kinnitusi ja varutööriistu. Madalamat alghinda saab kompenseerida raskete üleminekute või lisavormingu osadega. Vastupidiselt võib keerukas ülekandesüsteem olla praktilise käsitsi viimistletava väikese koguse toote jaoks ebavajalik.
Soovitame reastada ettepanekud eemaldatud tootmispiirangu, vastuvõetud väljundi, mida nad saavad kontrollida, ja korduva töö järgi, mille nad maha jätavad. Automatiseeritud rakk teenib oma koha, kui need eelised sobivad tehase tegeliku ajakavaga. "Mehitamata" ei ole piisav rahaline argument.
Küsige pigem tundlikke juhtumeid kui universaalset tasuvusnõuet. Võrrelge eeldatavat nõudlust, madalamat kasutust ja sagedasemaid muudatusi, kasutades ostja enda kulusid. See muudab investeerimisotsuse kasulikuks isegi siis, kui müügimahud või tootevalik muutuvad.
Kinnitage konfiguratsioon enne tellimuse esitamist
Muutke valitud kontseptsioon enne ostutellimust kokkulepitud seadmete loendiks, lahtri paigutuseks ja vastuvõtuprotokolliks. Kõige kallim ebaselgus pole sageli puuduv andur. See on piir, mille kohta iga osapool arvas, et see kuulub kellelegi teisele.
Kompaktse pudeliprojekti jaoks on2 L ühe jaama platvormpakub konkreetset lähtepunkti. Selle avaldatud vormiümbrik ja väiksemate pudelite mitme väljalaskeava valikud võimaldavad esialgset sobivuse ülevaatamist. Tegelik joonis, vaik, pea paigutus ja allavoolu ulatus määravad kavandatava ehituse. Ärge valige seda konfiguratsiooni ainult helitugevuse järgi.
Proovige vastata ostuküsimustele
Katse peaks kasutama kokkulepitud tootemääratlust ja sisaldama toiminguid, mis toetavad noteeritud väljundit. Kui lekketestimine või kärpimine on osa tarnepiirist, demonstreerige seda lahtriga, mitte ei näita sõltumatut eraldiseisvat tsüklit. Säilitage proovi identsus, kus mitu asendit võivad varjata nõrka väljalaskeava või õõnsust.
Vastuvõtukirje peaks ühendama iga nõude meetodi, piirangu ja vaadeldava tulemusega. Sõna nagu "läbitud" ilma põhitingimuseta ei saa suunata ostja tehases kasutuselevõttu. TheKinggle FAT juhendannab neile tõenditele täielikuma raamistiku.
- Loo identiteet:masin, tööriistad, juhtimisversioon ja kaasasolevad moodulid.
- Katsetingimused:toode, vaik, aktiivsed positsioonid ja kasulikud tingimused.
- Kvaliteet:kriitilised mõõtmised, funktsionaalsed testid ja tagasilükkamise põhjused.
- Liini jõudlus:aktsepteeritud loendus, vaatlusperiood, peatused ja sekkumised.
- Taastamine:kokkulepitud rikkestsenaariumid ja demonstreeritud taaskäivitusjärjestus.
- Üleandmine:joonised, juhendid, tööriistade teave, varukoopiad ja avatud üksused.
Eraldi tehase aktsepteerimine kohapealsest vastuvõtmisest, kui tehase teenuseid või kolmanda osapoole seadmeid ei saa enne saatmist reprodutseerida. Tehke need ülejäänud kontrollid eelnevalt kindlaks ja määrake vastutus. Tehase katse ei tohiks vaikselt väita, et kontrollitakse tingimusi, mida see ei sisaldanud.
Koolitus peab hõlmama tavapärast tööd ja automatiseerimisest maha jäänud töökohti. Operaatorid peavad ära tundma ebaõnnestunud ülekande, tõlgendama algatavat häiret ja järgima kinnitatud taastamismeetodit. Hooldus vajab elemendi toetamiseks vajalikke jooniseid, kulumisosade teavet ja juurdepääsu.
Arutage Kinggle'iga automaatse ekstrusiooniga puhumisvormimise konfiguratsiooni.Saatke konteineri joonis, vaigu klass, valmis kaal, nõutavad testid, tootmisgraafik ja kavandatud järgnevad toimingudprojekti päringu leht.
Kontakt:sales@kinggle.com · +86-574-87103665. Määratletud toote- ja liinipiir muudavad konfiguratsiooniülevaatuse kasulikumaks kui ainult masina hinna küsimine.
Korduma kippuvad küsimused
Kas automaatne puhumisvormimismasin on sama mis terve tootmisliin?
Ei. Automaatmasin võib juhtida vormimisliigutusi, samal ajal kui toote eemaldamine, korrastamine, kontrollimine või pakkimine jäävad eraldi. Täielik tootmisliin määrab nende toimingute vahelise ülekande, kontrolli ja kvaliteedipiiri. Küsige seadmete loendit ja paigutust, mis tuvastavad iga kaasatud mooduli, käsitsi ülesande ja välistatud teenuse. Ostu spetsifikatsioon, mitte sõna automaatne, määrab, mis saabub.
Kas täisautomaatne puhumisvormimismasin vajab ikka operaatoreid?
Jah. Materjalide täiendamine, kvaliteediproovide võtmine, tööriistade muutmine, hooldus ja rikete taastamine vajavad siiski määratud vastutust. Automatiseerimine võib eemaldada korduva käsitsemise ilma iga tootmisülesannet eemaldamata. Planeerige personali kogumine kogu vahetuse ja tegeliku teenuse paigutuse, sealhulgas pakkimise ja vanametalli käitlemise ümber. Ärge tuletage tööjõuhinnangut lühikese demonstratsiooni põhjal, kus abipersonal jääb kaamerast väljapoole.
Kas automaatne kustutamine, pudeli lekke testimine ja pakkimine on standardvarustuses?
Ärge arvake, et nad on. Hinnapakkumine peaks määratlema iga toimingu, tarnitud seadmed, tootespetsiifilised tööriistad, katsemeetodi ja tagasilükkamise tee. Väljavõtuseade ei ole lekketestija ja automaatne konveier ei ole automaatne pakkimissüsteem. Küsige iga tsiteeritud mooduli puhul, millise lõpetamata tingimuse see saab ja millise aktsepteeritud tingimuse see edastab.
Kas olemasolevat ekstrusioonpuhumisvormimismasinat saab automatiseerida?
Võimalik, kuid teostatavus sõltub olemasolevast juhtimissüsteemist, valvest, vabast ruumist, vormi avamisest, toote vabastamise ja teisaldamise korraldusest. Osa peab sobima ka kavandatavate haarde-, trimmi- ja kontrolliseadmetega. Enne roboti või konveieri eraldi ostmist vaadake üle kogu lahter. Moderniseerimine peaks hõlmama määratletud integreerimisvastutust, ajakohastatud riskihinnangut ja kokkulepitud tootmiskatset.
Kuidas peaksid ostjad kontrollima automaatse liini väljundit?
Loendage vastuvõetud konteinerid kokkulepitud lõplikus tühjenduspunktis kindlaksmääratud vaatlusperioodi jooksul. Tuvastage vaik, toode, vorm, aktiivsed positsioonid, utiliidid ja kaasatud allavoolu toimingud. Salvestage tagasilükkamised, peatused ja käsitsi sekkumised. Esitage vormimise kogutoodang eraldi aktsepteeritud liiniväljundist. Kataloogi kuivatustsükli väärtus ei asenda seda tootmiskatset.