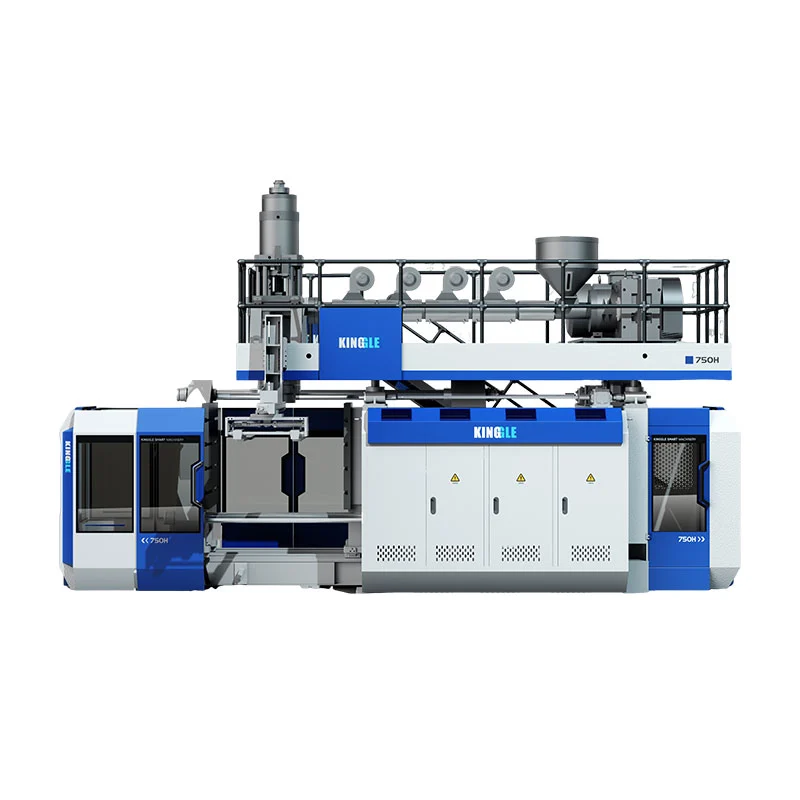
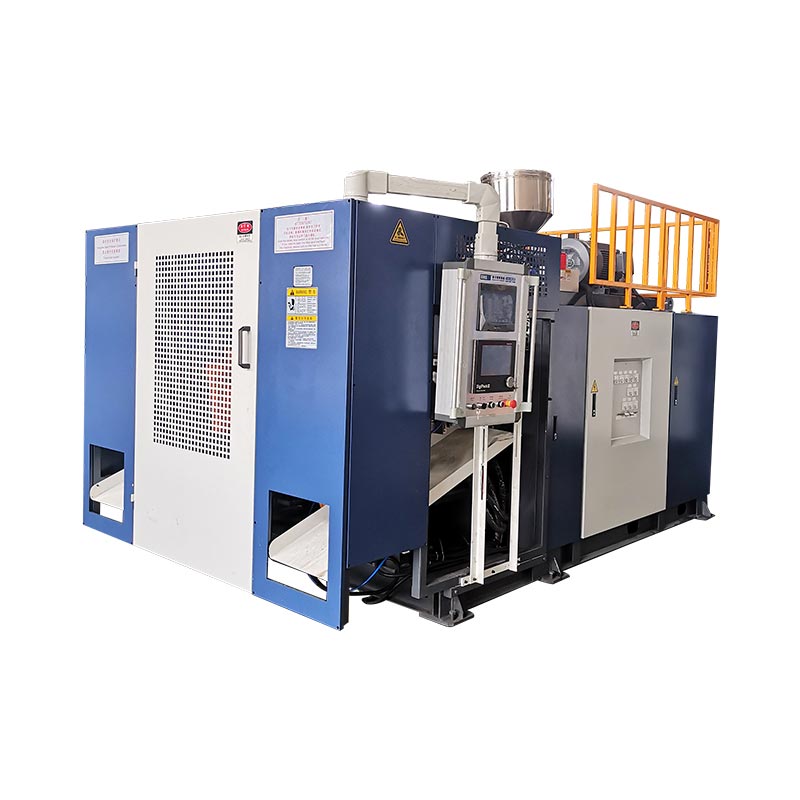
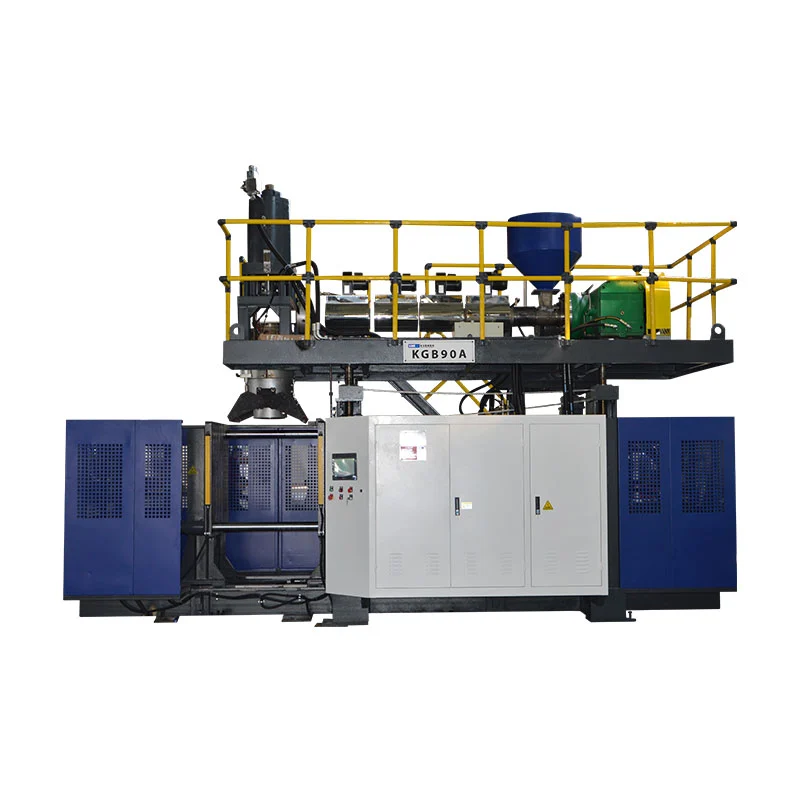
KGB100B sobib suurte õõnsate toodete jaoks ainult siis, kui osa, vorm, pind ja tehas vastavad avaldatud piiridele. Kinggle loetleb maksimaalse mahuga 120 l, vormi maksimaalse suurusega 920 x 1200 mm, 12 (20) l aku ja 9 (15) kg PE akumulaatori kaalu. Need arvud alustavad inseneriülevaatust, kuid toote joonis ja katseplaan peavad otsustama lõpliku valiku.
Ostja, kes otsib 120-liitrist puhumisvormimismasinat, peab tavaliselt silmas reaalset osa. See võib olla kemikaalitrummel, liiklustõke, ujuk, paak, mänguasi või suur tehniline komponent. Mahumärgis on kasulik, kuid see ei kirjelda raskemaid kohti, hallituse liikumist, seina jaotust ega jahutusvajadust.
Selles juhendis loetakse KGB100B tootmissüsteemiks. See selgitab, mida iga avaldatud number võib teile öelda ja mida mitte. Samuti näitab see, mida RFQ-ga saata, et arutelu saaks liikuda masina üldisest nimest testitavale lahendusele.

Kuus küsimust kiireks toote sobivuse kontrollimiseks
- Kas kogu vorm sobib plaadi, vormiümbrise ja paksuse vahemikuga?
- Kas jahutatud osa võib vormist väljuda läbi vaba avause?
- Kas aku kogumass on valitud akumulaatori konfiguratsioonis?
- Kas ekstruuder suudab sihttsükli jaoks piisavalt materjali taastada?
- Kas kinnitusjõud võib sisaldada kokkulepitud prognoositavat pindala ja puhumisrõhku?
- Kas jaam suudab pakkuda stabiilset voolu, jahutusvett ja suruõhku?
Spetsifikatsiooni piir:selle juhendi arvud pärinevad voolustKinggle KGB100B tooteleht. Neid kontrolliti 15. septembril 2026. Käsitlege neid kui avaldatud sõeluuringute viiteid. Kinnitatud hinnapakkumine, paigutus, masinajoonis ja tehniline leping peavad määratlema tellitava masina.
120L etikett on lähtepunkt, mitte toote heakskiit
Kinggle avaldab KGB100B maksimaalse mahutavusena 120 L. See annab ostjatele kiire vahemiku markeri. See ei ütle, et kõik alla 120 liitrised osad masinal jooksevad. Kompaktsel trumlil ja pikal liiklustõkkepuul võivad olla väga erinevad vormilaiused, väljaulatuvad alad, parsooni pikkused ja eemaldamise teed.
Nominaalne maht võib varjata ka materjali nõudlust. Suur õhukese seinaga ujuk võib sisaldada rohkem õhku, kuid vähem vaiku kui väiksem tehniline osa, millel on paksud ribid, käepidemed ja pigistusalad. Masin peab moodustama täieliku kuuma pargi, sealhulgas materjali, mis hiljem muutub välguks või trimmiks. Ainuüksi valmistoote kaal alahindab seega ampsu, mille pea peab andma.
Geomeetria muudab taas otsust. Sügavad tõmbealad võivad parsooni tugevalt venitada. Laiad paneelid võivad vajada rohkem kinnitusjõudu. Pikad osad võivad olla piiratud vormi ja vormi vahemaa või väljavõturuumiga, enne kui konteineri maht muutub oluliseks. Kaela sisetükid, sisekeermed ja põhja puhumine võivad tsiklile rohkem liikumist lisada.
Kasutage valiknimekirja koostamiseks 120L kirjeldust. Seejärel võrrelge pärisosa ja vormi masinaga. See on põhjus, miks Kinggle omamüügiprotsessküsib enne mudelisoovitust tootefotosid, jooniseid, kaalu, suurust, materjali, paksust ja väljundnõudeid.
See järjestus hoiab mahumärgise õiges rollis: esmalt kiire sõelumine, teiseks tehniline kinnitus.
Muutke KGB100B spetsifikatsioon ostja küsimusteks
Spetsifikatsioonitabel on kõige kasulikum siis, kui iga number viib kontrollini. KGB100B leht hõlmab masina suurust, klammerdumist, ekstrusiooni, akupead ja kasulikke viiteid. Mõned väärtused on selged piirid. Teised kirjeldavad avaldatud konfiguratsiooni või tühja masina seisundit.
Leheküljel on akumulaator 12(20) L ja PE aku kaal 9(15) kg. Näib, et sulud näitavad loetletud alternatiive, kuid leht ei määratle valikureeglit. Seetõttu tuleks pakkumises nimetada üks peade paigutus ja selle materiaalne ulatus. Ärge kombineerige suuremat arvu standardse masinaeeldusega, kui Kinggle seda projekti jaoks ei kinnita.
| Avaldatud väli | KGB100B viide | Küsimus, mida see peaks käivitama |
|---|---|---|
| Maksimaalne konteineri maht | 120 L | Kas toote tegelik geomeetria ja kogupind sobivad, mitte ainult selle nimimaht? |
| Väljund | 320 tk/h, kuivtsükkel | Millist väljundit suudab masin tootmisvormi, vaigu, jahutuse ja kvaliteedireeglite järgi hoida? |
| Masina suurus | 5,9 x 3,8 x 4,6 m | Kas juurdepääsu, platvormide, voolikute, käsitsemise ja hoolduse jaoks on piisavalt ruumi? |
| Masina kaal | 18 t | Milline vundamendi ja taglase plaan järgib lõplikku üldkorraldusjoonist? |
| Kinnitusjõud | 440 kN | Kas see on piisav toote projitseeritud ala jaoks kokkulepitud protsessirõhul? |
| Plaatide ja vormide viited | 1200 x 1200 mm plaat; Maksimaalne vorm 920 x 1200 mm | Kas vormi korpus, kinnitusmuster, teenused ja ühendused sobivad kokku? |
| Avamine ja liikumine | 500 kuni 1400 mm ava; 600 mm liikuv käik | Kas osa saab vabastada ja väljuda ilma kokkupõrke või kuumade pindade kahjustamiseta? |
| Vormi paksus | 510 kuni 600 mm | Kas paigaldatud paksus sisaldab tugiplaate, adaptereid ja vajalikke tööriistu? |
| Ekstruuder | 100 mm kruvi; 24 L/D; 55 kW mootor | Kas valitud kruvi ja protsessi aken sobib märgitud vaiguga? |
| Avaldatud HDPE sulamisvõimsus | 160 kuni 200 kg/h | Kas materjali kogunõudlus on tegeliku koostise jaoks alla tõestatud stabiilse väljundi? |
| Aku pea | 12(20) L; 9(15) kg PE viide | Millist varianti tsiteeritakse ja kas see katab parisoni kogumassi kasutatava protsessimarginaaliga? |
| Tihvti läbimõõt | Maksimaalselt 450 mm | Millist stantsi ja tööriistapaketti on vaja pargi läbimõõdu ja toote paigutuse jaoks? |
| Jahutusvee viide | 0,3 MPa; 120 l/min | Millise sisselasketemperatuuri, vee kvaliteedi ja vooluringi ulatuse puhul see kehtib? |
| Avaldatud keskmine energialiin | 52 kuni 60 kW | Millist tootega seotud kWh/kg ja kWh aktsepteeritud osa kohta mõõdetakse stabiilse katse ajal? |
Tootelehel avaldatakse ka puhumisrõhk 0,8 MPa ja õhuvoolu näitaja 1,8, kuid selle nähtav ühik on renderdatud kui M2/MIN. See seade vajab parandamist või kinnitamist, enne kui see siseneb rajatise spetsifikatsiooni. Vastutustundlik RFQ peaks ühikut vaikselt vahetamise asemel märkima ebakindluse.
Lugege seotud ridu koos. Vormi suurus sõltub avausest ja paksusest. Akumulaatori mass kuulub valitud vaigu ja brutohaava juurde. Sulamisvõime on seotud taastumisajaga ja stabiilse sulamiskvaliteediga. Masina mõõtmed kuuluvad hooldusjuurdepääsu ja abiseadmete juurde. See ühendatud lugemine takistab ühel soodsal numbril erinevat projektipiirangut peitmast.
Kontrollige vormi ümbrist ja osa eemaldamise teed
Avaldatud maksimaalne vormi suurus on 920 x 1200 mm. Plaat on 1200 x 1200 mm ja vormi paksuse vahemik on 510–600 mm. Need väärtused kirjeldavad seotud mõõtmeid, kuid need ei ole omavahel asendatavad. Vorm võib sobida märgitud esikülje mõõtmetega ja olla endiselt vastuolus ühendusvarraste, torude, kinnitusavade või liikuvate seadmetega.
Alustage koostejoonisega, mitte toote eskiisiga. Näidake mõlemat vormipooli, tugiplaate, veekollektoreid, puhumistihvte, kaela- või põhjatööriistu, hüdroseadmeid, andureid ja elektrikarpe. Tuvastage keskjoon ja kinnitusmuster. Märgistage kõik esemed, mis liiguvad avamise ajal vormi korpusest välja.
Järgmisena simuleerige eemaldamist. KGB100B lehel avaldatakse 500–1400 mm plaadi avamise viide ja 600 mm plaadi liigutamise käik. Valmis detail vajab vaba ruumi vabastamiseks, vajadusel pööramiseks ja masinast lahkumiseks. Välk, sabad, käepidemed ja kuumad painduvad seinad võivad tegelikku eemaldamisümbrist suurendada.
Osade jäikus on samuti oluline. Suur õõnesosa võib deformeeruda, kui robot haarab sellest kinni enne, kui sein on valmis. Lihtne tilk võib kahjustada kaela või jätta soojale paneelile jälje. Jahutusaeg vormi sees ja tugi pärast väljaviskamist kuuluvad paigutuse ülevaatesse.
Tehase vaade:hoidke vormi joonist masina üldise paigutuse kõrval. Lisage kraana konkstee, vormikäru marsruut, teeninduspoolne vahemaa ja operaatori ohutu juurdepääs. Masina avaldatud mõõtmed 5,9 x 3,8 x 4,6 m ei ole täielik lahtri jalajälg.
Korralik ülevaade sisaldab ka vormi kaalu ja tõstepunkte, kuigi avalikul tootelehel ei avaldata hallituse kaalupiirangut. Paluge Kingglil kinnitada täpse konfiguratsiooni jaoks lubatud vormi kaal ja soovitatav käsitsemisviis. Theekstrusioonpuhumisvormimisvormi disaini juhendpakub täielikumat kontrollnimekirja jahutamiseks, näpistamiseks ja õhutamiseks.
Mõõtke akumulaatori suurus parisoni brutomassist
Akupea salvestab sulamist ja lükkab nõudmisel välja suure parisoni. Asjakohane materjalikogus on peast väljuv täislask. See sisaldab müüdavat osa, ülemist ja alumist välklampi, käepidet või kaelajääke ja mis tahes muud valitud tööriistaga loodud materjali.
Lõikamise brutomass = valmis detaili mass + välgu- ja trimmimass + kontrollitud töötlemisvaru
Toetus ei ole universaalne protsent. See peaks tulenema heakskiidetud osast, vormi kontseptsioonist, materjali käitumisest ja katsetulemustest.
Kinggle avaldab KGB100B PE akumulaatori kaalu võrdlusalusena 9 (15) kg. See ei ole lubadus, et valmistoode võib kaaluda 9 või 15 kg. Samuti ei saa seda automaatselt üle kanda PP-le, ABS-ile ega täidetud koostisele. Vaigu tihedus, sulamistugevus, temperatuur ja pea seisund mõjutavad kasutatavat protsessi akent.
Sama hoolt vajab 12(20) L aku mahutavusega liin. Liitrite maht kirjeldab süsteemi sees olevat mahtu, samas kui tootejoonist ja materjaliplaani juhitakse tavaliselt massi järgi. Küsige, milline peavariant on kaasas, milline vaik toetab avaldatud massi ja kui palju materjali kokkulepitud tööpunktis pähe jääb.
Ära jookse vaikimisi teoreetilise piirini. Projekt vajab piisavat juhtimisulatust, et korrigeerida seina jaotust ja võtete vahelisi erinevusi. Kui kogu ruum võtab enda alla peaaegu kogu saadaoleva võimsuse, võib hilisem materjalimuutus või lokaalne paksuse korrigeerimine selle ruumi eemaldada. Katse peaks näitama stabiilset haavimassi, korratavat parisoni pikkust ja valitud pea jaoks vastuvõetavat pehmendust.
Mitmeosalise vormi puhul loendage iga tsükli jooksul vabanenud parisn. Täielik kaader peab katma iga aktiivse väljalaskeava ja selle trimmi. Peade arv ja õõnsuste arv võivad matemaatikat muuta, seega märkige need pakkumises eraldi. Thepea ja õõnsuse juhtselgitab seda vahet.
Sobitage ekstruuder materjali nõudluse ja taastumisajaga
KGB100B lehel on loetletud 100 mm kruvi, 24 L/D suhe, 55 kW ekstruuderi mootor ja neli küttetsooni. See avaldab HDPE sulamisvõimsuse vahemikus 160 kuni 200 kg/h. See vahemik on materjali ulatusega viide. Seda ei tohiks käsitleda garanteeritud väljundina iga kvaliteediklassi, põhisegu, lihvimissuhte või temperatuuriakna puhul.
Teisendage tootmise eesmärk brutotunninõudluseks. Kasutage parisoni brutomassi, mitte valmis osamassi. Kaasake kõik aktiivsed positsioonid ja kasutage planeeritud sündmusi tunnis. See annab materjali kiiruse, mida ekstruuder ja pea peavad taluma, kuni masin vastuvõetavaid osi valmistab.
Materjali koguvajadus, kg/h = tahvli kogumass sündmuse kohta, kg x vormimissündmused tunnis x aktiivsed tahlid sündmuse kohta
Võrrelge tulemust tegeliku koostise katsega. Ainuüksi brošüürivalikuga ei saa määrata sulandi kvaliteeti ega taastumismarginaali.
Taastumisaeg peab mahtuma masina tsükli sisse. Kui vorm jääb jahutamiseks suletuks, kasutab ekstruuder seda aega sageli aku laadimiseks. Seetõttu võib lühem jahutustsükkel tõsta nõutavat sulamiskiirust. Kiiremal hallitusliigutamisel on vähe väärtust, kui pea pole järgmiseks võtteks valmis.
Materjali käitlemine võib muutuda varjatud piiranguks. Suured osad kulutavad vaiku kiiresti. Taim vajab usaldusväärset transporti, kuivatamist, kui materjal seda nõuab, segamist ja saastetõrjet. Regrind võib muuta puistetihedust ja söödakäitumist. Kirjalik koostis on kasulikum kui lai silt, näiteks "HDPE pluss uuesti lihvimine".
Paluge katseprotokollil lisada vaigu klass, tarnija, värvipakett, lihvimisprotsent, temperatuuri seadistused, kruvi kiirus ja tegelik brutomass. Kui on plaanis mõni muu materjal, nõudke materjalipõhiseid tõendeid. Kinggle'i omaHDPE ja PP töötlemise juhendselgitab, miks polümeeri etikett üksi ei lahenda masina seadistust.
Ühendage klambrijõud, prognoositav ala ja puhumistingimused
KGB100B lehel avaldatakse 440 kN kinnitusjõud. Suurem arv ei ole automaatselt parem ja mahumärgis ei saa klambrit kinnitada. Vorm näeb eraldusjõudu kogu siserõhule avatud projitseeritud alal. Toote kuju, välkpind, pigistatav disain ja protsessirõhk mõjutavad tegelikku vajadust.
Projekteeritud ala on survestatud õõnsuse siluett vormi eraldamise tasapinnal. Lai lame komponent võib tekitada rohkem eraldavat koormust kui sügavam, kuid kitsam konteiner. Ülevaatamisel tuleks kasutada tegelikku õõnsuse joonist. See peaks sisaldama ka valitud puhumisrõhku ja mis tahes kokkulepitud ohutustegurit.
Avalikul lehel on puhurõhu viitena 0,8 MPa. See ei tähenda, et kõik tooted peaksid töötama samal seadistusel. Protsessi mõjutavad vaigu temperatuur, õhutus, seina paksus, pinna detailid ja jahutusstrateegia. Tehase katses tuleks kasutada dokumenteeritud tootmisakent, mis toodab vastuvõetavaid osi ilma välgukasvu või ebastabiilse hallituse käitumiseta.
Pinch-off disain on osa samast süsteemist. Nõrk tihendus võib tekitada lekke või hapra keevisõmbluse. Liigne materjal võib suurendada välku ja muuta kärpimise raskemaks. Vormi joondamine, klambri liikumine ja parisoni paigutus peavad tööriistu pigem toetama kui kompenseerima.
Paluge vormi tarnijal ja masina tarnijal sama joonis üle vaadata. See hoiab ära ühise tühimiku, kus kumbki pool kiidab heaks ainult oma varustuse. Lõplikus tehnilises kokkuleppes tuleks nimetada kavandatav ala, protsessi rõhk, klambri nõue, vormi paksus, paigaldus- ja ühenduse üksikasjad.
Planeerige tehas kogu vormimiselemendi ümber
KGB100B lehel avaldatakse masina mõõtmed 5,9 x 3,8 x 4,6 m ja kaal 18 t. Need on väärtuslikud lähtekohad paigutuse ja taglase jaoks. Need ei hõlma kõiki platvorme, vaigusüsteeme, jahutit, kompressorit, väljavõtuseadet, konveierit, trimmerit või ohutuspiiret.
Alusta masina kohalt. Kinnitage selge hoone kõrgus, kraana võimsus, pea eemaldamise tee ja juurdepääs kütteseadmetele ja hüdraulikakomponentidele. Seejärel töötage väljapoole. Operaatorid vajavad ruumi kontrollimiseks, kinnijäänud osa eemaldamiseks ja tavapärastesse teeninduspunktidesse jõudmiseks. Materjalide tarnimine ja valmisdetailide käitlemine vajavad marsruute, mis ei ületa ohtlikke tsoone.
Jahutusvesi väärib enamat kui toru suuruse hinnangut. Lehel on kirjas 0,3 MPa ja 120 L/min, kuid tehas vajab ka vajalikku sisselasketemperatuuri, aktsepteeritavat temperatuuritõusu, vee kvaliteeti, filtreerimist ja tagasivoolu seisukorda. Vormiahelad ja õlijahutus võivad vajada eraldi juhtimist. Lõplikul utiliidilehel peaks olema kirjas, mis avaldatud voos sisaldub.
Suruõhk vajab samasugust töötlemist. Veebisaidil on 0,8 MPa rõhu viide, kuid selle nähtav õhuvoolu üksus on ebaühtlane. Taotlege korrigeeritud masina sisselaskeava nõudlust, tippnõudlust, õhukvaliteeti, kastepunkti ja ühenduse suurust. Suurte puhumissündmuste ajal rõhu stabiilsena hoidmiseks võib vaja minna vastuvõtjat.
Tootelehel on "keskmise energiatarbimisena" märgitud 52–60 kW. Kuna kW on võimsusühik, kasutage joonist ainult avaldatud võimsuse viitena. Ärge teisendage seda kWh-deks osa kohta. Tootega seotud energia sõltub vormist, vaigust, tsüklist, abiseadmetest ja aktsepteeritud väljundist.
EUROMAP 46.2määratleb tootega seotud mõõtmise antud ekstrusioonpuhumisvormimismasina, -vormi ja -toote jaoks. See nõuab stabiilset tööd ja toote kvaliteeti, mis vastab kliendi nõudmistele. See on kindel alus vastuvõtutesti läbiviimiseks. Kinggle'i omakommunaalteenuste nõuete juhendvõib aidata struktureerida taime andmelehte.

320 tk/h kuivtsükkel ei ole tootmisväljund
Kinggle märgib KGB100B kuivtsükli väljundina 320 tk/h. Kuivtsükkel mõõdab masina liikumist ilma täielikku tootmisprotsessi tõestamata. See ei hõlma vaigu taastamist, parisoni kukkumist, puhumist, jahutamist, osade eemaldamist, korrastamist ega kvaliteedikontrolli ettenähtud tootmistingimustes.
Suurte osade jahutamine on sageli piiratud. Paksud käepidemed, nurgad ja pigistusalad võivad vajada rohkem aega kui laiad seinaalad. Kiirem avanemisliigutus ei suuda vabastada osa, mis on vormi hoidmiseks veel liiga pehme. Automatiseerimine võib määrata ka tempot, kui robot, trimmer või konveier on vormimismasinast aeglasem.
Kasutage kolme erinevat väljundväärtust. Esiteks salvestage kuivtsükkel ainult liikumise viitena. Teiseks mõõtke tootmiskatse ajal vormitud osade kogust tunnis. Kolmandaks teatage aktsepteeritud osad tunnis pärast kokkulepitud kvaliteedikontrolli ja loendatud peatusi.
Aktsepteeritud väljund = vormitud osad - tagasilükatud osad - loendatud peatumiste ajal kadunud osad
Vahetuste planeerimiseks dokumenteerige mõõtmisperiood ja peatuste kategooriad. Lühike parima tsükli vaatlus ei ole stabiilne tootmismäär.
Vastuvõtuplaanis tuleks nimetada osa, vorm, vaik, värv, lihvimisreegel, operaatori toimingud ja abiseadmed. Samuti peaks see määratlema kvaliteedistandardi. Kaal, mõõtmed, lekkevõime, välgu seisukord, välimus ja seina paksuse asukohad on tavalised kategooriad, kuid projekt peab valima need, mis on olulised.
Kasutage sihttsüklit eelarvena. Jagage see aku tühjenemiseks, vormi liikumiseks, puhumiseks, jahutamiseks, väljalaskeks, avamiseks, väljavõtmiseks ja taastamiseks. See näitab, kas piir tuleneb masinast, vormist, materjalist või järgnevast tööst. Thetsükliaja optimeerimise juhendselgitab, kuidas üht etappi parandada, ilma defekti mujale nihutamata.
Seina programmeerimine peab järgima toodet, mitte kopeeritud kõverat
Suured ekstrusiooniga puhumisvormitud osad venivad ebaühtlaselt. Õla, nurga, käepideme või sügavtõmbe lähedal olev materjal võib liikuda kaugemale kui laial paneelil olev materjal. Ühtlane stantsivahe võib jätta ühe ala liiga õhukeseks, samas kui teine kannab tarbetut raskust.
KGB100B lehel öeldakse, et standardmudel sisaldab MOOG 100 paksuse kontrollerit. Pakkumises tuleb nimetada täpne paigaldatud kontroller, profiili eraldusvõime ja lisavarustuspakett. AKinggle hostitud Moog DigiPack III kasutusjuhendnäitab, kuidas aku-masina kontroller saab siduda tööriistade positsiooni programmeeritud profiiliga. See loetleb ka löögi suuruse, polstri ja akumulaatori asukoha funktsioonid. See juhend illustreerib juhtimisloogikat, kuid seda ei tohiks kasutada KGB100B täpse liidese eeldamiseks.
Ehitage esimene profiil teadaoleva geomeetria ja vormi ajastuse järgi. Seejärel lõigake või mõõtke osad kindlaksmääratud kohtades. Muutke ühte piirkonda korraga ja salvestage redaktsioon. Raskem osa ei ole automaatselt parem osa. Eesmärk on piisavalt materjali seal, kus jõudlus seda vajab, ja vähem üleliigset kohta, kus seda ei vaja.
Profiilitööd peavad jääma seotuks haavli massi ja parisoni pikkusega. Ühe profiilipiirkonna suurendamine muudab mujal saadaolevat materjali. Ka temperatuur ja turse võivad tulemust nihutada. Salvestage heakskiidetud retsept koos materjali klassi, värvi, pea temperatuuri, võtteseadete ja vormi versiooniga.
Theparisoni programmeerimisjuhendpakub samm-sammult häälestusmeetodit. Selle projekti jaoks peaks FAT võrdlema lõplikku salvestatud profiili mõõdetud seinakaardi ja osakaalu vahemikuga.
Käivitage tehaseproov, mis vastab ostuotsusele
Kasulik tehase vastuvõtutest ei ole masina demonstratsioon. See on kontrollitud katse teha kokkulepitud toode dokumenteeritud tingimustes. Tulemus peaks näitama, mida testiti, kuidas mõõdeti ja mis jäi testi ulatusest välja.
EUROMAP 46.2 pakub kasulikku mõõtmisdistsipliini. See nõuab, et masin oleks stabiilses seisukorras, toote kvaliteet vastaks kliendi nõudmistele ja peamised protsessiandmed tuleb dokumenteerida. Kinggle'i müügiprotsess ütleb ka, et kliente saab testiga liituma kutsuda. Enne kohtuprotsessi algust muutke see võimalus kirjalikuks protokolliks.
- Külmutage testartikkel.Tuvastage osade versioon, vorm, pea paigutus, õõnsuste või väljalaskeavade arv ja iga paigaldatud valik.
- Registreerige koostis.Loetlege vaigu klass, tarnija, värvipakett, lisandid ja lihvimisreegel. Võimaluse korral hoidke piisavalt materjali ühest teadaolevast partiist.
- Kontrollige seadistust.Salvestage tünni ja pea temperatuurid, lasu seaded, profiilifail, puhumistingimused, jahutusvee tingimused ja automaatika olek.
- Saavutage stabiilne töö.Ärge valige esimest vastuvõetavat osa. Enne jõudluse mõõtmist leppige kokku stabiliseerimisreeglites ja näidisaknas.
- Mõõda massibilanss.Kaaluge valmis osa, välklamp ja muud trimmid. Kinnitage aku kogumass esitatud akumulaatori paigutuse suhtes.
- Kontrollige toote kvaliteeti.Kasutage seina paksuse, mõõtmete, kaalu, lekkevõime ja nähtavate defektide jaoks heakskiidetud asukohti ja meetodeid.
- Loendage aktsepteeritud väljundit.Esitage kokkulepitud perioodi jooksul tsüklite koguarv, brutoosade, tagasilükkamiste ja peatumiste arv. Hoidke kuivatustsüklit eraldi kirjena.
- Mõõtke kommunaalkulud.Registreerige pinge, võimsus, suruõhu rõhk ja vooluhulk, jahutusvee temperatuur, rõhk ja vooluhulk kindlaksmääratud piiridel.
- Korratavuse väljakutse.Kontrollige haavli massi, tüki asendit ja toote mõõte kogu näidisaknas, mitte ainult ühel valitud tükil.
- Tihedad kõrvalekalded.Andke igale ebaõnnestunud kaubale omanik, toiming, tõendite nõue ja tähtaeg enne saadetise kinnitamist.
Säilitage toornäidud koos allkirjastatud kokkuvõttega. Fotod peaksid näitama proovi identifitseerimis- ja mõõtmiskohta. Retseptifailid, häired ja kõrvalekaldemärkused on osa tõenditest. Thepuhumisvormimismasina FAT juhendsisaldab täielikumat aktsepteerimise raamistikku.
Ka näidisvalik vajab reeglit. Nummerdage osad järjekorras ja ärge asendage ebaõnnestunud näidist paremaga. Kui seaded muutuvad, looge uus näidisrühm ja registreerige muutmise aeg. Nii jääb tulemus jälgitav. Samuti eraldab see normaalse variatsiooni protsessi tahtlikust arendamisest.
Enne saadetise kinnitamist võrrelge testi kirjet allkirjastatud nõuete maatriksiga. Masina liikumise kontrolli läbinud ei saa sulgeda avatud tootekvaliteediga üksust. Kõik testid, mida ei saanud lõpule viia, peaksid jääma nähtavaks koos põhjuse ja kokkulepitud järelkontrollimeetodiga.
Valmistage ette RFQ, mille masinaehitaja saab koostada
Ebamäärane taotlus “üks 120-liitrine puhumisvormimismasin” kutsub esile ebamäärase ettepaneku. Saatke selle asemel kompaktne tehniline pakett. See ei pea olema täiuslik, kuid see peab eraldama teadaolevad nõuded avatud otsustest.
Alusta mõõtmetega tootejoonisest või 3D-failist. Lisage fotosid, kui need selgitavad kaelasid, sisestusi, käepidemeid või kaunistusi. Määrake soovitud lõppkaal ja määrake kriitilised seinapiirkonnad. Nimetage materjali klass ja lubatud lihvimine. Kui kemikaalikindlus või regulatiivne test on olulised, märkige täpne standard ja toote seisukord.
Seejärel määrake tootmine. Andke vastuvõetud osad tunnis või päevas, saadaolevad vahetused, planeeritud automatiseerimine ja järgnevad sammud. Märkige, kas projekt sisaldab uut vormi. Kui vorm on juba olemas, esitage selle koostejoonis, kaal, paksus, kinnitus- ja hooldusühendused.
Teave rajatise kohta peaks sisaldama elektrivarustust, sagedust, suruõhu võimsust, jahutusvee tingimusi, puhas kõrgust, juurdepääsuukse, kraana ja põranda andmeid. Ärge oodake installimiseni, et võrrelda neid elemente masinaga. Suure osa projekte saab piirata taglase ja toote käsitsemisega sama lihtsalt kui ekstrusiooniga.
Lisa päringuga
Toodete ja vormide joonised, vaigu detailid, väljundi eesmärk, kvaliteedikriteeriumid, kasulikud tingimused, paigutuspiirangud ja soovitud automatiseerimise ulatus.
Taotlus ettepanekus
Lõpliku pea valik, kruvi ja ajam, vormi sobivuse kinnitus, kasuliku piirid, paigutus, vastuvõtuprotokoll, kaasasolevad valikud ja tehnilised välistused.
Küsige täidetud nõuete maatriksit. Igal real peab olema kirjas „vastab”, „vajab muudatust” või „ei sisaldu”, millele järgneb viide ettepanekule. Seda on lihtsam auditeerida kui e-kirjade hajutatud avaldusi. Kinggle pakub aallalaadimisalatehniliste dokumentide ja aprojekti päringu vormesmaseks kontaktiks.
Kui KGB100B kuulub nimekirja
KGB100B väärib põhjalikumat ülevaatamist, kui toode langeb oma suure osa kasutusala lähedale ja tehniline kontroll ühtib. Tootelehel on rakendustena nimetatud keemiatünnid, autoosad, liiklustõkked, ujukid, mänguasjad ja mööbel. See loend näitab kavandatud välja, kuid see ei tõenda, et konkreetne osa töötab.
Tugeval valitud ümbrisel on neli funktsiooni. Vorm mahutab liikumis- ja teenindusruumi. Parisoni brutomass sobib kinnitatud peavalikuga. Ekstrusiooni taastamine toetab vajalikku tsüklit ettenähtud materjaliga. Tehas suudab kokkulepitud piiridel pakkuda kommunaalkulusid ja käitlemist.
Kui üks neist tingimustest ebaõnnestub, liikuge teisele konfiguratsioonile. Suurem akumulaator võib lahendada haavli massi, kuid mitte vormi laiust. Suurem plaat võib lahendada vormi ümbrise, kuid mitte ekstrusiooni taastamise. Teistsugune masina suurus võib olla ökonoomsem, kui osa on palju väiksem kui platvormi tööpiirkond.
Peatage ka siis, kui andmed on puudulikud. Veebisaidi sulgudes olevad peanumbrid ja ebaühtlane õhuvoolu üksus vajavad kirjalikku selgitust. Kuivtsükli number ei saa sulgeda väljundgarantiid. Need on tavalised esemed tehnilise kokkuleppe jaoks, mitte põhjust arvata.
Ostuotsus peaks lõppema osalise prooviplaaniga. Kui masin suudab kokkulepitud kiiruse ja kasulikkuse piiriga valmistada stabiilseid, vastuvõetavaid osi, sobib mudel selle tööga. Kui need tõendid puuduvad, jääb valiknimekiri ajutiseks.
Korduma kippuvad küsimused
Milliseid tooteid saab puhumisvormimismasinaga KGB100B 120L valmistada?
Kinggle loetleb KGB100B lehel keemiatünne, autoosi, liiklustõkkeid, ujukke, mänguasju ja mööblit. Need on rakendusviited, mitte automaatsed kinnitused. Tõeline toode vajab endiselt kontrolli vormi suuruse, koore kogumassi, klambri nõudluse, materjali, eemaldamise tee ja jahutuse kohta.
Kas 120 l tähendab, et mahub iga alla 120 l mahuti?
Ei. Mahuti nimimaht on ainult üks sõelumisväärtus. Alla 120 liitrine osa võib siiski ületada vormi ümbrist, projekteeritud ala piirangut, akumulaatori nõudlust või vaba eemaldamisruumi. Saatke toote ja vormi joonised mudelipõhiseks ülevaateks.
Kas KGB100B saab valmistada 15 kg valmis HDPE toodet?
Ärge tehke seda oletust avalikust tabelist. Leht avaldab PE akumulaatori kaalu viitena 9 (15) kg, ilmselt koos kahe loetletud peavõimsusega. Parisoni brutomass sisaldab osa ja kogu välklambi või trimmi. Valitud pea, vaigu ja kasutatava protsessivaru peab Kinggle kinnitama ja katses tõestama.
Kas 320 tk/h on eeldatav tootmisvõimsus?
Nr Kinggle sildid 320 tk/h kuivtsüklina. Tegelik aktsepteeritud väljund hõlmab ekstrusiooni, parisoni moodustamist, puhumist, jahutamist, eemaldamist, kärpimist, tagasilükkamist ja peatamist. Märkige nõutav aktsepteeritud väljund ja kontrollige seda tootmisvormi ja materjaliga.
Kuidas tuleks energiakasutust võrrelda?
Võrrelge tootega seotud energiat sama vormi, toote, vaigu, kvaliteedireeglite ja katsepiiride all. KGB100B lehel on keskmise energialiinina avaldatud 52–60 kW, mis on võimsuse etalon. Mõõtke stabiilse tootmise ajal kWh/kg ja kWh aktsepteeritud osa kohta, selle asemel, et lehe väärtust teisendada.
Millist teavet peaksin KGB100B hinnapakkumise saamiseks saatma?
Saatke toote joonised ja fotod, mõõtmed, valmiskaal, seinanõuded, materjali klass, lihvimisreegel, aktsepteeritud väljund, kvaliteeditestid, vormiandmed, kasulikud tingimused ja automatiseerimisvajadused. Märkige tundmatud üksused selgelt. See annab tarnijale piisavalt teavet pea, vormi sobivuse ja katse ulatuse kinnitamiseks.
Enne masina valimist kontrollige oma osa
Saatke Kinggle'ile toote joonis, hinnanguline brutokaal, vaik, vormi andmed, väljundi sihtmärk ja tehase kasulikud tingimused. Meeskond saab üle vaadata, kas KGB100B platvorm ja selle valitud akumulaatori konfiguratsioon sobivad projektiga.
Taotlege toote sobivuse ülevaatamist