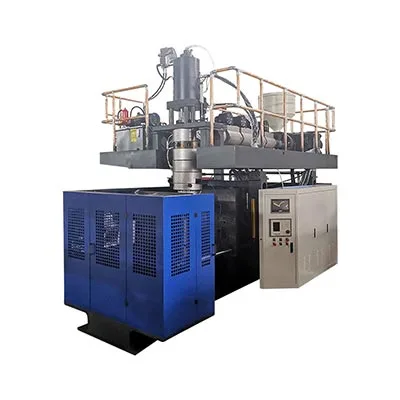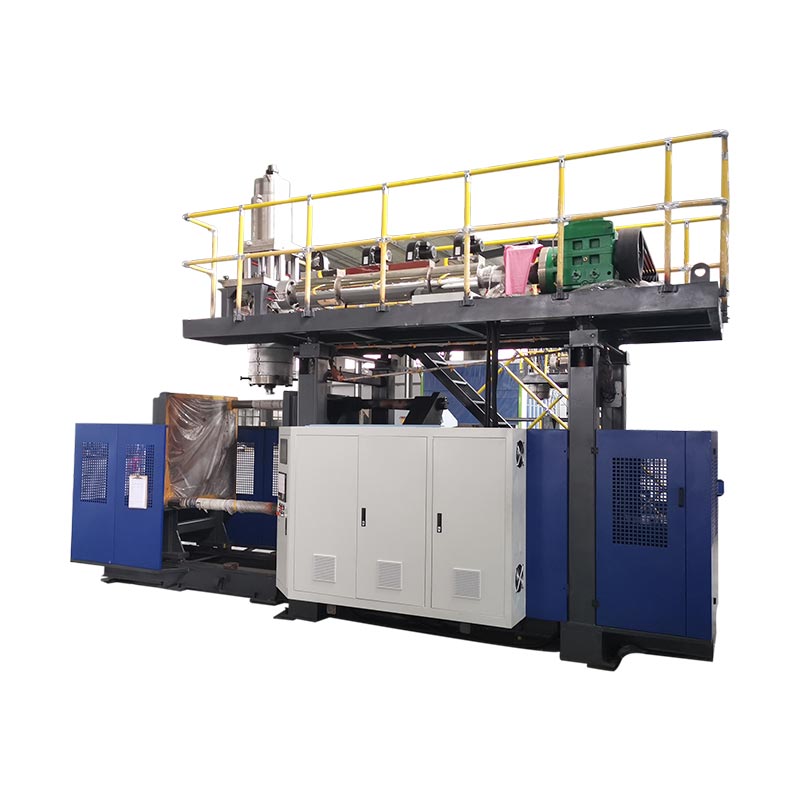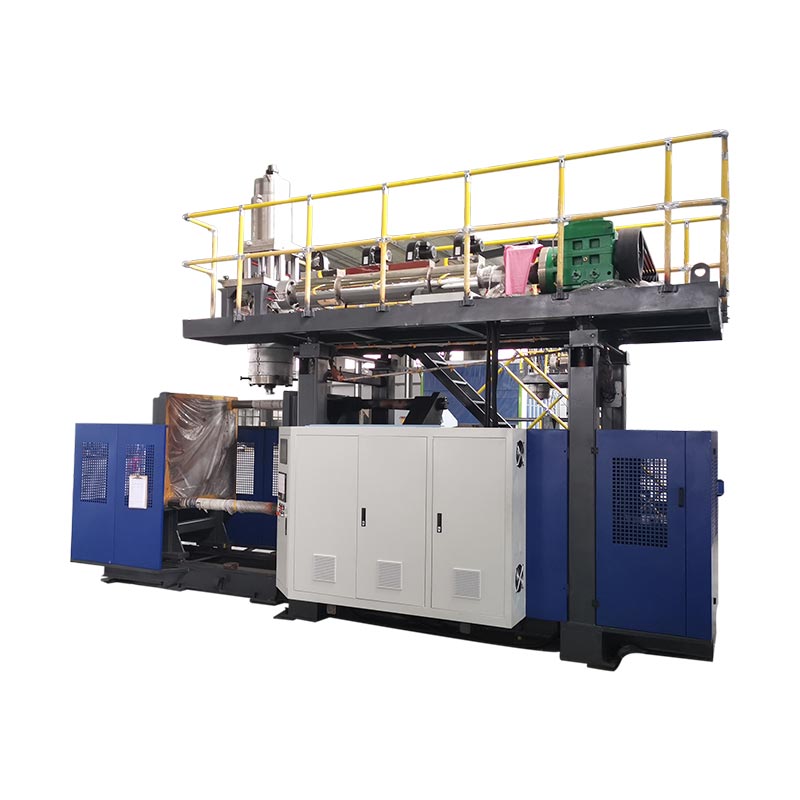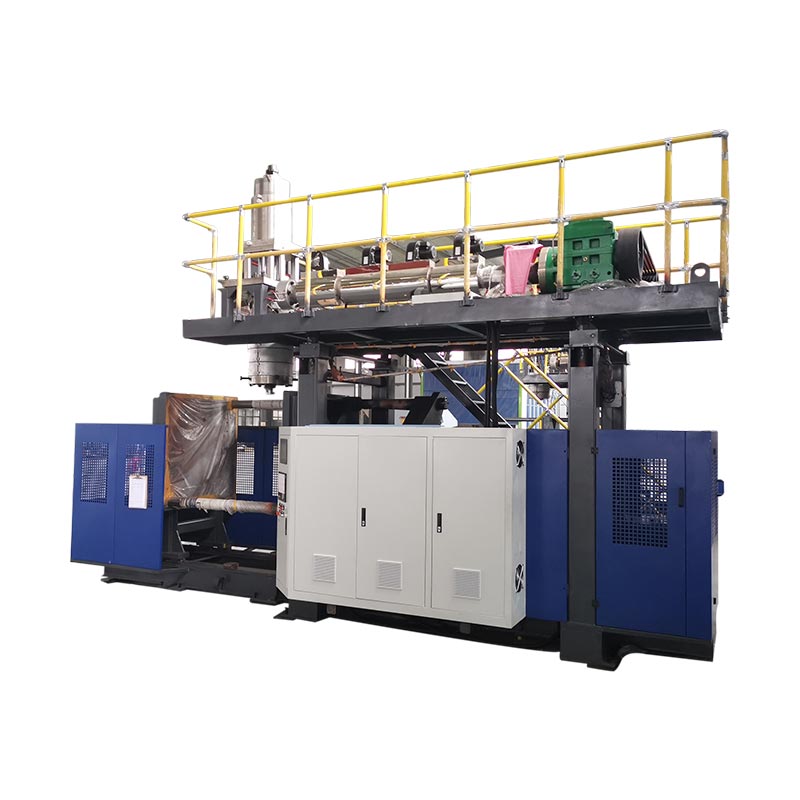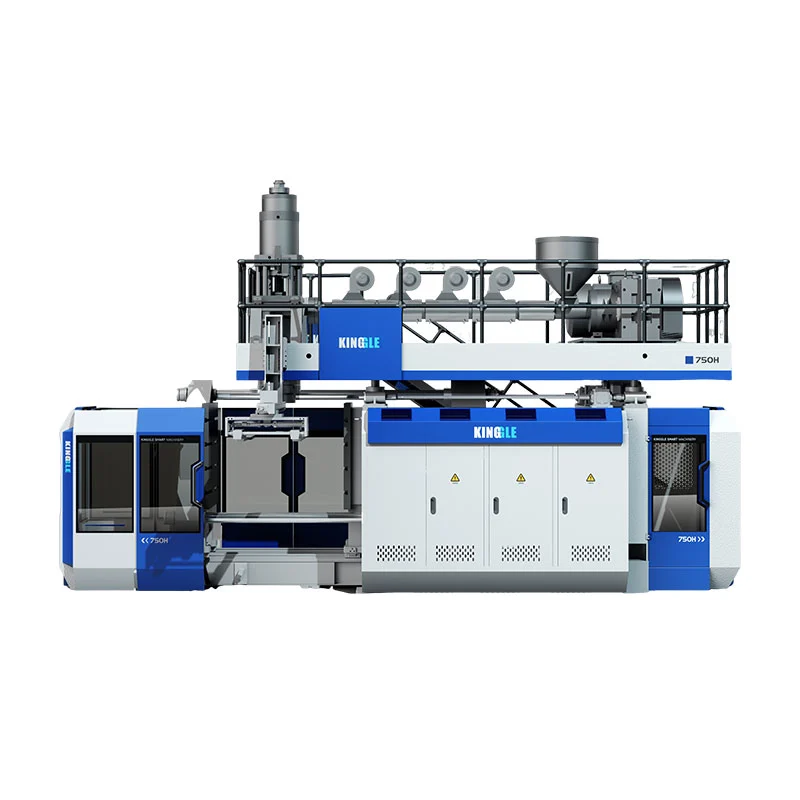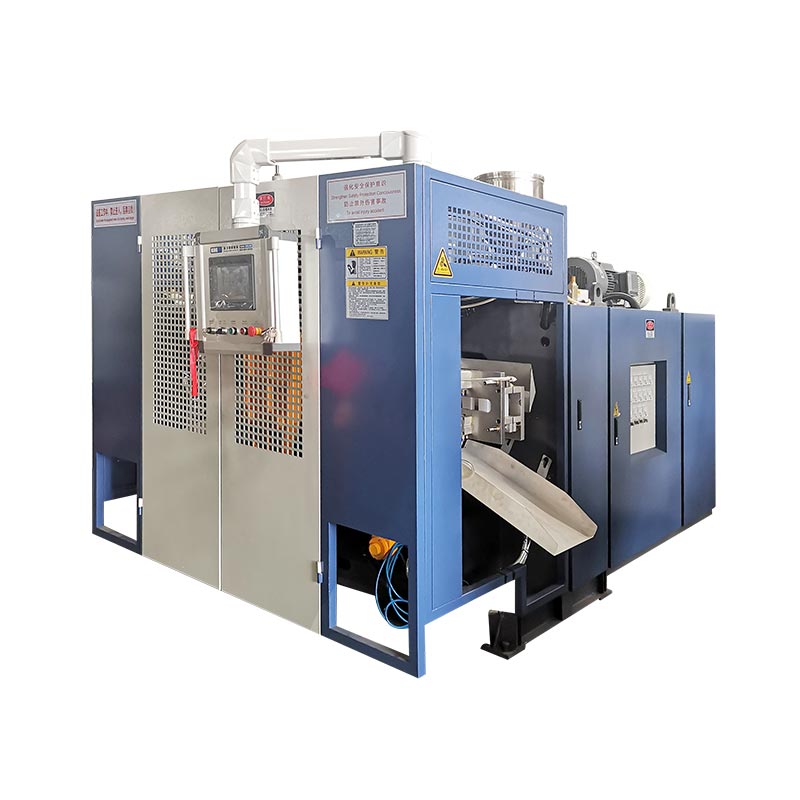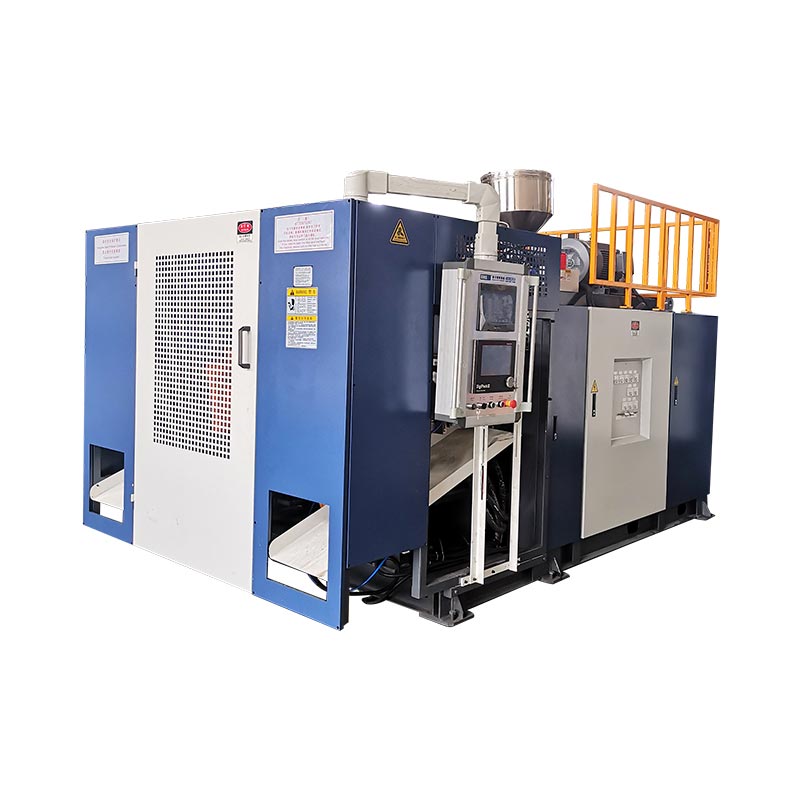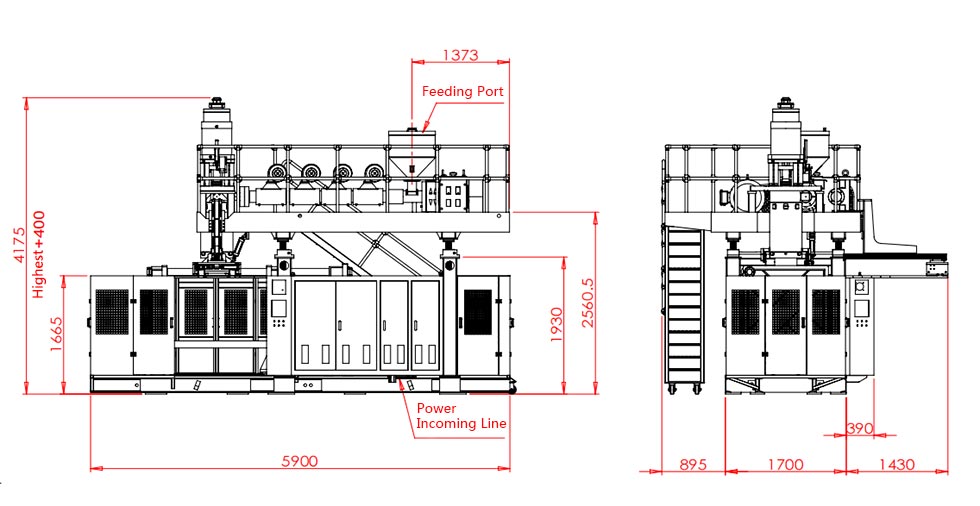
Puhumisvormimismasina vahetamine on lõppenud ainult siis, kui uus vorm, materjali tee, tööriistad, retsept ja allavoolu seadistus on õigesti tuvastatud ning uus osa läbib kindlaksmääratud kontrolli.Automaatsete tsüklite käivitamine on vahepealne verstapost, mitte lõpetamise tõend. Kõige turvalisem ja kiireim praktiline meetod on valmistada kõik võimalik enne seiskamist, isoleerida ohtlik energia katmata töö jaoks, taastada funktsioonid kontrollitud järjekorras ja mõõta aega esimese aktsepteeritud tootmisaknani koos aktsepteerimise määratluse, üleminekukadude, vastutava heakskiitja ja nõutavate tõenditega, mis registreeritakse enne, kui meeskond alustab järgmist tootmiskampaaniat kontrollitud ja jälgitavast tootmise baasjoonest.

Terminoloogia märkus:Tootmismeeskonnad võivad seda tööd kirjeldada kui ekstrusioonpuhumisvormimismasina vahetamist, puhumisvormi vahetust, vormivahetust, tööriistade vahetust, pudeliliini vahetust, puhumisvormi värvimuutust, puhumisvormimisvaigu vahetust või puhumisvormimise retsepti muutmist. Need sildid kattuvad, kuid need ei kirjelda alati sama ulatust. Tööpaketis peaks olema täpselt kirjas, millised füüsilised, materiaalsed, digitaalsed ja allavoolu elemendid muutuvad.
Viis otsust, mis kontrollivad üleminekut
- Määrake viimistluspunkt aktsepteeritud osaks ja stabiilseks tootmisaknaks.
- Tuvastage iga muudetud üksus: vorm, stantsitööriistad, puhumistihvt, vaik, värv, retsept ja allavoolu seadmed.
- Viige kontrollimine, lavastus ja dokumentatsioon peatatud masina aknast välja, kus see on ohutu.
- Kasutage objekti volitatud ohtliku energia protseduuri, enne kui keegi siseneb avatud ohualasse.
- Salvestage heakskiidetud seadistus ja tõendid, et järgmine käitamine algaks kontrollitud baasjoonest.
| Muuda domeeni | Mis peab vastama uuele töökohale | Taaskäivitage tõendid | Tüüpiline varjatud sõltuvus |
|---|---|---|---|
| Vorm ja liidesed | Õige ülevaatus, paigaldus, jahutus, puhumistihvt/südamik ja väljavõtu suhted | Kontrollitud käsitsi liikumine ja lekkevabad ühendused | Vooliku marsruut, anduri asukoht või allavoolu kliirens |
| Surma ja parisoni tööriistad | Heakskiidetud tööriistade identiteet, mehaaniline asend ja kalibreerimine | Sirge, stabiilne parisoon, mis on paigutatud vormi jaoks | Tööriistafail ei vasta installitud riistvarale |
| Materjal ja värv | Õige vaigu klass, partii, põhisegu ja kinnitatud uuesti lihvimise reegel | Puhas, homogeenne sula ja jälgitav materjali üleminek | Vana vaik või värv jääb käsitsemis- ja sulamisradadele |
| Retsept ja kontroll | Paigaldatud tootepaketi retsepti versioon on välja antud | Käsk ja tegelik olek lepivad kokku kontrollitud tsükli kaudu | Väljaspool salvestatud retsepti säilib vana tooteväärtus |
| Osade ja liinide vastuvõtmine | Joonis, visuaalne piirang, kaal, sein, mõõtmed ja funktsionaalsed testid | Määratletud järjestikune või ajapõhine vastuvõtuaken | Trimmer, lekketester, konveier või pakkimine kasutab endiselt vana SKU-d |
Üleminek on lõppenud alles siis, kui uus pudel on heaks kiidetud
Taimed kasutavad sageli seda sõnaüleminekmitmete erinevate sündmuste jaoks. Üks juhendaja võib kella peatada, kui uus vorm on kinnitatud. Teine võib selle peatada, kui algab esimene automaatne tsükkel. Kvaliteet võib määratleda valmimist kui esimest osa, mis läbib kontrolli, samas kui tootmine võib nõuda aktsepteeritud osade pidevat kasutamist. Need määratlused annavad erinevaid numbreid, nii et üleminekuaja võrdlus on mõttetu, kuni algus- ja lõpp-punkt on fikseeritud.
Ekstrusioonpuhumisvormimisliini puhul on kasulik alguspunkt väljuva töö viimane vastuvõetud osa. Kasulik lõpp-punkt on sissetuleva töö esimene aktsepteeritud tootmisaken. Tehas peab selle akna määratlema. See võib olla määratud arv järjestikuseid osi, kindlaksmääratud aeg stabiilsetes tingimustes või proovivõtu reegel jaamade, õõnsuste või stantside väljalaskeavade vahel. Nõue kuulub kontrollitava toote või protsessi spetsifikatsiooni, mitte operaatori mällu.
See määratlus paljastab töö, mida ainult hallituse mõõdik peidab. Sissetulev toode võib vajada teist matriitsi või torni, puhumistihvti, kaelatööriistu, südamiku liikumist, parisoni profiili, vaiku, värvi, lihvimisreeglit, lekketesti programmi, trimmimisseadet, etiketti, konveieri juhikut või väljapakkimismustrit. Isegi kui füüsiline vorm jääb paigaldatud, võib materjali ja retsepti üleminek siiski olla täielik plastpudelite tootmise üleminek.
Jagage tulemus neljaks mõõduks: masina seiskamise aeg, aeg esimese osa moodustamiseni, aeg esimese vastuvõetud osani ja aeg aktsepteeritud tootmisaknani. Salvestage seadistuste tagasilükkamised ja tühjenduskogused nende aegade kõrvale. See ei tõota, et iga number langeb. See muudab kao nähtavaks ja takistab kiiret taaskäivitamist kui edukat ekstrusioonpuhumisvormimismasina vahetamist, kui allavoolu liin või kvaliteetvärav ikka veel osi tagasi lükkab.
Planeerige uus tootepakett enne masina seiskumist
Üleminek peaks algama teabekontrollina, kui väljaminev töö veel töötab. Koostage üks välja antud tööpakett, mis tuvastab detaili joonise ja versiooni, vaigu klassi, põhisegu, lubatud lihvimise, sihtosa kaalu, kriitilised mõõtmed, seina paksuse asukohad, visuaalsed kriteeriumid, funktsionaalsed testid ja eeldatav pakkimine. Lisage vorm, stantsi tööriistad, puhumistihvt, sisestus, väljavõtt ja allavoolu kinnitusdetailid. Kui kahel üksusel on ühine nimi, kasutage püsivaid ID-sid või ülevaatusega kontrollitud fotosid, et häälestusmeeskond ei valiks välimuse järgi.
Kinggle on avaldatudmüügiprotsesspalub ostjatel enne masinalahenduse valimist esitada tootefotod või joonised, kaal, suurus, materjal, paksus, väljund ja kemikaalikindlus. Samad sisendkategooriad on väärtuslikud hilisemate ümberlülituste ajal, kuna need ühendavad masina seadistuse tooteosaga, mida tuleb toota. Tootmispakett peaks olema esialgsest päringust täpsem ja sisaldama ainult tegeliku masina, vormi ja materjali kombinatsiooni heakskiidetud väärtusi.
Lavastage järgmine vorm ja kontrollitud abielemendid selleks ettenähtud kohta, takistamata väljumisi, valvamist või materjali liikumist. Kontrollige tõstepunkte ja tehase tõsteplaani, kuid ärge järeldage tõstevõimet vormi nimisuurusest. Veenduge, et jahutusühendused, õhuühendused, andurid, kaablid ja kinnitusdetailid on olemas ja õigesti tuvastatud. Valmistage ette puhtad materjalikäitlusseadmed ja eraldatud konteinerid väljuva vaigu, siirdematerjali ja tagasilükatud osade jaoks. Kui rida sisaldab trimmerit, lekketestrit, sildistajat või konveierit, lisage selle retsept ja muutke osi samasse valmisolekuülevaatesse.
Enne viimast vana osa tehke lühike valmisolekuotsus. Vormiseade kinnitab tööriistade ja tõstevalmiduse, materjalikäsitlus kinnitab õiged partiid ja puhas marsruut, operaator kinnitab retseptile juurdepääsu, hooldus kinnitab kõik plaanitud tööd ja kvaliteet kinnitab näidisplaani. Kui vajalik üksus puudub, jätke väljaminev töö võimalusel käima. Probleemi avastamine enne kavandatud peatust muudab seisakuajad ettevalmistusajaks ilma turvaotseteed kasutamata.
Kontrollige ohtlikku energiat enne vormimis- või tööriistatööd
Puhumisvormimisvormi vahetus võib põhjustada inimeste liikumist, liikuvaid plaate, puhumistihvte, lõikureid, roboteid, hüdraulilist survet, pneumaatilist rõhku, elektrienergiat, kuuma polümeeri ja kuumutatud tööriistu. Tavalise stopp-nupu vajutamine ei loo ohutut tingimust ohutsoonis töötamiseks. Tööandja peab kindlaks määrama, millised ülesanded on hooldus- või hooldustööd, tuvastama kõik energiaallikad ja rakendama väljaõppinud ja volitatud töötajate kaudu töökoha masinapõhist energiakontrolli protseduuri.
Ameerika Ühendriikide töökohtade jaoksOSHA 29 CFR 1910.147käsitleb teenindust ja hooldust, kus ootamatu pingestamine, käivitamine või salvestatud energia vabastamine võib töötajat vigastada. See nõuab energiakontrolli programmi, vajadusel dokumenteeritud protseduure, koolitust ja perioodilist ülevaatust.OSHA 29 CFR 1910.212sätestab üldise masinakaitse nõude. Väljaspool Ameerika Ühendriike asuvad tehased peavad järgima nende asukohas kehtivaid seadusi, standardeid ja tööandja protseduure.
Muudatusplaan peab käsitlema ka ülesandeid, mis nõuavad ajutist energiat testimiseks või positsioneerimiseks. See ei ole luba improviseerida. Vastutav tööandja peab määratlema nõuetele vastava järjestuse tööriistade ja inimeste puhastamiseks, vaid vajaliku energia taastamiseks, testi läbiviimiseks, vajaduse korral uuesti pinge väljalülitamiseks ja kontrollide uuesti kasutuselevõtuks enne kokkupuutega töö jätkamist. Valguskardin, blokeeritud uks või hädaseiskaja võivad normaalset tööd kaitsta, kuid seda ei tohi juhuslikult käsitleda kui kehtivat ohtliku energia protseduuri asendajat.
Kaitske seadmeid sama hoolikalt kui inimesi. Kinggle'i võõrustajaautomaatse puhumisvormimismasina kasutusjuhendhoiatab, et puhumistihvti liikumine peab olema kooskõlas vormi avatud olekuga ning kirjeldab platvormi ja stantsipea positsioneerimise funktsioone. Täpne liides ja ohutu liikumise loogika sõltuvad mudelist, valikutest ja tarkvaraversioonist. Seetõttu peaks seadistusmeeskond tuvastama masinaspetsiifilised lubatud liikumised enne peatumist, selle asemel et neid avastada rippuva vormi või avatud tööriista olemasolul.
Käivitage üks kontrollitud järjestus vormi, materjali ja juhtelementide vahel
Järgnev kaheksast etapist koosnev jada on teadlikult kirjutatud juhtimisvoona, mitte universaalse mehaanilise protseduurina. Üksikasjalikud hallituse eemaldamise etapid, kinnitusdetailide väärtused, voolikumeetod, tööriistade temperatuuripiirangud ja katseliigutused peavad pärinema tegelikest masina-, vormi- ja seadmejuhistest. Ühise jada väärtus seisneb selles, et see annab operatsioonidele, tööriistadele, hooldusele, materjalidele ja kvaliteedile samad üleandmispunktid.
-
Vabastage lahkuv töö.Tuvastage viimane vastuvõetud vana osa, salvestage nõutav protsessikirje ja ühildage väljaminev vaik, sildid ja pooleliolev töö. Säilitage heakskiidetud proov, kui tehase kontrolliplaan seda nõuab.
-
Peatuge heakskiidetud olekus.Järgige masina ja vaigu väljalülitamise juhiseid. Pigem arvestage kuuma elupaiga ja punkrisse, ekstruuderisse, peasse või akumulaatorisse jäänud materjaliga, selle asemel, et eeldada, et vaigu vahetamiseks sobib tavaline paus.
-
Katmata töö jaoks isoleerida.Volitatud personal rakendab objekti ohtliku energia ja lifti protseduure. Enne määratletud ohutsooni sisenemist kontrollige isolatsiooni ja salvestatud hüdraulilist, pneumaatilist, gravitatsiooni- ja soojusenergiat.
-
Eemaldage ja kaitske väljuvad komponendid.Ühendage lahti, tõstke ja hoidke vorm ja sellega seotud tööriistad nende juhiste järgi. Katke või kaitske puhtaid ühendusi ja registreerige kahjustused, lekked või ebatavaline kulumine selle asemel, et seda järgmisele tööle suunata.
-
Kontrollige levinud liideseid.Kontrollige paigalduspindu, joondusfunktsioone, jahutus- ja õhuühendusi, andureid, kaableid ja ligipääsetavat valvega ala. Peidetud liidese probleem võib järgneda uuele vormile ja tunduda retseptiveana.
-
Installige kinnitatud sissetulev pakett.Sobitage füüsilised ID-d vabastatud tööpaketiga. Tehke ühendused nii, et vältida muljumis-, kuumenemis- ja liikumisohtu, seejärel viige läbi kindlaksmääratud paigaldus- ja ühenduskontrollid.
-
Funktsioonide taastamine autoriseerimisega.Tühjendage töötajad ja tööriistad, paigaldage tagasi kaitsepiirded, järgige heakskiidetud pinge taastamise protsessi ja kontrollige lubatud käsitsi liigutusi kontrollitud tingimustes. Kinnitage, et käsk, tagasiside ja füüsiline liikumine nõustuvad.
-
Tutvustage materjali ja kvalifitseerige toode.Lõpetage heakskiidetud vaigu või värvi üleminek, laadige vabastatud retsept, moodustage diagnostilised osad, parandage üks tõendatud põhjus korraga ja vabastage tootmine alles pärast määratletud vastuvõtuakna möödumist.
Lava omanik peaks iga üleandmise allkirjastama või digitaalselt kinnitama. See väike juhtseade hoiab ära mitmetähenduslikud väited, nagu "vorm on valmis", kui jahutus pole ühendatud, või "retsept on laaditud", kui ühes abiseadmes on endiselt eelmine SKU. Samuti näitab see, kuhu aeg tegelikult kadus: autoriseerimise ootamine, riistvara asukoha määramine, liidese parandamine, vana värvi puhastamine, parisoni stabiliseerimine või kvaliteeditesti kordamine.
Tööriistade suhte kohta lisateabe saamiseks kasutage Kinggle'iekstrusioonpuhumisvormimisvormi disaini juhend. Seiskunud masinalt tootmisse kontrollitud naasmiseks kasutagepuhumisvormimismasina käivitamise kontrollnimekiri. Need artiklid laiendavad üksikuid etappe; sellele üleminekulehele kuulub ristfunktsionaalne üleandmine ühelt kinnitatud töölt teisele.
Käsitlege vaiku ja värvimuutust materjali teekonna otsusena
Puhumisvormimismaterjali vahetus ei ole lõppenud, kui järgmine kott jõuab punkrisse. Väljuv vaik või värv võib jääda ülekandeliinidesse, laaduritesse, punkritesse, segistitesse, etteandekõrvadesse, kruvidesse ja silindrisse, adapteritesse, ekstrusioonipeasse, akumulaatori vooluteedesse ja stantsitööriistadesse. Üleminekuplaanis tuleks kindlaks määrata, millised neist köidetest on seotud ja kus segatud või värvitu materjali kogutakse. Samuti tuleks märkida, kas siirdematerjali võib taaskasutada, kas see tuleb karantiini panna või tuleb see kõrvaldada vastavalt tehase materjalieeskirjadele.
Järgige vaigu tarnija heakskiidetud seiskamis-, käivitamis- ja puhastamisjuhiseid ning masina juhiseid. Ärge eeldage, et universaalne puhastusmaterjal, temperatuur või kogus sobib iga polümeeri, värvaine ja ekstrusioonisüsteemi jaoks. Naturaalsest materjalist tumedaks muutmine põhjustab tumedast loomulikuks erineva nähtavuse probleemi. Sama polümeeri klasside vaheline muutus võib siiski muuta sulamistugevust, paisumist, jahutamist ja kihi käitumist. Polümeeriperekondade vaheline muutus võib nõuda täpsemat ühilduvuse ja lagunemise ülevaatamist. Kinggle'i omaHDPE versus PP puhumisvormimise juhendselgitab, miks tuleb osa, protsess ja valideerimispakett uuesti läbi vaadata, mitte käsitleda materjali nime lihtsa asendusena.
LyondellBaselli omapuhumisvormimise tõrkeotsingu juhendidentifitseerib välist saastumist ja lagunenud vaiku kui stantsijoonte, triipude, värvitu osakeste ja aukude allikaid. See viitab konkreetselt materjalide käitlemise majapidamisele, saastunud uuesti jahvatamisele, vaikude vahelisele halvale puhastamisele ja halvale seiskamis- või käivitamispraktikale kui võimalikele kaasaaitajatele. Need on diagnostilised seosed, mitte Kinggle'i töö seadeväärtused.
Ehitage üleandmisse positiivne materjalituvastus. Märkige vaigu tarnija, klass, partii, põhisegu, suhe, jahvatusallikas ja aeg, mil uus segu toitesüsteemi sisenes. Vajadusel säilitage sildid või vöötkoodikirjed säilitatud näidistega. Kui esimestel uutel osadel on mustad täpid, triibud või värvi ülekandumine, aitavad ajatempel ja materjali teekonna kirje eristada prognoositavat üleminekut saastumisest või lagunemisest. Theekstrusioonpuhumisvormimise defektide juhendpakub laiemat sümptomitest tõenditeni maatriksit.
Taastage retsept ilma vana toote eeldusi importimata
Salvestatud retsept on kasulik ainult siis, kui selle identiteet ja ulatus on selged. Sissetulevas kirjes tuleks märkida toote versioon, vormi ja tööriistade kombinatsioon, vaigu klass, asjakohane kontrolleri fail, kinnituse olek ja viimane kontrollimise kuupäev. Juurdepääsuõigused peaksid eristama välja antud tootmisretsepte arenduskatsetest. Enne faili laadimist peaks operaator kinnitama, et masina füüsiline olek vastab failile, mitte kasutama retsepti nime riistvara õigsuse tõestuseks.
Retsepti ulatust saab süsteemide vahel jagada. Peamine HMI võib sisaldada vormi avatud ja sulgemise positsioone, liikumiskiirusi, viivitusi, puhumise ajastust, jahutusaega, väljavõtuloogikat ja funktsioonide valikuid. Eraldi seinapaksuse kontroller võib hoida võtte või tsükli teavet, stantsivahe väärtusi ja parisoni profiili. Järelvoolu seadmed võivad säilitada trimmimise, lekketesti või konveieri sätted. Kinggle'i võõrustajaMoog DigiPack III kasutusjuhendselgitab, et salvestatud konteinerfailid võivad sisaldada programmeeritud parisoni profiili ja tööriistade kalibreerimise teavet. Samuti on selles märgitud, et ühest mahutist teise vahetamisel on oluline stantsivahede tööriistade täpne kalibreerimine.
Need tõendid toetavad üliolulist reeglit: ärge eraldage tarkvarafaili tööriistadest, mille tööks see oli kalibreeritud. Sama kontrolleri käsiraamatus märgitakse, et vormivahetus võib nõuda ka stantsivahega tööriistade vahetamist. Fail, mis tootis aktsepteeritud mahuti ühe stantsi, südamiku ja kalibreerimisega, ei kehti pärast nende üksuste muutumist automaatselt. Kui tehasel on põhisätted heaks kiidetud, võrrelge laaditud versiooni välja antud kirjega ja dokumenteerige kõik tahtlikud erinevused. Ärge kirjutage masteri esimeste osade häälestamise ajal üle.
Kasutage käsitsi või seadistusrežiimi, et tõestada ainult masinaspetsiifilise protseduuriga lubatud liikumisi. Kontrollige enne automaatset käivitamist valuvormi vahet, puhumistihvti või südamiku suhet, stantsipea ja plaadi asendit, väljavõteteed, kaitsepiirdeid ja tagasisidet. Kinggle'i kasutusjuhend kirjeldab manuaalseid funktsioone ja hoiatab, et puhumisnõela liikumine peab olema kooskõlastatud avatud vormiga. Kuna liidesed ja valikulised funktsioonid on erinevad,HMI seadistuste ja häirete juhendtuleks lugeda koos täpse masina kasutusjuhendiga, mitte kasutada asendusena.
Häälestamise alustamisel muutke ühte juhitavat muutujat märgitud põhjusel, salvestage vanad ja uued väärtused ning oodake protsessi vastust, enne kui otsustate selle üle. Parisoni jaotus, osa kaal, ekstrusiooni käitumine, jahutamine ja vormi asend mõjutavad omavahel. Theparisoni programmeerimisjuhendselgitab, kuidas ühendada profiil mõõdetud seina asukohtadega, mitte siluda ainult välimuse järgi.
Enne ülemineku edukuse mõõtmist kinnitage esimesed osad
Esimene suletud osa vastab ainult ühele küsimusele: joon võib midagi moodustada. See ei tõenda, et osa vastab joonise, funktsionaalse või protsessi nõuetele. Käsitlege varaseid tükke diagnostiliste proovidena. Märkige need vastavalt vajadusele järjestuse, aja, jaama, õõnsuse või matriitsi väljalaskeava järgi. Hoidke neid piisavalt kaua korras, et näha, kas protsess läheneb, triivib või kordab külgspetsiifilist defekti.
Alustage identiteedist ja raskest seisundist. Kinnitage õige osa ja versioon, vaik ja värv, kaela või liidese geomeetria, täielik moodustumine, trimmimise tee ja ilmsed kahjustused. Seejärel rakendage kontrollitud kava osa massi, seina jaotuse, kriitiliste mõõtmete, välimuse ja nõutavate funktsionaalsete testide jaoks. Lekke-, kukkumis-, rõhu-, koormuse-, kemikaalikindluse või sobivuse testid on tootespetsiifilised; sisaldama ainult neid, mida nõuab ostja joonis, standard või valideerimiskava. Ärge leiutage universaalset tolerantsi ega proovide loendust.
Vastuvõtu proov peaks esindama tegelikku tootmiskorraldust. Kahejaamalisel masinal proovige mõlemalt poolt. Mitme pea või mitme õõnsusega seadistuses säilitage pea või õõnsuse identiteet, et keskmine ei saaks varjata üht ebaõnnestuvat väljundit. Kui allavoolu trimmer või lekketester on osa müüdavate osade protsessist, kvalifitseerige ka see seade. Pudel, mis vormist läbi läheb, kuid pärast lõikamist ebaõnnestub, ei ole aktsepteeritud tootmistulemus. Thetehase vastuvõtukatse juhendnäitab, kuidas toote, protsessi ja katsetõendeid saab enne saatmist omavahel siduda; sama jälgitavuse põhimõte kehtib ka tootmise üleminekul.
Valvurid, tagasiside, kommunaalteenused, käsitsi liikumised ja materjalivoog nõustuvad kinnitatud seadistusega.
Tuvastatud näidised vastavad joonisele, visuaalsetele, mõõtmetele, seinale ja funktsionaalsetele nõuetele.
Tehase määratletud järjestikune või ajapõhine tootmisaken läbib kõik asjakohased väljundid.
Vabastage liin ainult tehase määratud asutuse kaudu. Registreerige vastuvõetud proovid ja retsepti redaktsioon, mille alusel need on valmistatud. Kui protsess ei jõua heakskiidetud aknani ilma kvalifitseeritud vahemikust lahkumata, lõpetage sätete suurendamine ja uurige tööriistu, utiliite, materjale, masina seisukorda või algset protsessi ülesehitust. Kinggle'i omakommunaalteenuste nõuete juhendaitab eraldada masina seadistusprobleemi ebastabiilsest õhu-, vee- või elektrivarustusest.
Vähendage ümberlülitusaega, viies ettevalmistuse peatusest väljapoole
Kõige turvalisem võimalus pole tavaliselt kiirem mutrivõtmetöö. See kõrvaldab tööd, mis ei oleks tohtinud seisatud akna sees olla. Vaadake üle salvestatud ümberlülitumine ja klassifitseerige iga viivitus: vormi ootamine, revisjoni kinnitamine, vooliku leidmine, materjalimahuti puhastamine, faili allalaadimine, testseadme asukoha leidmine, kvaliteedi ootamine või kahjustatud ühenduse parandamine. Paljusid neist ülesannetest saab lõpetada või kontrollida enne viimast vastuvõetud vana osa, eeldusel, et ettevalmistus ei sega tootmist ega valvet.
Looge iga korduva tootepere jaoks kasutusvalmis komplekt. See võib sisaldada kontrollitud ühenduskaarte, kaitstud kinnitusvahendeid, märgistatud voolikuid, anduriklambreid, heakskiidetud retseptiviiteid, näidisplaane ja allavoolu muutmise osi. Kasutage visuaalset identifitseerimist, mis jääb ellu poekeskkonnas. Hoidke vorme ja tööriistu nii, et tõstepunktid ja ühenduspinnad oleksid ligipääsetavad ja kaitstud. Komplekt peaks vähendama otsimist ja tõlgendamist; see ei tohiks kunagi soodustada asendamist, kui kontrollitud üksus puudub.
Standardige liidesed alles pärast inseneriülevaatust. Ühtsed voolikute asukohad, pistikute identifitseerimine, paigaldusviited ja retseptide nimetamine võivad vähendada otsustamise aega, kuid need peavad vastama rõhu, temperatuuri, voolu, liikumise ja ohutusnõuetele. Kui kaalutakse kiirmuutmisfunktsiooni, hinnake kogu süsteemi, sealhulgas positiivset lukustamist, tagasisidet, lekkeid, hooldust, veakindlust ja saidi riskianalüüsi. Ärge muutke kiirusprojekti dokumenteerimata riistvaramuudatuseks.
Kasutage üleminekukirjet, et valida korraga üks täiustus. Kui domineerib värvide puhastamine, uurige materjali marsruutimist ja heakskiidetud puhastusstrateegiat. Kui joondamine domineerib, kontrollige ladustamist, asukoha tunnuseid ja vormi seisukorda. Kui domineerib esimese osa häälestamine, kontrollige retseptide juhtimist, tööriistade kalibreerimist ja protsessi tõendeid. Kui domineerib kvaliteetne ootamine, kalibreerige mõõturid ja määrake, kes võib töö vabastada. Eesmärk on korratav esimene aktsepteeritud tootmisaken, mitte rekordiline kuiv vahetus, millele järgneb praak.
Ka hooldustööd tuleks selgesõnaliselt planeerida. Üleminek võib anda juurdepääsu kontrollidele, kuid ülesannete kombineerimine muudab ulatust, inimesi ja energiakontrolli vajadusi. Kasutageennetava hoolduse kontrollnimekiriotsustada, mis plaanitavasse sekkumisse kuulub. Hoidke hooldustulemused toote seadistuse muudatustest eraldi, et korduvad seadmete probleemid oleksid nähtavad.
Koostage vahetusrekord, mis muudab järgmise sõidu lihtsamaks
Kasulik kirje on lõpuleviimiseks piisavalt lühike ja jooksu rekonstrueerimiseks piisavalt konkreetne. Alustage identiteedist: kuupäev ja kellaaeg, masin, väljaminevad ja sissetulevad toote versioonid, vormide ja tööriistade ID-d, materjali klassid ja partiid, retseptide versioonid, meeskonnaliikmed ja väljalaskevolitused. Lisage neli varem määratletud ajapunkti, millele lisandub puhastusmaterjali kogus või kaal, seadistusheitmed ja hoitud toode. Kui taim ei saa ühte põldu usaldusväärselt mõõta, märkige see mittekättesaadavaks, mitte ei hinda seda.
Salvestage erandid vaadeldavas keeles. "Jahutuse tagasivool vormikontuurist B ei näidanud voolu" on kasulikum kui "veeprobleem". "Retseptifail 14 laaditud; allavoolu tester jäi SKU X-le" tuvastab üleandmise tõrke. Pildistage asjakohase identifitseerimismärgisega ootamatut kulumist, leket, kahjustatud pistikuid või korduvaid osadefekte. Siduge parandustööd hooldus- või mittevastavussüsteemiga, selle asemel, et seda operaatori kommentaari matta.
| Salvestusplokk | Minimaalselt kasulikud väljad | Küsimus, millele see järgmine kord vastuse annab |
|---|---|---|
| Töö identiteet | Masina, toote, vormi, tööriistade, materjalide ja retseptide versioonid | Kas füüsiline ja digitaalne pakett sobisid? |
| Aeg | Viimane aktsepteeritud vana osa, esmalt moodustatud uus osa, esimene aktsepteeritud osa, stabiilse akna vabastamine | Kus sai peatatud intervallist kvalifikatsiooniaeg? |
| Kaotus | Tühjendage kogus, seadistuste tagasilükkamine, toote ja tööjõu säilitamine rolli järgi | Kas lühem peatus viis kaotuse lihtsalt mujale? |
| Viivituskood | Ootamine, otsimine, remont, puhastamine, häälestamine, testimine või autoriseerimine | Millist ettevalmistus- või süsteemiprobleemi tuleks parandada? |
| Vastuvõtmine | Proovide ID-d, mõõtmised, testid, kinnitamine ja retsepti lõplik läbivaatamine | Millised tõendid näitavad, et liin vabastati? |
| Erand | Täheldatud probleem, omanik, ohjeldamine ja seotud tegevus | Mida tuleb enne sama töökoha naasmist parandada? |
Vaadake üle korduvad muudatused tootepere kaupa, selle asemel, et tugineda ühele parimale katsele. Otsige iga ajastusetapi mediaani ja levikut, korduvaid erandeid ja korduvaid sissekanderežiime. Üks ebatavaliselt kiire sündmus võis kontrollimata jätta, kasutada ideaalseid tingimusi või kasutada teistsugust aktsepteerimise määratlust. Andmete eesmärk on parandada standardit ja ettevalmistust, mitte survestada operaatoreid kaitsemeetmetest mööda hiilima.

Sulgege kirje praeguse kinnitatud lähtejoonega ja järgmise toiminguga. Kui muudatus andis parema seadistuse, suunake muudetud väärtused enne põhiseadme värskendamist läbi tehase kinnitusprotsessi. Kui see paljastas konstruktsiooniprobleemi, hoidke ajutist isolatsiooni nähtavana, kuni insener selle sulgeb. See distsipliin muudab iga puhumisvormimismasina ülemineku pigem kasutatavaks tõendiks kui teiseks isoleeritud vahetuse sündmuseks.
Korduma kippuvad küsimused puhumisvormimise ülemineku kohta
Mida sisaldab puhumisvormimismasina vahetamine?
Täielik ümberlülitus võib hõlmata vormi, stantsi ja südamikku, puhumistihvti, südamikku või sisetükke, vaiku, põhisegu, lihvimisreeglit, HMI retsepti, seinapaksuse profiili, väljavõtmist, trimmerit, lekketestrit, konveieri juhikuid, silte ja pakkimist. Täpne ulatus sõltub väljuvate ja sissetulevate tootepakkide erinevustest. Määrake need erinevused enne peatust. Kui loendis on ainult vorm, võib meeskond uuesti alustada vana materjali marsruudi, kontrolleri faili või allavoolu seadistusega.
Millal peaks üleminekuaeg algama ja lõppema?
Praktiline määratlus algab väljuva töö viimasest aktsepteeritud osast ja lõpeb sissetuleva töö esimese aktsepteeritud tootmisaknaga. Salvestage ka esimese vormistatud osa ja esimese vastuvõetud osa vaheajad. Tehas peab määratlema tootmisakna, näiteks kindlaksmääratud arvu järjestikuseid osi või ajapõhise proovi kõigi asjakohaste jaamade, õõnsuste või peade lõikes. Sama määratluse kasutamine muudab tulevased võrdlused mõttekaks.
Kuidas saab tehas puhumisvormimisvormi ohutult vahetusaega lühendada?
Viige identifitseerimine, lavastus, puhastamine, retsepti kontrollimine, mõõteriistade ettevalmistamine ja kvaliteedi planeerimine väljaspool peatatud intervalli, kus neid tegevusi saab teha ilma tootmist segamata. Märgistage liidesed, kaitske salvestusruumi, valmistage ette töökohapõhised komplektid ja määrake igaks üleandmiseks omanikud. Analüüsige oote- ja korrigeerimisaega füüsilisest vormitööst eraldi. Ärge vähendage aega, jättes mööda kaitsmetest, jättes vahele ohtliku energia juhtseadise, kasutades hindamata tõsteseadmeid ega aktsepteerides osi enne, kui nõutud kontrollid on läbitud.
Kas salvestatud retsepti laadimine lõpetab seadistamise?
Ei. Salvestatud retsept peab vastama paigaldatud vormile, stantsitööriistadele, puhumistihvtile, materjalile ja toote versioonile. Mõned sätted võivad asuda ka eraldi parisoni kontrolleris või allavoolu masinas. Kinnitage kogu failikomplekt, tõestage lubatud käsitsi liigutusi ja võrrelge masina tegelikku käitumist vabastatud lähtetasemega. Moogi DigiPack III käsiraamat lingib salvestatud konteinerfailid parison-profiili ja die-gap tööriistade kalibreerimise teabega, mistõttu peavad riistvara identiteet ja failiidentiteet olema ühendatud.
Miks tekivad pärast materjali vahetamist mustad täpid või värvitriibud?
Võimalikud põhjused on käsitsemis- või sulamisrajale jäänud vana materjal, saastunud vaik või uuesti jahvatamine, seisvast piirkonnast vabanenud lagunenud vaik, ebaühtlane värvide segunemine, kütteseadme vead või sobimatu seiskamine ja tühjendamine. Enne sätete muutmist säilitage vaigu- ja üleminekukirje. Järgige masina ja vaigu tarnija poolt heakskiidetud protseduuri, kontrollige materjali marsruuti ja klassifitseerige, kas defekt on juhuslik või fikseeritud pargi ümber. Ärge arvake, et üks universaalne puhastusmeetod on ohutu iga vaigu ja pea jaoks.
Millist teavet tuleks Kinggle'ile raske ülemineku kohta saata?
Saatke masina ja kontrolleri identifitseerimisandmed, väljaminevate ja sissetulevate tootejoonised, vormide ja tööriistade ID-d, vaiguklassid ja partiid, põhisegu ja uuesti lihvimise üksikasjad, retseptide versioonid, häirete ajalugu, kasulike näidud, ülemineku ajaskaala, märgistatud näidisfotod ja mõõdetud rikkeandmed. Kaasake video ainult siis, kui seda saab jäädvustada ohutsooni sisenemata. Konkreetsed tõendid võimaldavad arutelul materjalitee, tööriistade, kontrolli, kasuliku või osalise disaini probleemi tõhusamalt eraldada.
Planeerige masin tootepakendi ümber
Uue vormi, uue materjali või korduva ümberlülitusprobleemi korral saatke tegelik osa joonis, vaik, sihtkatsed, vormi ja tööriistade üksikasjad, praegune masinateave ja vaadeldud üleminekukirje. Kinggle saab arutada masinat, tööriistu, juhtseadiseid ja tootmisnõudeid sama tõendusmaterjali alusel.
Saatke oma projekti teaveKontrollitud allikad ja tõendusmeetod
Masina liidese, projekti sisendi ja koolituse ulatuse avalduste jaoks kasutati esimese osapoole Kinggle'i lehti ja Kinggle'i hostitud käsiraamatuid. Salvestatud failide ja tööriistade kalibreerimise suhete jaoks kasutati kontrolleri tootja juhendit. Materjali saastumise ja lagunemisteede kohta kasutati ametlikku vaigutootja juhendit. OSHA eeskirju kasutati ainult Ameerika Ühendriikide ohutuspiiri kirjeldamiseks. Ükski alljärgnev allikas ei ole universaalne retsept.
- Kinggle'i hostitud automaatse puhumisvormimismasina kasutusjuhend, vaadatud 8. septembril 2026.
- Moog DigiPack III Parison seina paksuse kontrolleri juhend, MRJ06301, mida hostib Kinggle, vaadatud 8. septembril 2026.
- Kinggle'i müügiprotsessjaMüügijärgne teenindus, vaadatud 8. septembril 2026.
- LyondellBasell, Kuidas lahendada puhumisvormimise probleeme, vaadatud 8. septembril 2026.
- OSHA 29 CFR 1910.147, Ohtliku energia kontroll, vaadatud 8. septembril 2026.
- OSHA 29 CFR 1910.212, Üldnõuded kõigile masinatele, vaadatud 8. septembril 2026.