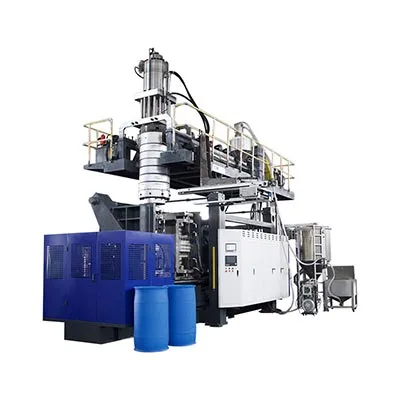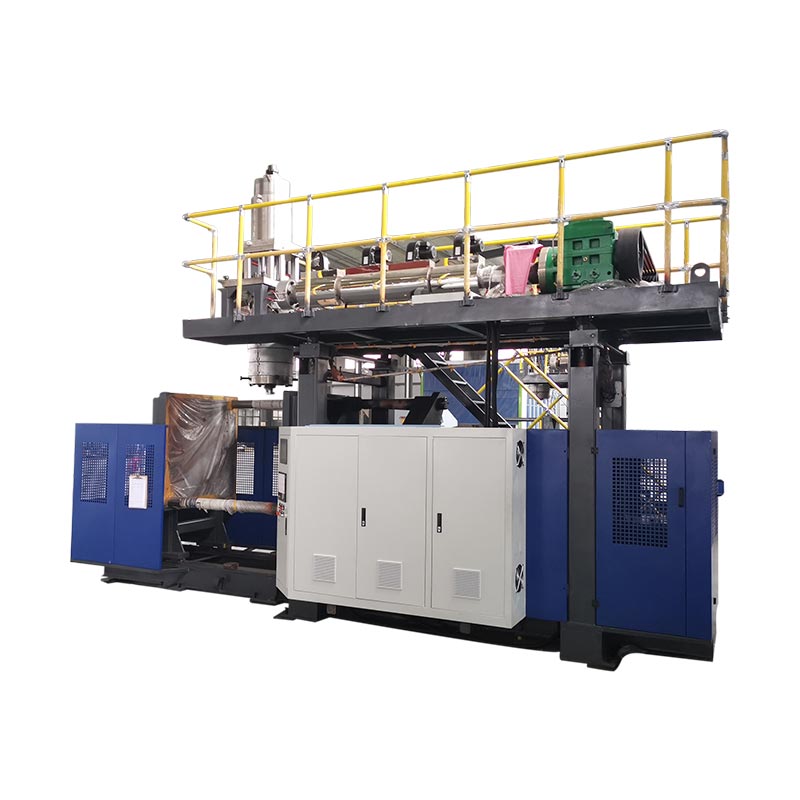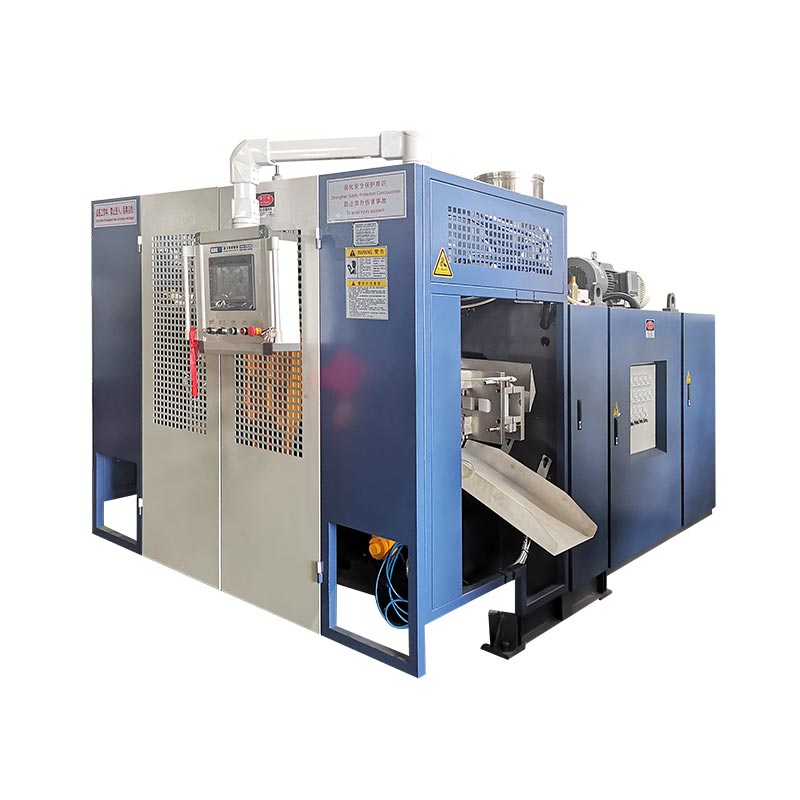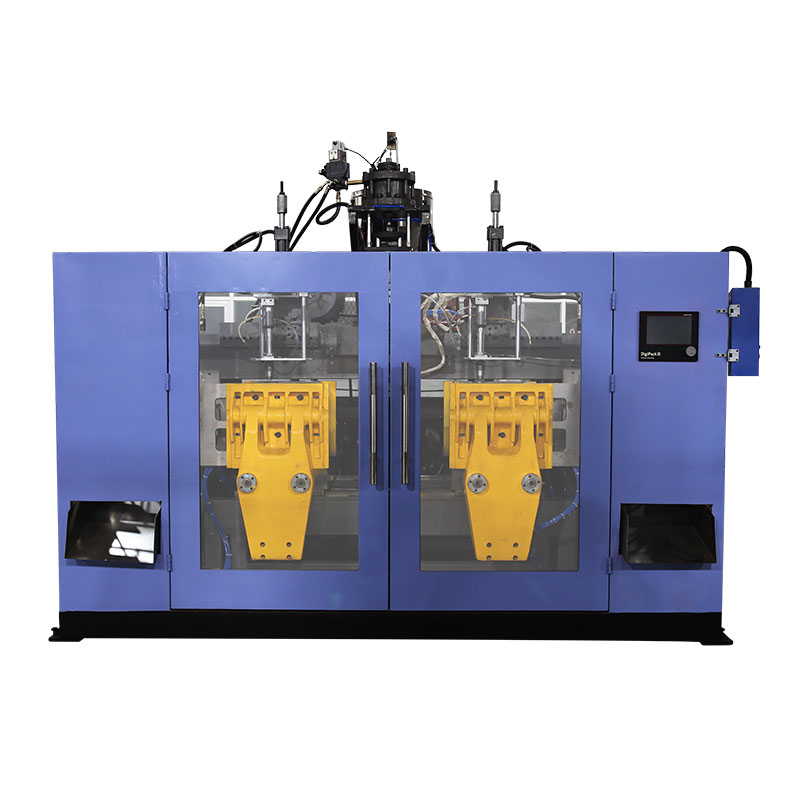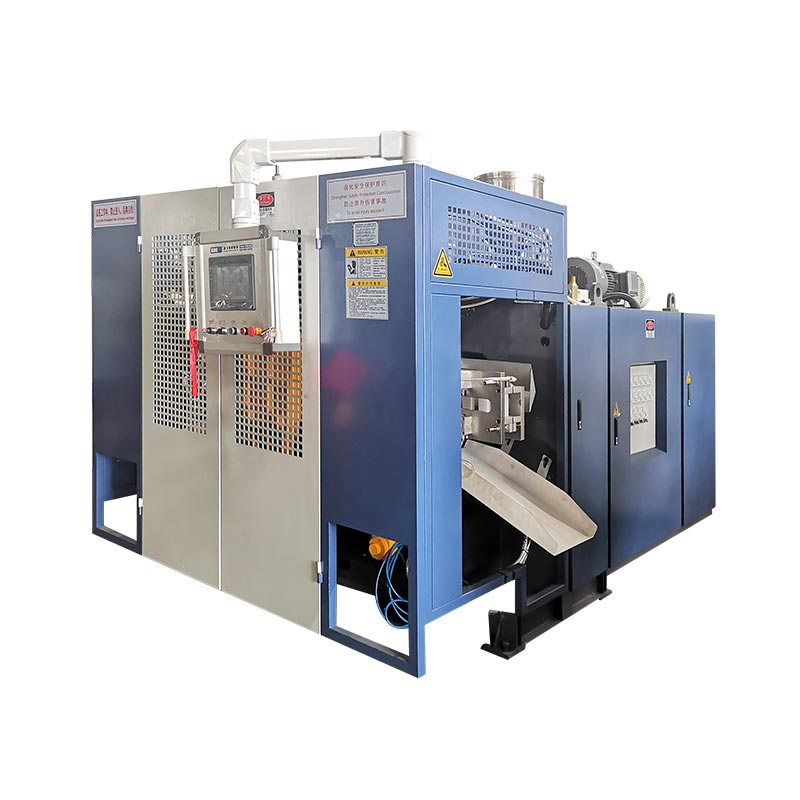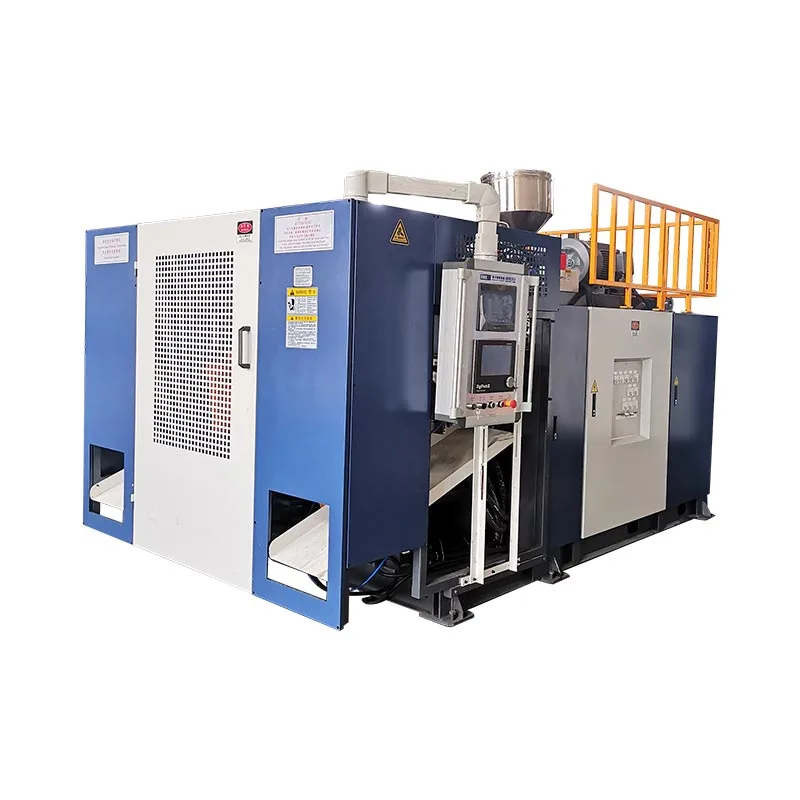
Puhumisvormimistsükli aega tuleks lühendada alles pärast seda, kui meeskond mõõdab praeguse tsükli tarbimise koha ja kinnitab, et vastuvõetud osa vastab endiselt spetsifikatsioonile.Jahutamine hõivab sageli suurima ploki, kuid tempo võivad määrata ka pargi kohaletoimetamine, klambri liikumine, puhumine, väljalaskmine, väljavõtmine ja allavoolu ootamine. Looge stabiilne lähtejoon, nimetage üks tõestatud piirang, muutke ainult seda reguleerivat muutujat ja seejärel võrrelge enne lühema tsükli säilitamist aktsepteeritud väljundit, seina jaotust, mõõtmeid, väljutusjärgset kuju, vajalikke funktsionaalseid teste ja defekte, salvestades toote, vaigu, hallituse, kasulikkuse seisukorra ja retsepti lõpliku versiooni, nii et teine nihe võib tulemust korrata.

Tootmismeeskondade kasutatav terminoloogia:puhumisvormimistsükli aja optimeerimine, ekstrusioonpuhumisvormimistsükli aeg, pudelipuhumismasina tsükliaeg, puhumisvormimismasina väljund, tsükli vähendamine, jahutusaja optimeerimine ja puhumisvormimise tootmise efektiivsus. Need terminid viitavad samale ärieesmärgile, kuid tehniline töö algab pigem mõõdetud protsessist kui sihtprotsendist.
Kuus kohta, kus tsiklit saab piirata
| Tsükli plokk | Mõõtke masina juures | Tõendid enne lühendamist | Ebaõnnestumine, mis võib ilmneda hiljem |
|---|---|---|---|
| Parison või shot | Korduv algus-/lõpusignaal, parisoni pikkus, lasu või akumulaatori asend | Stabiilne tarne ja õige suhe vormi sulgemisega | Sag, lühike parison, vöö, kaalu või profiili nihe |
| Sulgege ja lukustage | Käskude, asukoha tagasiside ja lõpetamise olek | Selge liikumine, täielik sulgemine ja kinnitatud masina seisund | Välk, pigistuskahjustus, mittetäielik sulgemine või kokkupõrge |
| Puhu ja väljalaske | Ajastus, masina sisselaskeõhu konditsioneer ja rõhu käitumine sündmuse ajal | Täielik täitmine, detailid, õhutus ja ohutu vabastamine | Mittetäielik osa, väljapuhumine, kinnijäämine või varajane avamine |
| Jahutus | Toite- ja tagasivoolu seisukord ahela, vormi temperatuurimustri ja osa oleku järgi väljaviskamisel | Stabiilsed mõõdud, sein, kael, alus ja väljaviskejärgne kuju | Väändumine, ovaalne kaelus, kokkutõmbumine, jalas põhi või kuum trimmimine |
| Väljavõtt ja allavoolu | Robot, konveier, trimmer ja tester | Osa puhastab iga liidese tootmistempos | Kokkupõrked, ummistused, trimmikahjustused või testeri mahajäämus |
01 / LähtejoonAlustage tsüklist, mida liin tegelikult töötab
Tsükliaja projekt vajab ühte korratavat mõõtmispunkti. Pideval ekstrusiooniliinil võib see punkt olla parisoni lõikega seotud signaal või järgmise korduva masinajada algus. Akumasinal saab tootmist paremini mõista haavli ettevalmistamise, akumulaatori asendi, väljatõukamise ja vormimisjärjestuse kaudu. Valige signaal, mis ilmub üks kord täieliku moodustamissündmuse kohta, ja dokumenteerige see. Ärge võrrelge ühe masina HMI sihtmärki teise masina käsitsi ajastatud vaatlusega.
Kinggle võõrustasMoog DigiPack III kasutusjuhendkirjeldab selgelt eristamist. Pideva ekstrusiooni korral saab kontroller siduda parisoni profiili tsükli ajaga ja mõõta intervalli järjestikuste käivitussignaalide vahel. Akumasina puhul on parisoni profiil seotud aku asendiga, kui materjal lükatakse välja. See erinevus on oluline, sest sama ajastuse muutmine võib nihutada seinaprofiili ühes masinas, avaldades teisele erinevat mõju.
Normaalse variatsiooni nägemiseks salvestage vähemalt piisavalt järjestikuseid sündmusi. Tehas peaks valima prooviperioodi, kuid see peab hõlmama tegelikku töömustrit: kahejaamalise liini mõlemad jaamad, kõik asjakohased stantsi väljalaskeavad või õõnsused, osade rutiinne eemaldamine ja allavoolu seadmed, mis reguleerivad vabastamist. Märkige eraldi ära häired, lühiseiskamised ja käsitsi sekkumised. Keskmine, mis sisaldab klassifitseerimata seisakuid, peidab tsükli, samas kui parim üksiksündmus peidab korratavust.
Hoidke aktsepteeritud osa ajaarvestuse kõrval. Jäädvustage toote ja vormi revisjon, vaigu klass ja partii, värvi või jahvatuse reegel, retsepti läbivaatamine, tegelik temperatuuri olek, masina sisselaskeõhu ja jahutusvee seisund, osa kaal, seina kriitilised asukohad, mõõtmed ja nõutavad funktsionaalsed testid. See rekord on lähtejoon. Kui lühem prooviperiood ebaõnnestub, saab meeskond naasta teadaoleva protsessi juurde, selle asemel et seda mälu järgi rekonstrueerida.
02 / DiagnoosJälgige sündmust, mis piirab järgmist tsüklit
Enamik HMI-sid muudab ajaseadete muutmise lihtsaks. See mugavus võib viia meeskonna suurima nähtava arvu vähendamiseni, enne kui saab teada, mida ta kontrollib. Jagage tsükkel füüsilisteks plokkideks ja jälgige nende piire: parandus või haavli ettevalmistamine, vormi ülekandmine, sulgemine ja lukustamine, puhumisnõelaga liikumine, täitmine, jahutamine, väljalaskmine, avamine, väljavõtmine ja allavoolu käsitsemine. Mõned plokid esinevad järjestikku. Teised kattuvad. Kogu tsükkel määratakse tee järgi, mis peab lõppema enne järgmise moodustamissündmuse algust.
Lihtne ajaskaala on kasulikum kui seadete loend. Salvestage iga ploki algus- ja lõpusignaal ning võrrelge käsku tegeliku tagasisidega. Kui jahutus lõpeb, kuid masin ootab roboti tühjendussignaali, võib jahutusaja lühendamine tekitada kuumema osa ilma tsüklit muutmata. Kui hallituse naasmisel ei ole järgmine plaat valmis, ei saa kiirem avamine toodangut suurendada. Kui trimmer ei saa osi uues tempos puhastada, on piirang allavoolu liikunud.
Kinggle'i omaHMI seadistuste ja häirete juhenderaldab sel põhjusel seatud väärtused tegelikest väärtustest. Käsk näitab, mida kontroller taotles. Anduri olek, asukoha tagasiside ja füüsiline vaatlus näitavad, kas tegevus toimus. Masina häireajalugu võib paljastada ka esimese blokeeringu või lubava, mis jada katkestas. Lähtestamine võib eemaldada parima vihje.
Enne retsepti muutmist klassifitseerige iga viivitus. Osa vormimiseks ja stabiliseerimiseks on vaja produktiivset aega. Tingimuslik aeg kaitseb liikumist või ootab kontrollitud olekut. Välditav ootamine tuleneb hilinenud robotist, ebastabiilsest utiliitist, blokeeritud jahutusahelast, ebajärjekindlast pariseerimisest, käsitsi kinnitamisest või allavoolu ummistusest. Hoolduskaod tulenevad kulumisest, lekkest, halvast määrimisest, kahjustatud anduritest või joondusprobleemidest. Igal klassil on erinev omanik ja erinev parandus.
03 / Soojuse eemaldamineEnne jahutusaja lühendamist kontrollige jahutust
LyondellBaselli omaPolüolefiinist puhumisvormimise juhendväidab, et paljudes polüolefiinpuhumisvormimisrakendustes võtab jahutamine enamiku vormimistsüklist. Juhend ühendab lühemad tsüklid soojusülekande tingimustega, nagu sulamistemperatuur, vormi temperatuur, veevool ja turbulents, nõudes samas soovitud osa kvaliteeti. See on kasulik suund diagnoosimiseks, mitte universaalsete Kinggle'i väärtuste kogum.
Alustage jahutusallikast ja järgige tegelikku vooluringi. Salvestage jahutusvedeliku tarnimise ja tagasivoolu seisukord stabiilse tootmise juures, mitte ainult jahuti näidik. Kontrollige, kas vorm saab ettenähtud voolu ja kas paralleelsed ahelad on tasakaalustatud. Otsige sooja vooluringi, kitsendatud voolikut, saastunud kanalit, valet ühendust, õhutaskut, lekkivat tihendit või teise masinaga jagatud soojuskoormust. Thepuhumisvormimismasina kasulikkuse juhendselgitab, miks tuleb eristada tehase varustust ja masina sisselaske seisukorda.
Kaardistage vorm ja väljavisatud osa. Ühe pinna näit ei saa kujutada vormi, millel on kaelaosa, pigistusalad, paksud käepidemed, sügavad alused ja eraldi vooluringid. Kasutage tehase heakskiidetud mõõtmismeetodit ja võrrelge korratavaid asukohti. Jälgige deformatsiooni ilmnemist: vormi sees, väljavõtmise ajal, trimmimisel, jahutuskonveieril või pärast seda, kui detail on jõudnud ruumi. Kuumal osal, mis näib ühe minuti jooksul vastuvõetav, võib hiljem ilmneda ovaalne kael, noogupõhi, kokkutõmbumine või mõõtmete kõrvalekalle.
Formosa PlasticsPolüetüleenist ekstrusiooniga puhumisvormimise protsessi juhendloetleb lühikese tsükli, kõrge hallituse temperatuuri ja ummistunud jahutusvedeliku kanalite võimalike põhjuste hulgas, kui osa on liiga kuum. Samuti ühendab see ebapiisava vormijahutuse kõverdumisega ning soovitab kontrollida veevoolu, vormi temperatuuri ja kanali seisukorda. Need seosed toetavad jahutusuuringut, kuid vaigu klass, hallitus ja toote spetsifikatsioonid määravad vastuvõetava tööakna.
Ärge langetage jahutusvedeliku temperatuuri harjumuspäraselt. Kondensatsioon sõltub pinnatemperatuuri, ümbritseva õhu temperatuuri ja niiskuse vahelisest suhtest. Vormi peal või selle ümber olev vesi võib osa mõjutada ja tekitada seadmeid või töökohal probleeme. Salvestage ruumi seisund, kui kondensaat on tööpiiri lähedal, ja järgige jahuti, hallituse ja seadme protseduure. Voolu jaotuse parandamine või piiratud vooluringi puhastamine võib soojusülekande taastada ilma sihttemperatuuri liigutamata.
04 / Osade disainSeinajaotus muudab seda, kui palju soojust vorm peab eemaldama
Jahutusvajadus järgib osa plastikut. Paks ala sisaldab rohkem kuuma materjali kui õhuke ala ja võib jääda pehmeks pärast seda, kui läheduses olevad seinad on väljaviskamiseks valmis. Extending the entire cooling stage may protect that one location, but it also holds every other area in the mold longer. Enne pika tsükli vältimatuks tunnistamist võrrelge mõõdetud seinakaarti projekteerimisnõude ja eeldatava venitusega pargist õõnsuseni.
Kinggle'i hallatav Moog DigiPack III käsiraamat selgitab, et parisoni programmeerimine juhib stantsivahet toote pikkuses. See ühendab ka mittevajalikud rasked seinaosad pikema jahutusega ja selgitab, et profiili tuleks kontrollida proovimahutitel mõõdetud seinapaksusega. Kasutage seda suhet hoolikalt. Materjali eemaldamine ei ole tsükliaja otsetee, välja arvatud juhul, kui muudetud osa vastab endiselt toote kaalu, minimaalse seina, löögi, ülemise koormuse, kukkumise, rõhu, kemikaalikindluse ja mõõtmete nõuetele.
Esmalt leidke valmis osa kuum või moonutatud piirkond. Seejärel ühendage see asend parison programmiga, vormi venitus-, näpistamis- ja jahutusringiga. Raske alus võib tuleneda profiilist, saba püüdmisest või geomeetriast. Kuum käepide võib hõlmata rihma, kohalikku venitamist, õhutamist või jahutamist. Soe kael võib hõlmata lööknõelaga kokkupuudet, sisendi jahutamist, liigset materjali või viivitatud vabanemist. Theparisoni programmeerimisjuhendpakub mõõtmispõhist meetodit profiilimaterjali liigutamiseks, mitte punktide välimuse järgi redigeerimiseks.
Hallituse disain määrab ka saadaoleva soojusülekande marsruudi. Kanali paigutus, voolutee, sisetükid, kaela konstruktsioon, õhutus, pinnakontakt ja eraldusjoone disain võivad piirata osa stabiliseerumise kiirust. Kasutage Kinggle'iekstrusioonpuhumisvormimisvormi disaini juhendkui pärast kommunaalteenuste ja kinnitatud seinajaotuse kontrollimist jääb sama kuum piirkond. Püsiv kohalik piirang võib vajada hallituse korrigeerimist, mitte muud taimerit.

Hoidke kinnitatud osakaalu tulemuseks, mitte ainsaks kontrolliks. Kahel sama kogukaaluga osal võib olla erinev seinajaotus ja jahutuskäitumine. Lõigake või mõõtke toimivust reguleerivad kohad ja kontrollige väljaviskamisjärgset kuju toote kontrolliplaanis määratletud ajal. Nii saab seinapaksusest tööst pigem kasulik protsessitõend kui üldine väide materjali kokkuhoiu kohta.
05 / MasinaloogikaPidev- ja akumasinad ei jaga ühte ajastusmudelit
Pideva ekstrusiooniga puhumisvormimismasinal väljastab ekstruuder parisoni pidevalt, samal ajal kui üks või mitu vormimisjaama liiguvad läbi nende järjestuste. Cycle time, parison length, cut timing and the wall-thickness program can therefore be linked. If the cycle changes, the controller must still place the intended profile along the physical parison and inside the mold. A shorter station sequence that shifts the profile is not a neutral speed change.
Moogi kontrolleri juhendis kirjeldatakse ajapõhist profiilijuhtimist pidevatel masinatel ja asukohapõhist juhtimist akumulaatormasinatel. Pideva seadistuse korral saab see määrata tsükliaja käivitussignaalide, näiteks järjestikuste parisonilõikude vahelise intervalli põhjal. Aku seadistuses järgib seinaprofiil väljatõuke ajal aku asendit. See avaldatud eristus on põhjus, miks tehas peaks enne tsükliaja meetodi laenamist teiselt realt tuvastama masina ja kontrolleri režiimi.
Ka akumulaatormasin peab vormimise ajal vajaliku haavu ette valmistama. Küsige, kas plastifitseerimine või akumuleerumine lõpeb enne, kui vorm on järgmiseks löögiks valmis. Kui akumulaator ikka veel täitub, ei pruugi vormi avamisest järgnenud sekundite kärpimine kogu tsüklit vähendada. Kui kogunemine lõpeb varakult, võib piiranguks olla vormimine ja jahutustee. Ühe sihtväärtuse põhjal valmisoleku järeldamise asemel salvestage võtte tegelik ettevalmistus, padi või lõppasend, sulamisaste ja osa kaal.
Jaama paigutus muudab ka ajaskaala. Kahe jaamaga pidev masin võib kasutada ühte jaama, samal ajal kui teine jahtub või vabastab osa, kuid ekstruuder, stantsipea, ülekande liikumine, jahutussüsteem ja allavoolu seadmed peavad kattumist toetama. Kinggle'i omaühe jaama ja kahe jaama võrdlusselgitab seda suutlikkuse otsust. Mitme pea ja mitme õõnsusega paigutus mõjutab osi sündmuse kohta ja väljalaskeavade või õõnsuste vahelist tasakaalu; amitmepealine versus mitme õõnsusega juhikeraldab need mõisted.
Masinate võrdlemisel kasutage õiget nimetajat. Kujunev sündmus ei ole alati üks osa. Loendage kõigist asjakohastest peadest, õõnsustest ja jaamadest vastuvõetud osad, seejärel lisage piirangud, mis muudavad need osad müüdavaks. Kui ekstrusioon, jahutamine, trimmimine või kvaliteedi stabiilsus ei suuda sammu pidada, suudab kiire kuivliigutusega masin siiski toota vähem vastuvõetavaid osi tunnis.
06 / JadaTaastage ooteaeg ilma kattuvate ohtudeta
Pärast jahutamise ja parisoni kohaletoimetamise mõistmist uurige toimingute vahelisi lünki. Viivitus võib olla pigem ajalooline kui vajalik, kuid see võib pakkuda ka kliirensit, rõhu stabiliseerimist, heitgaasi, signaali kinnitust või ohutut üleandmist. Tehke kindlaks, millist seisundit iga viivitus kaitseb. Seejärel kontrollige, kas kontrolleril on selle seisundi kohta juba usaldusväärne tagasiside. Fikseeritud ooteaja asendamine kontrollitud lõpetamissignaaliga võib parandada korratavust, kuid ainult siis, kui masina disain ja kinnitatud juhtimisloogika seda toetavad.
Kinggle'i võõrustajaautomaatse puhumisvormimismasina kasutusjuhenderaldab ajastuskategooriad, nagu vormi sulgemine, puhumise ajastus, väljalaskega seotud toimingud, vormi mikroavamine, puhumistihvti liikumine ja roboti viivitused. Kasutusjuhend seob väärtused korduvalt tegeliku toote või tootmistingimustega. Selle liides kehtib dokumenteeritud masinaperekonna kohta ja võib mudeli, valiku või tarkvara versiooni järgi erineda, seega ei tohiks seda muuta soovitatavate sekundite üldiseks loendiks.
Watch the physical sequence at reduced and controlled conditions permitted by the machine procedure. Confirm that hoses, cables, blow pins, cores, take-out devices and the part remain clear through the full path. Lugege koos käsku ja tagasisidet. If a motion reaches position early but the sequence still waits, find the exact permissive. If the feedback arrives late or intermittently, fix the sensor, mechanism or utility cause before reducing the timer that was masking it.
Allavoolu töö kuulub samale ajajoonele. A robot may clear the mold quickly but place parts onto a conveyor that is already full. Trimmer võib vajada stabiilset osa temperatuuri. A leak tester can become the bottleneck after machine output rises. Record queue length and stop causes through the first sustained run, not only during a few cycles at the machine. The fastest safe machine cycle is not useful if it moves defects or congestion one station away.
07 / EksperimentKäivitage kontrollitud tsükliaja katse, mida teine vahetus võib korrata
Kasulik katsetus algab sellise küsimusega nagu "Kas hallituse ahel B piirab ohutut väljutamist?" või "Kas roboti tühjendamise viivitus jääb pärast anduri kontrollimist alles?" See ei alga sõnadega "Tee tsükkel kiiremaks". Märkige kahtlustatav piirang, muudatus, eeldatav vastus ja osade kontroll, mis võivad katse tagasi lükata. Määrake üks inimene retsepti muudatuste juhtimiseks ja üks inimene tulemusi salvestama, et proovide vahel ei toimuks mitut kohandamist.
-
Külmutage kinnitatud lähtetase.Salvestage või printige välja antud sätted, tuvastage tootepakend ja säilitage aktsepteeritud näidised. Salvestage tsükli tegelik kõikumine ja aktsepteeritud väljund stabiilsetes tingimustes.
-
Nimetage üks piirang.Kasutage järjestuse ajaskaala, jahutuskaarti, utiliitide näitu, häirete ajalugu ja allavoolu vaatlusi. Kirjutage tõendid, mis viitavad sellele piirangule.
-
Määratlege lubatud muudatus.Kasutage masina, vormi ja vaigu dokumentatsiooni. Määrake kontrollitud reguleerimispiir ja tagasipöördumispunkt. Ärge muutke vaatlusakna ajal teist muutujat.
-
Määrake tagasilükkamise päästikud.Kaasake asjakohased märgid, nagu ebastabiilne plaat, mittetäielik liikumine, kuumad või kleepuvad osad, kõverus, mõõtmete liikumine, raskuse või seina rike, välk, väljavool, alarmid, ummistused või ebaturvaline käitumine.
-
Jookse läbi stabiliseerimise.Märkige osad aja, jaama, pea või õõnsuse järgi. Ärge hinnake uut seisukorda esimesest osast, kui muudetud muutuja vajab uude püsiolekusse jõudmiseks aega.
-
Mõõtke aktsepteeritud tootmisaken.Rakendage kontrollitud visuaalset, kaalu, seina, mõõtmete ja funktsionaalsuse kontrolli. Kaasake allavoolu kärpimine, testimine ja pakkimine, kui need määratlevad müüdava osa.
-
Hoidke, lükake tagasi või uurige.Säilitage muudatus ainult siis, kui määratletud aken möödub ja aktsepteeritud väljund paraneb. Kui kvaliteet või kontroll halveneb, taastage lähtetase. Avage tööriista-, utiliit- või hooldustoiming, kui proovitöö paljastab füüsilise põhjuse.
Näidisplaan peaks vastama joonele. Kahekohalisel masinal kaasake mõlemad pooled. Mitme peaga seadistuses säilitage pea identiteet. Mitme õõnsusega vormi puhul säilitage õõnsuse identsus võimaluse korral. Keskmine võib varjata ühte kuumaahelat või ühte õhukest väljundit. Thepuhumisvormimise defektide juhendnäitab, kuidas fikseeritud ja juhuslikud mustrid viivad erinevate kontrollideni.
Katseandmed peaksid sisaldama vana väärtust, uut väärtust, muutmise aega, vastutavat isikut, tegelikku tsükli jaotust, materjali partiid, kasulikkust, proovide ID-sid, mõõdetud tulemusi, tagasilükkamist ja lõplikku otsust. Fotod on kasulikud kuju ja defektide asukoha määramiseks, kuid need ei asenda mõõtmisi. Kui protsess naaseb algtasemele, salvestage ka see. Ebaõnnestunud katsetamine võib siiski takistada teisel vahetusel sama ideed kordamast.
08 / MahtArvutage väljund aktsepteeritud osade, mitte kuivtsükli liikumise põhjal
Kuivtsükli väljund kirjeldab masina liikumist ilma täieliku materjali, jahutuse ja osade vastuvõtmise koormuseta. See on kasulik liikumisvõime kontrollimiseks, kuid see ei ole müügikõlbliku toodangu lubadus. Tootmisarvutuses tuleb kasutada tegelikku osa, vaiku, vormi, pea või õõnsuse arvu, jahutussüsteemi, allavoolu seadmeid ja vastuvõtumeetodit. Sellepärast Kinggle'sprojekti teabeprotsessküsib enne masina soovitamist toote suurust, kaalu, materjali, paksust ja väljundnõudeid.
Measure accepted output directly over a representative production window. Count only parts that pass the defined release criteria, and record planned stops, unplanned stops, setup loss and rejects separately. Do not hide them inside a single unexplained efficiency factor. Kui liin toodab sündmuse kohta mitu osa, ühildage loendus jaama, pea või õõnsuse kaupa, et keelatud väljund ei kaoks kogusumma sisse.
| Mõõdik | Arvutamine või vaatlus | Kasutage | Levinud aruandlusviga |
|---|---|---|---|
| Tsükli sekundid | Aeg sama sündmuse vahel korduvate stabiilsete tsüklite jooksul | Näitab masinate sündmuste tempot ja varieerumist | Lühima üksiksündmuse teatamine |
| Osad sündmuse kohta | Aktsepteeritud füüsilised osad, mis vabastatakse ühe täieliku vormimissündmuse käigus | Ühendab pead, õõnsused ja jaamad helitugevusega | Eeldusel, et iga müügikoht toodab |
| Teoreetiline tunnitoodang | (3600 tsükli sekundi kohta) × osad sündmuse kohta | Planeerimise võrdlus katkematutes tingimustes | Tulemuse kutsumine garanteeritud tootmiseks |
| Aktsepteeritud tunnitoodang | Aktsepteeritud osad / jälgitud tootmistunnid | Näitab testitud tootepakendi kasutatavat väljundit | Puhastamise, seadistamise või tagasilükatud osade loendamine |
| Muutke tulemust | Aktsepteeritud väljund pärast miinus aktsepteeritud väljund enne, sobitatud tingimustel | Testib, kas muudatus parandas tegelikku eesmärki | Erinevate toodete, vahetuste või kommunaalteenuste võrdlemine |
Teatage kiiruse kõrval ka kvaliteedist. Kaasake kaalu ja seina tulemused, kriitilised mõõtmed, funktsionaalse testi tulemus, praagi või hoidmise arv, kasulikkuse seisukord ja retsepti läbivaatamine. Kahesekundilisel vähendamisel ei ole eraldiseisvat tähendust ilma algse tsükli, osade arvu, aktsepteeritud saagise ja katsetingimusteta. Seetõttu ei avalda see artikkel protsentuaalset parandamise eesmärki. Tulemus peab tulema ostja reaandmetest.
Uue masina või vormi puhul määrake väljundmeetod enne proovimist. Kinggle'i omatehase vastuvõtukatse juhendselgitab, kuidas ühendada mõõdetud jooks täpselt toote, materjali, vormi ja kasulike tingimustega. Kasutagekäivitamise kontrollnimekiriet luua stabiilne olek enne ajastust jaülemineku juhendet hoida seadistuskadu eraldi püsivast tootmisest.
09 / PiirangudPeatage proovitöö, kui protsess kaotab kontrolli
Peatage ja taastage heakskiidetud seisund, kui kaitse, blokeering, hädaseiskamine või ohtliku energia juhtseade ei tööta ettenähtud viisil. Peatage masina ootamatu liikumise, kokkupõrkeohu, ebatavalise hüdraulilise või pneumaatilise käitumise, kahjustatud survekomponentide, elektrilise ülekuumenemise, lekete või kuvatava tagasiside ja füüsilise asendi lahknevuse korral. Tsükliajaline töö ei luba kunagi rikke korral töötamist.
Osalised tõendid võivad ka kohtuprotsessi peatada. Jälgige, et see ei jõuaks enam õigesse asendisse, hallituse mittetäielik sulgumine, tõusev välk, ebastabiilne kaal, õhukesed kriitilised seinad, läbilöögid, puudulikud detailid, kleepumine, trimmikahjustused, kõverused, ovaalsed kaelad, klapi põhjad, kokkutõmbumine või funktsionaalse testi ebaõnnestumine. Formosa protsessijuhend ühendab mitu neist sümptomitest liigse kuumuse, ebapiisava jahutuse, lühikese tsükli või jahutuskanali seisundiga. Kasutage sümptomit õige diagnoosi uuesti avamiseks, selle asemel, et lisada pikemat jahutusaega ilma põhjust leidmata.
Suurendage, kui piirang nõuab vormi kanali muutmist, stantsi või puhumistihvti muutmist, juhtprogrammi muutmist, blokeeringu muutmist, survesüsteemi tööd või toimimist väljaspool kvalifitseeritud vaigu ja masina akent. Kasutageennetava hoolduse juhendkorratavate seadmete leidude jaoks. Kulunud mehhanism võib tsükli aeglaseks muuta, kuid kiirem käsk seda ei paranda.
Lõpetage projekt vabastatud lähtetasemega. Värskendage retsepti ainult tehase heakskiitmisprotsessi kaudu, lisage näidis- ja mõõtmiskirje ning märkige, millist toodet, vormi, vaigu ja masina konfiguratsiooni tulemus hõlmab. Hoidke tagasilükatud prooviversioonid muudatuste logis. Kui järgmine vahetus suudab vastuvõetud tsüklit reprodutseerida ja selgitada selle piire, on parendus normaalseks tootmiseks valmis.
10 / VastusedKorduma kippuvad küsimused puhumisvormimistsükli aja kohta
Mis määrab ekstrusioonipuhumisvormimise tsükli aja?
Tsükli aja määrab kõige aeglasem nõutav tee, mis läbib tükeldamise või haavli ettevalmistamise, vormi liikumise, pumbamise, jahutamise, väljalaske, avamise, väljavõtmise ja allavoolu käsitsemise. Toote geomeetria, seina jaotus, vaigu käitumine, vormi jahutamine, masina arhitektuur ja aktsepteeritud osade kriteeriumid mõjutavad seda teed. Enne kui otsustate, milline taimer vastutab, mõõtke tegelikku järjestust ja tagasiside signaale.
Kas jahutamine on alati puhumisvormimistsükli pikim osa?
Vastavalt LyondellBaselli puhumisvormimisjuhendile võtab paljudes polüolefiinirakendustes enamiku vormimistsüklist jahutus, kuid see ei ole automaatselt iga liini aktiivne piirang. Paroni kohaletoimetamine, aku täitmine, vormi ülekandmine, roboti puhastamine, trimmimine või testimine võivad mõjutada järgmist algust. Ajaskaala näitab, kas jahutuse vähendamine muudaks kogu tsüklit või eemaldaks osa ainult kuumemaks.
Kuidas saab jahutusaega lühendada, ilma et tekiks kõverus?
Esmalt kontrollige jahutusvedeliku toite- ja tagasivoolutingimusi, vooluringi tasakaalu, kanali puhtust, vormi temperatuurimustrit ja detaili kuuma asukohta. Compare wall distribution with the drawing and approved process. Change one documented condition, allow the process to stabilize, and check dimensions and shape after the required post-ejection interval. If the same local hot region remains, the mold or wall distribution may need engineering review.
Kas lühem tsükkel suurendab alati puhumisvormimise võimsust?
Ei. Väljund suureneb ainult siis, kui muudetud tsükkel on reapiirang ja lisaosad aktsepteeritakse. Masina kiirem sündmus võib tekitada kuumemaid osi, rohkem tagasilükkamisi, roboti ummistusi, kärpimiskahjustusi või testijate mahajäämust. Võrrelge aktsepteeritud osi vaadeldava tunni kohta sobivate toote-, materjali-, vormi-, kasulike ja kvaliteeditingimuste korral. Hoidke kuivtsükli liikumine, teoreetiline toodang ja aktsepteeritud toodang eraldi arvudena.
Kuidas parisoni programmeerimine mõjutab tsükliaega?
Parisoni programmeerimine muudab seda, kus materjal asetseb toote kõrval. Ebavajalikud rasked alad võivad vajada rohkem jahutamist, samas kui liiga õhukesed alad võivad toote testides ebaõnnestuda. Pidevatel masinatel saab seinaprofiili ka tsükli ajaga sünkroonida, nii et ajastuse muutmine võib profiili paigutust nihutada. Kontrollige pärast tsükli muutmist seina asukohti, osa kaalu ja profiili joondust, selle asemel, et eeldada, et salvestatud kõver jääb õigeks.
Milliseid andmeid tuleks Kinggle'ile tsükliaja probleemi korral saata?
Saatke masina mudel ja kontrolleri versioon, tootejoonis, vormi ja tööriista ID-d, vaigu klass ja partii, retsepti läbivaatamine, tsükli video, mis on jäädvustatud turvalisest asukohast, sündmuste ajaskaala, häire ajalugu, osa kaal ja seinakaart, kriitilised mõõtmed, defektide fotod, masina sisselaskeõhu ja jahutusvee vaatlused, allavoolu seiskamise põhjused ja aktsepteeritud väljund teatud aja jooksul. Need tõendid aitavad eraldada jahutuse, tööriistade, juhtseadiste, kommunaalteenuste, materjalide ja liinide tasakaalu põhjused.

Arutage toodet ja tsüklit ühe süsteemina
Saatke tegelik detailijoonis, vaik, vorm, masina konfiguratsioon, praeguse tsükli ajaskaala, kasuliku tähelepanekud ja mõõdetud kvaliteeditulemused. Kinggle saab üle vaadata tõendid masina, tööriistade, juhtseadiste ja tootmise eesmärgi kohta.
Saatke oma tootmisandmedSelle juhendi jaoks kasutatud allikad
Kinggle'i hostitud juhendid toetavad avaldusi dokumenteeritud juhtelementide ja masina järjestuse kohta. Polümeeri-tootja juhikud toetavad jahutus- ja defektide suhteid. OSHA allikad on kaasatud Ameerika Ühendriikide ohutuspiiri kohta. Ükski neist allikatest ei paku universaalset tsükli sihtmärki iga toote või masina jaoks.
- Kinggle'i hostitud automaatse puhumisvormimismasina kasutusjuhend, vaadatud 8. septembril 2026.
- Moog DigiPack III Parison seina paksuse kontrolleri juhend, MRJ06301, mida hostib Kinggle, vaadatud 8. septembril 2026.
- LyondellBasell, Polüolefiini puhumisvormimise juhend, vaadatud 8. septembril 2026.
- Formosa plastid, polüetüleenist ekstrusiooniga puhumisvormimise protsessi juhend, vaadatud 8. septembril 2026.
- OSHA 29 CFR 1910.147, Ohtliku energia kontroll, vaadatud 8. septembril 2026.
- OSHA 29 CFR 1910.212, Üldnõuded kõigile masinatele, vaadatud 8. septembril 2026.