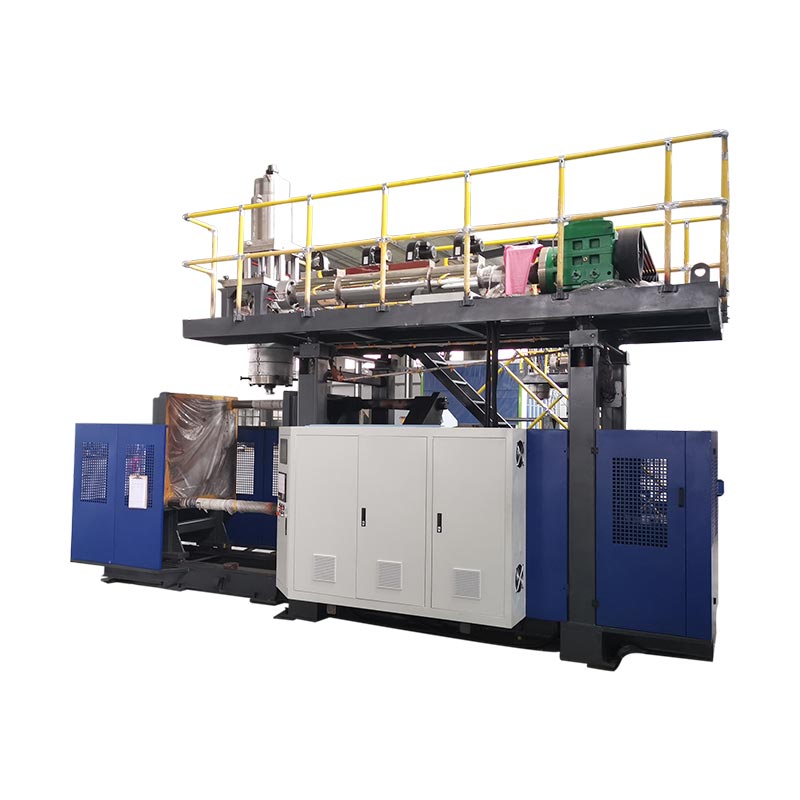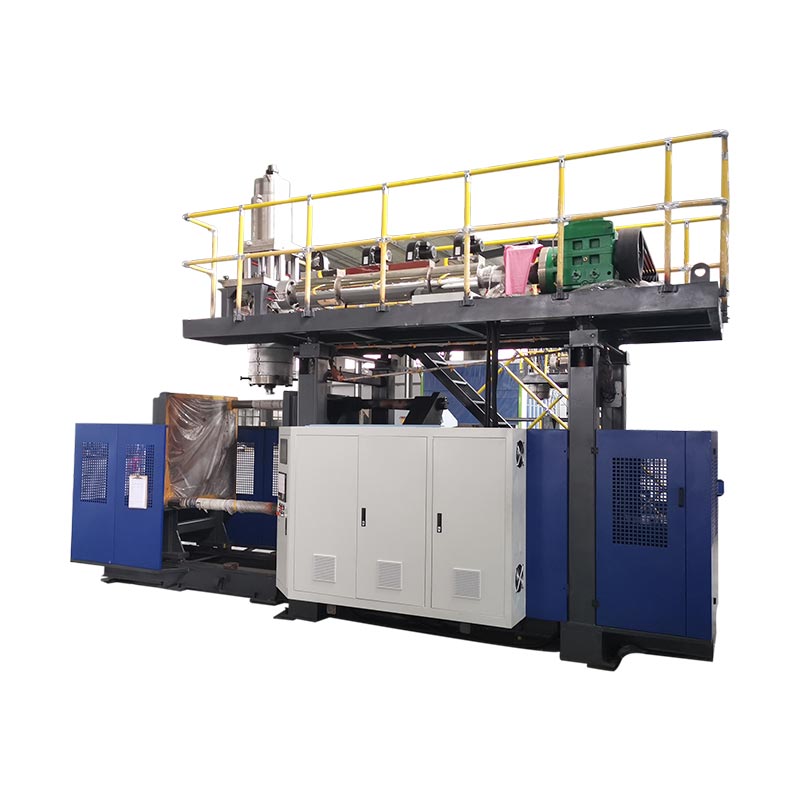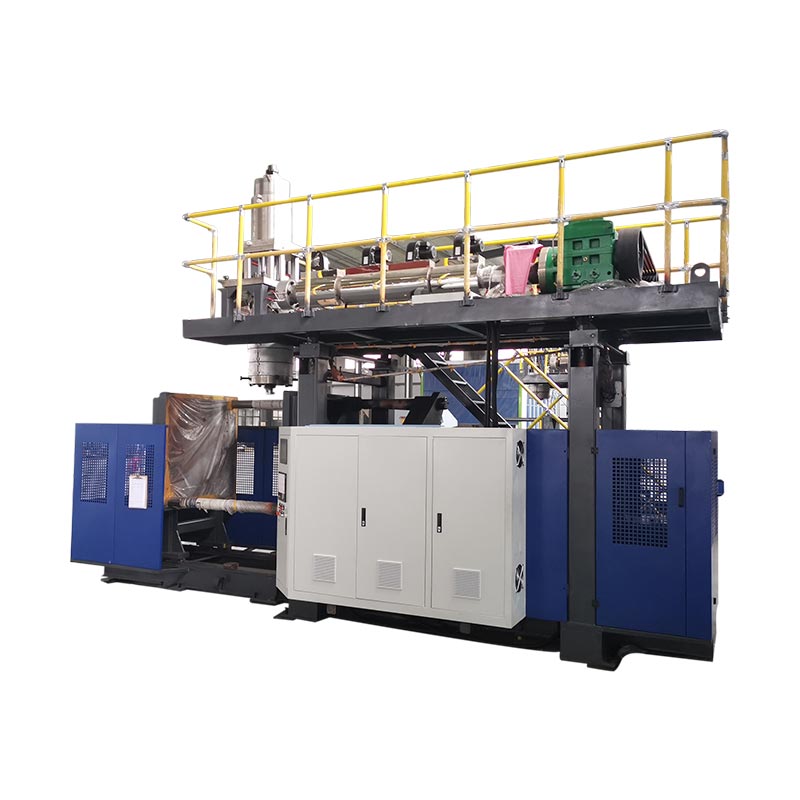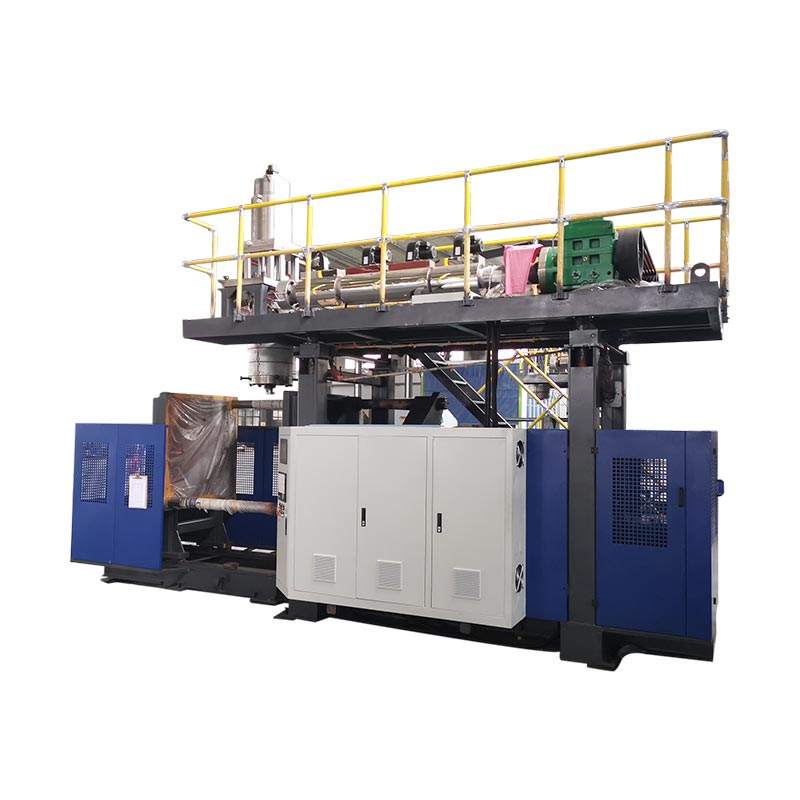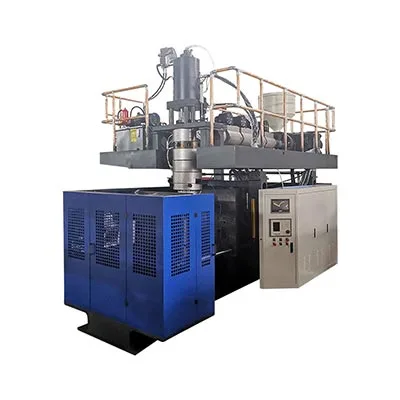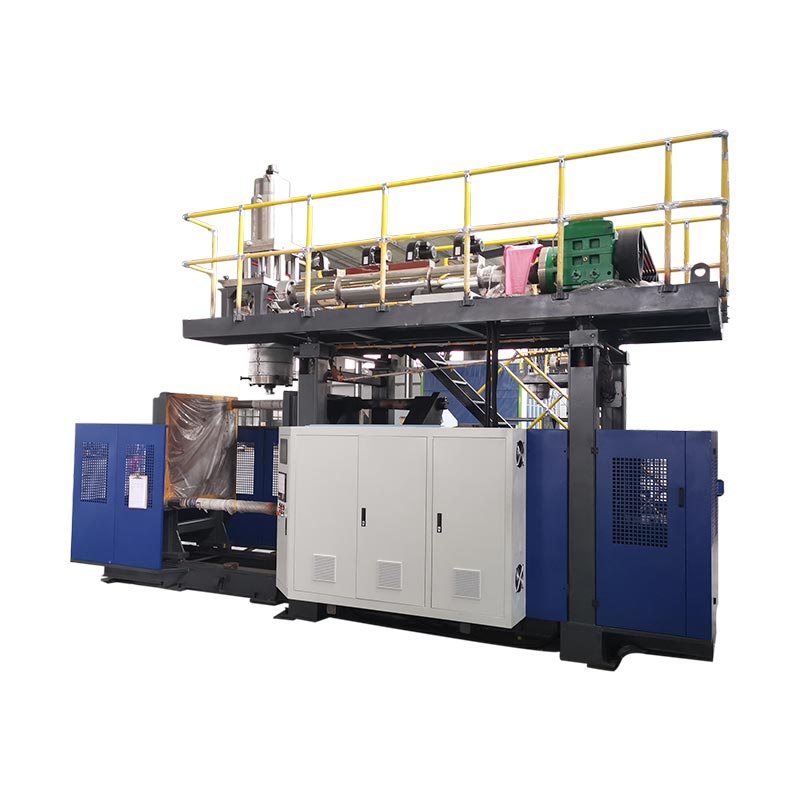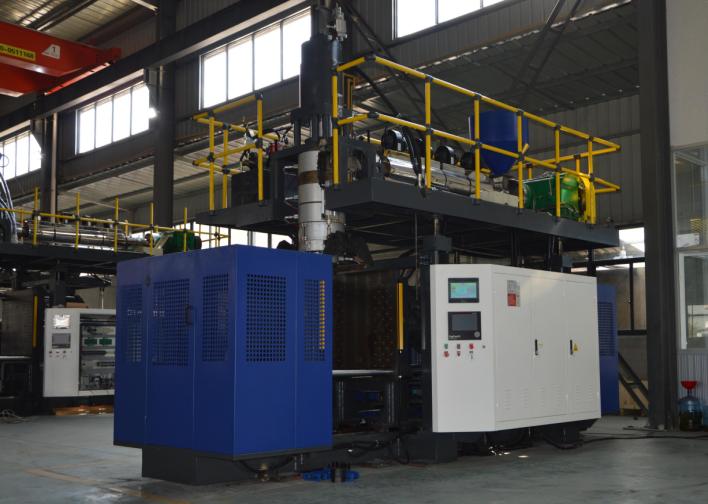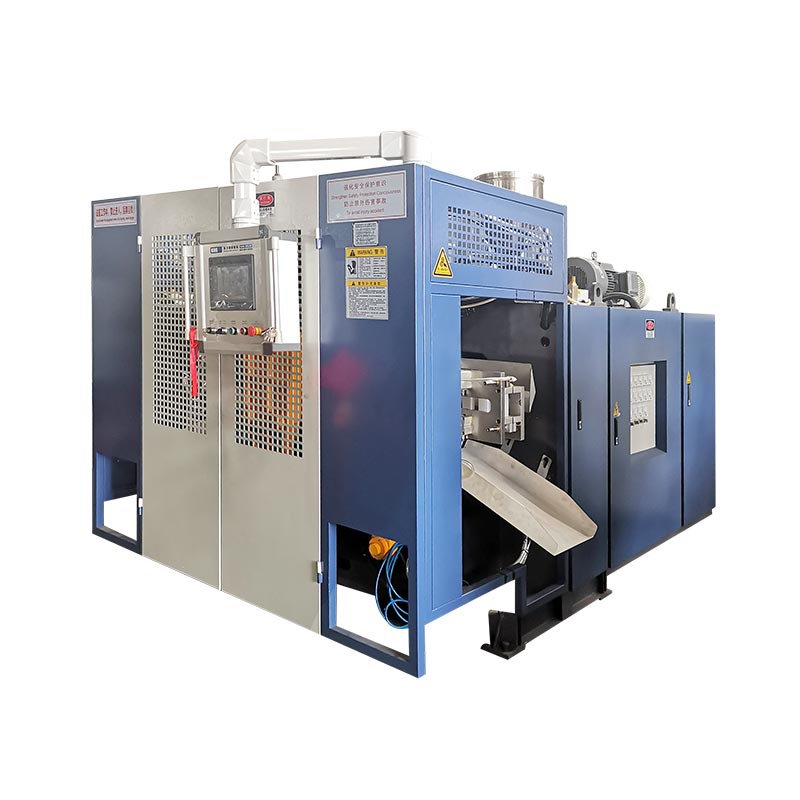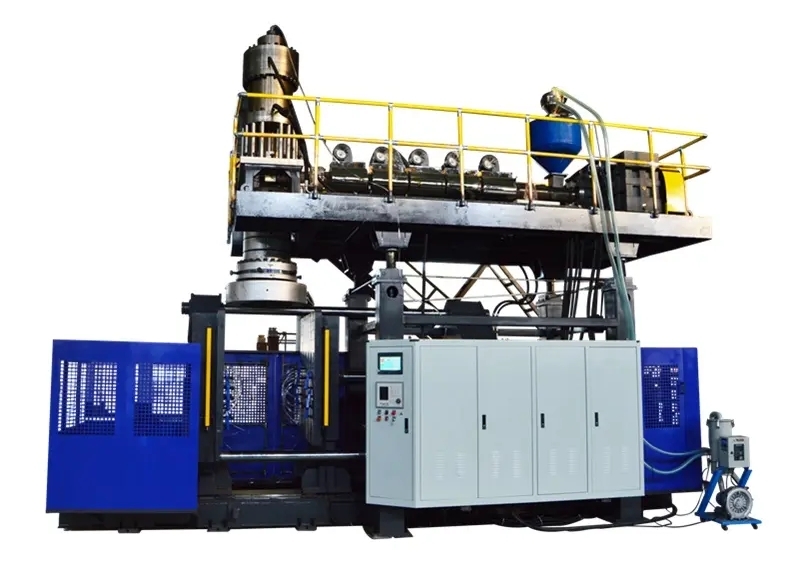
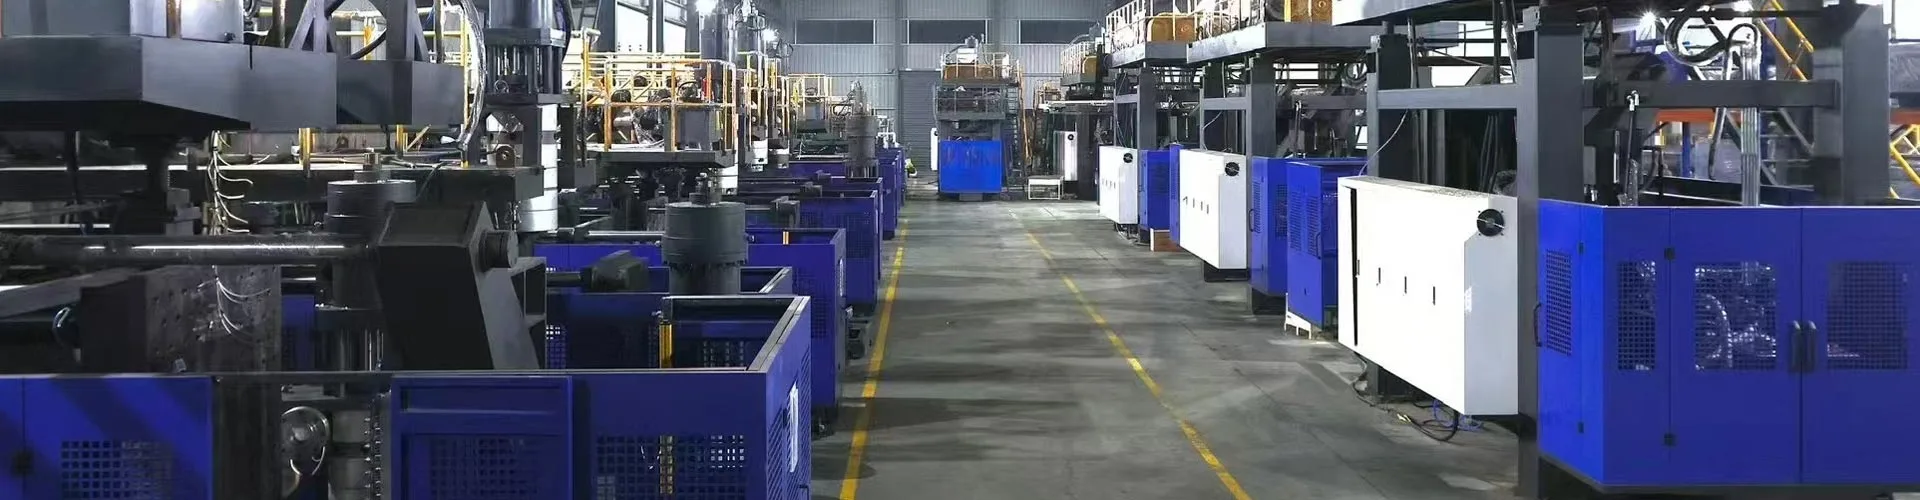
A pidev puhumisvormimismasinekstrudeerib vahetpidamata parisoni, samal ajal kui vormijaamad liiguvad sisse, et seda kinni püüda ja täis puhuda. Ekstruuder ei peatu kunagi, mis teeb sellest kiireima tee HDPE- ja PP-mahutite jaoks, mille maht on umbes 0,5–30 liitrit. Kolm muutujat määravad teie väljundi: jaamade arv, stantsipea õõnsused ja tsükli aeg. Määrake oma kulu veel kolm: energia osa kohta, hooldus ja jäägid. See juhend hõlmab mõlemat poolt ja meie enda masinate tegelikke tehnilisi andmeid.
Pidev ekstrusioon katab enamiku plastmahutitest, mida te päeva jooksul käsitsete. Pesuainepudelid, mootoriõli kannud, jerry purgid, agrokeemiapakendid – peaaegu kõik tulevad selliste masinate pealt maha.
Üks täpsustus enne detaile. Läbipaistvad PET-veepudelid pärinevad erinevatest masinatest erinevast protsessist, survevenitusega puhumisvormimisest. See juhend hõlmab HDPE, PP, PVC ja PA pidevat ekstrusioonpuhumisvormimist. Kui teie toode on PET-joogipudel, on meie varustuspidev masinate valikei jõua.
Masina konfiguratsioonid: kuidas vormid vastavad parsoonile
Iga pidev masin lahendab sama probleemi. Parisoon voolab peatumata, nii et hallitus peab selle juurde jõudma, sulgema, puhuma ja enne järgmist laskmist välja puhastama. See, kuidas masin seda teeb, määrab konfiguratsiooni.
Vormi teisaldamise masinadviige vorm horisontaalselt parsoni. Ehitus on lihtne, tõestatud ja kulutõhus. See katab 2–15-liitrised mahutid.
Kõvera käega masinadPöörake vormi läbi kaare, mis lühendab teekonda ja kiirendab tsüklit. Neil on ka koekstrusioonipead 1–6 kihi jaoks. See on klass suure võimsusega ja kihiliste pudelite jaoks.
Siis tuleb jaamade arv.Üks jaam (L)jookseb ühte vormikomplekti.Topeltjaam (D)töötab kaks vormikomplekti ühest ekstruuderist, nii et üks külg puhub, samal ajal kui teine väljub.
| Seadistamine | Konteinerite valik | Parim jaoks | Kompromiss |
|---|---|---|---|
| Hallitusliigutus, üks jaam | 2-15 l | Tagasihoidlikud mahud, sagedased tootevahetused | Madalaim toodang masina kohta |
| Hallitusliigutus, topeltjaam | 2-15 l | Suured kogused ühel tooteperel | Kõrgemad kulud; vajab pidevat nõudlust |
| Kõver käsi, üks jaam | 5-30 l | Kiirus, kihilised seinad, suuremad jerry purgid | Suurem energiatarbimine |
| Kõver käsi, topeltjaam | 5-30 l | Maksimaalne väljund, mitmekihiline helitugevusel | Suurim kapital ja põrandapind |
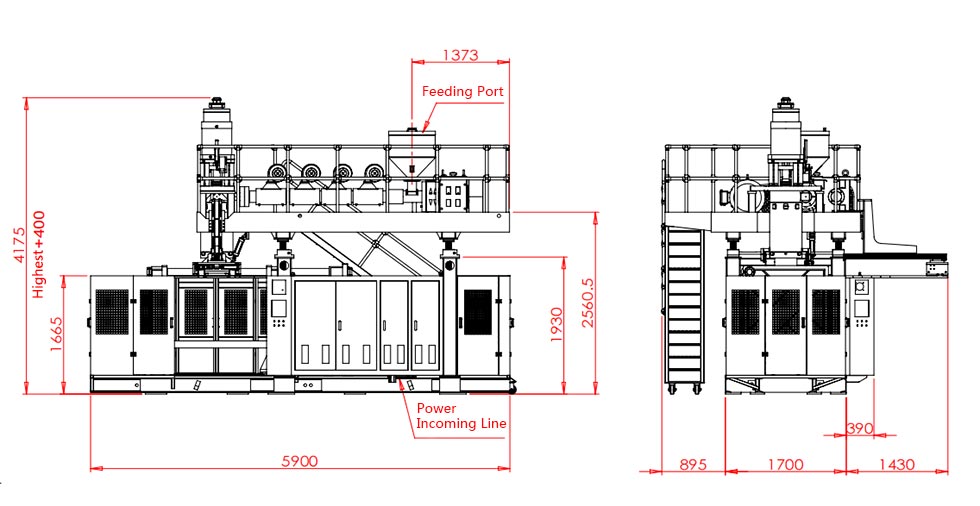
Taime sobivus, varakult kontrollitud:Enne lubamist kinnitage nelja asja – põrandapinda masina jalajälje suhtes, stantsipea ja punkrilaaduri lae kõrgust, ühendatud koorma kolmefaasilist toidet ja jahutusvee mahtuvust. Masina kaal ulatub 2,5 tonnist 2-liitrisel ühekohalisel jaamas kuni 28,5 tonnini 30-liitrisel kumerate õladega topeltjaamal, seega kontrollige ka oma põrandakoormust.
USA ostjad peaksid lisama veel ühe varajase kontrolli. Toidu, jookide või ravimitega kokkupuutumiseks mõeldud konteinerid toovad kaasa FDA materjalinõuded, mis kujundavad teie vaigu ja mis tahes jahvatuspoliitikat. Taaskasutatud sisu reeglid varieeruvad ka osariigiti ja muutuvad sageli, seega kinnitage enne vaigu spetsifikatsiooni lukustamist oma tootekategooria praegune nõue.
Tootmise jõudlus: tehniliste andmete muutmine pudeliteks tunnis
Iga kataloog prindib väljundi numbri. Lugege seda õigesti, vastasel juhul lubate üleandmisel üle.
Need numbrid näitavadkuiv tsükkel— masin töötab täiskiirusel tühjana, ei plasti ega jahutust. Kasutage neid masinate õiglaseks võrdlemiseks. Ärge kunagi kasutage neid tootmisprognoosina.
Siin on tõelised kuivtsükli näitajad meie pidevas vahemikus koos neid juhtivate tehniliste andmetega.
| Mudel | Maksimaalne konteiner | Kuivtsükkel | Kinnitus | Kruvi | HDPE mahutavus | Keskm. energiat |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 tk/h | 40 kN | 50 mm, P/D 25 | 30 kg/h | 12–18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, P/D 25 | 55 kg/h | 12–18 kW |
| KGB5L | 5 L | 500 tk/h | 65 kN | 60 mm, P/D 25 | 55 kg/h | 16–25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, P/D 25 | 80 kg/h | 16–25 kW |
| KGB15L | 15 L | 450 tk/h | 165 kN | 75 mm, L/D 25 | 100 kg/h | 25–34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, P/D 25 | 120 kg/h | 25–34 kW |
| KGH15L | 15 L | 500 tk/h | 200 kN | 80 mm, P/D 25 | 150 kg/h | 40-50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, P/D 25 | 180 kg/h | 40-50 kW |
| KGH30L | 30 L | 450 tk/h | 300 kN | 90 mm, P/D 25 | 180 kg/h | 70–80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, P/D 25 | 300 kg/h | 70–80 kW |
Nüüd matemaatika, mis muudab need numbrid tootmisplaaniks.
Kaks reeglit muudavad selle kurjategija ausaks. Paksemad seinad jahtuvad aeglasemalt, nii et rasked osad muutuvad tugevamaks kui heledad. Ja üleminekud söövad tunde, mis ei ilmu kunagi tsükliaja numbris.
Mõõtke pärast paigaldamist oma kiirust. Käivitage masin tühjaks, et kinnitada kuivatustsüklit, seejärel tehke täielik tootmisvahetus ja jagage head osad tundidega. Sellest suhtarvust saab teie planeerimise tegur ja see jääb püsima, kui protsess laheneb.
Sobitage joon, mitte ainult masin:suunake puhumisvormimise väljund täitejoonele, mitte eraldi. Masin, mis ületab teie täiteaine, kogub laoseisu ja segab põrandat. Korrutage oma tunnis planeeritud tükid vahetustundidega, jagage pudelite kaupa kasti kohta ja kontrollige seda arvu enne ostmist oma järelkarbi ja kaubaaluste läbilaskevõimega.
Materjalid ja osade disain
Pidev ekstrusioon töötab PE, PP, PVC ja PA. HDPE-st saab kaasas enamiku pudelite ja jerry-purkidest ning selle andestav töötlemisaken selgitab, miks see selles kategoorias domineerib.
Kruvi teeb tegelikku tööd. Selle läbimõõt ning pikkuse ja läbimõõdu suhe määravad, kui palju vaiku masin tunnis sulab, ja see piirab väljundi enne midagi muud. Meie masinad töötavad 50–100 mm kruvidega L/D 25 juures, silindril on 3–5 kuumutustsooni ja stantsipeas 3–5 kuni 3×8 kuumutusala.
| Materjal | Tüüpilised tooted | Mida vaadata |
|---|---|---|
| HDPE | Pesuainepudelid, jerry purgid, mootoriõli kannud, piimatooted | Kõige andestavam. Sobitage sulamisindeks osa massiga – suuremate osade puhul madalam MFI |
| PP | Kuumalt täidetav ja kõrgema temperatuuriga pakend | Kitsam töötlemisaken; jahtub aeglasemalt, seega tsüklid pikenevad |
| PVC | Läbipaistvad pudelid, spetsiaalsed kemikaalide pakendid | Kuumustundlik. Degradeerub, kui see on kuum; puhastage enne mis tahes seiskamist |
| Peenestage segud | Kulude vähendamine enamiku toodete puhul | Segage kontrollitud vahekorras; saastunud järeljahvatamine kannab täpid sulatisse |
Osade disain seab piirangud, millest masin üle ei saa. Sügavad alalõiked võitlevad pigistamisega. Teravad nurgad õhendavad seina seal, kus parsoon kõige rohkem venib. Käepidemed vajavad puhtaks vormimiseks piisavat stantsipea läbimõõtu – meie pead ulatuvad ühe stantsiga mudelitel 90–220 mm.
Enne vormi lõikamist tooge joonis oma tarnijale. Meie kogemuste kohaselt tuleneb enamik seinapaksusega seotud kaebusi pigem disainiotsusest kui masina seadistusest – ja tund joonisel hoiab ära nädalaid kestvad katse-eksitusmeetodid.
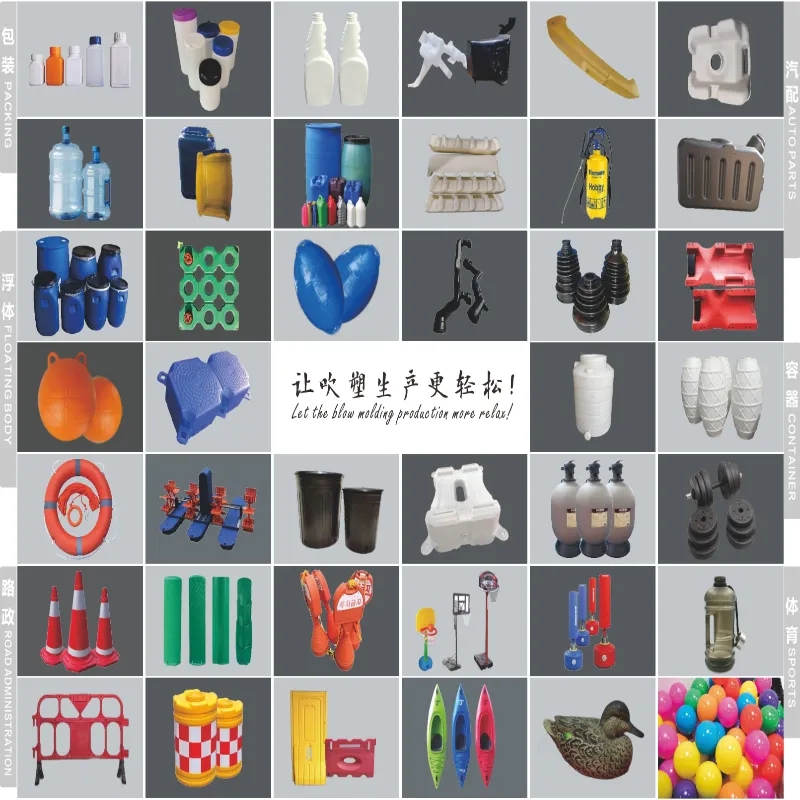
Kihid avavad rohkem valikuid. Koekstrusioonipea lisab värvilise kesta, läbipaistva vaateriba või maetud taaskasutatud südamiku – kõik sama võttega. Meie kõvera käega masinad töötavad 1–6 kihti, mis on täielikult kaetudmitmekihiline juhend.
Automatiseerimine, juhtnupud ja energia
Kontrollpinn otsustab, kas kvaliteet kehtib vahetuste vahel. Küsige igalt tarnijalt, mis sees on, ja oodake nimesid, mitte omadussõnu.
Meie masinad kasutavad Mitsubishi PLC-sid, MOOG-i servojuhtimist, Weinview HMI-sid ning OMRONi, Schneideri ja GEFRANi komponente. Programmeeritud seina paksuse reguleerimine muudab stantsi vahet läbi löögi, mis asetab materjali sinna, kuhu detail seda vajab, ja võtab selle välja, kus seda ei vaja.
Liini integreerimiseks esitage kolm konkreetset küsimust: millised protokollid PLC MES- või SCADA-ühenduse jaoks avaldab, kas häired eksporditakse struktureeritud andmetena ja kas tarnija pakub kaugdiagnostikat. Pakume asjade Interneti kaugseiret, et meie insenerid saaksid masinat reaalajas kontrollida ja probleemid enne tootmise lõpetamist märgistada.
Energia väärib oma analüüsi. Domineerivad kolm koormust: tünnisoojendus, ajamisüsteem ja jahutus. Ülaltoodud tabelis on toodud keskmine tarbimine mudelite lõikes ja jahutusvesi jookseb olenevalt masina suurusest 50–180 l/min.
Võrrelge tarnijaid selle osa kohta, mitte tunnipõhise loosimisega. Kiirem masin jaotab samad kilovatid rohkematele pudelitele, mistõttu on kõrgema reitinguga masina kasutamine sageli odavam.
Elutsükli ökonoomika: kui palju masina omamine maksab
Ostuhind on üks makse. Omandiõigus kestab kümme aastat. Viis tegurit mõjutavad kapitalikulusid ja neli tegurit tegevuskulusid.
| Kulujuht | Kategooria | Märkmed |
|---|---|---|
| Masina suurus ja jaamade arv | Kapital | Suurim üksik muutuja |
| Kihtide arv | Kapital | Iga kiht lisab ekstruuderi ja pea keerukust |
| Hallitusseened ja õõnsused | Kapital | Tavaliselt tsiteeritakse eraldi – eelarve neile |
| Allavoolu automatiseerimine | Kapital | Tühjendamine, lekke testimine, edasitoimetamine |
| Energia | Töötavad | Kasutage ülaltoodud joonist osade kohta |
| Tööjõud | Töötavad | Langeb järsult automaatse kustutamise ja käsitsemisega |
| Vanaraua ja uuesti lihvima | Töötavad | Reguleerimistsükli sulgemine taastab välklambi, mille eest olete juba maksnud |
| Varuosad ja hooldus | Töötavad | Iga-aastane eelarve; laos kohapeal kiiresti kuluvaid esemeid |
Ehitage oma tasuvusmudel deltale, mitte kogusummale. Võrrelge uut rida sellega, mida kasutate täna: osade arv tunnis, säästetud töötunnid, vähenenud jäägid, muudetud energia osa kohta. Jagage masina ja tööriistade maksumus selle aastakasumiga ja tasuvusaeg on pigem teie enda kui müüja oma.
Hooldus- ja rikkerežiimid
Tööaeg tuleneb ajakavast, mitte õnnest. Planeerige kolm tööastet.
| Intervall | Ülesanded |
|---|---|
| Igapäevane | Kontrollige stantsipea kütteseadmeid ja temperatuure; tühjendage pigistusala; kontrollida jahutusvee voolu ja rõhku |
| Iganädalane | Kontrollige kinnituspindu ja asukohatihvte; kontrollige servo- ja hüdraulikarõhku; vaata üle praagi määra triivimiseks |
| Kord kvartalis | Käivitage jõudlusdiagnostika; kontrollige määrimissüsteemi; kriitiliste komponentide kalibreerimine |
| Igal aastal | Kontrollige kruvi ja silindri kulumist; teenindada stantsipead; vaadake üle kogu varuosade laoseisu |
Levinud rikkerežiimid järgivad mustreid: kulunud kokkutõmbunud servad nõrgendavad aluse keevisõmblusi, triivivad küttetsoonid muudavad seina jaotust ja tuhmunud kinnituspinnad lasevad vilkuda. Igaüks neist ilmneb kõigepealt detaili defektina.
Operaatorkoolitus tasub end kiiremini tagasi kui ükski varuosa. Kinnitage, mida teie tarnija sisaldab, ja veenduge, et paigaldamine hõlmab masina valve ja lukustamise protseduure vastavalt teie kohalikele ohutusnõuetele – USA-s tähendab see, et OSHA vastavus allkirjastatakse enne tootmisliini käivitamist.
Garantii kohta küsige kirjalikult:meie oma töötab kogu masinal ühe aasta alates teie tehasesse jõudmisest, kusjuures peamised komponendid, nagu MOOG-i seinapaksuse kontroller ja servomootorid, pikendatakse kahe aastani. Küsige igalt tarnijalt, mida nende garantii hõlmab, mida see välistab ja kui kiiresti varuosad teie riiki jõuavad.
Konfiguratsiooni valimine
Töötage selles järjekorras: konteineri maht ja materjal kitsendavad masinaklassi, aastane maht määrab ühe või kahe jaama ning kihi nõuded määravad vormi liikuva või kõvera käe. Seejärel skaleerivad õõnsused väljundi vastavalt teie prognoosile.
Meieviieastmeline valikujuhendkõnnib selle suuruse määramise tee üksikasjalikult läbi. Üle 30-liitriste mahutite puhul muutub parsoon pidevaks ekstrusiooniks liiga raskeks ja otsus liigub akumasinate poole – seda käsitletakse meie artiklis.aku vs pidev võrdlus.
Korduma kippuvad küsimused
Mis on pidev puhumisvormimismasin?
Pideva puhumisvormimismasin ekstrudeerib pidevalt sulaplastist toru, mida nimetatakse parisoniks, samal ajal kui üks või kaks vormimisjaama liiguvad selle kinni püüdmiseks, sulgemiseks ja osa täispuhumiseks. Ekstruuder ei peatu kunagi. See sobib väikestele ja keskmistele HDPE-, PP- ja PVC-mahutitele – pudelitele, jerry-purkidele ja määrdeainepakenditele. Suured osad kasutavad hoopis akumulaatormasinaid, sest raske rippuv parisoon venib välja enne, kui vorm sulgub.
Kuidas arvutada pudeleid tunnis tsükliaja ja õõnsuste põhjal?
Korrutage tsüklid tunnis õõnsuste arvuga stantsipea kohta jaamade arvuga. Masin, mille kiirus on 600 kuivatustsüklit tunnis ja millel on 2-õõnsuspea kahekohalisel jalal, saavutab teoreetiliselt 2400 tükki tunnis. Seejärel rakendage jahutuse, käsitsemise ja ümberlülituse jaoks realistlikku kiirust, sest kataloogihinnangud näitavad, et masin töötab tühjana. Planeerige vähendatud numbri võimsus.
Millised materjalid töötavad pideva puhumisvormimismasinaga?
HDPE, PP, PVC ja PA töötavad hästi pideva ekstrusiooniga puhumisvormimismasinatel. HDPE domineerib pudelite ja purkide tootmises. Sobitage kruvi materjaliga: jäigemad klassid vajavad suuremat sulatusvõimet, mistõttu on kruvi läbimõõt ning pikkuse ja läbimõõdu suhe olulised. Läbipaistvates PET-joogipudelites kasutatakse teistsugust protsessi – surve-venitavat puhumisvormimist – ja erinevaid masinaid.
Kui palju energiat kasutab pidev puhumisvormimismasin?
Keskmise energiatarbimise skaala koos masina suurusega. Kinggle'i pidevad masinad töötavad 12 kuni 18 kW 2 L klassil, 16 kuni 25 kW 5 L klassil, 25 kuni 34 kW 15 L klassil ja 40 kuni 80 kW kiiretel kõvera käega mudelitel. Võrrelge tarnijaid energia osas valmis detaili, mitte tunni kohta, kuna kiirem masin jaotab sama voolu rohkematele tükkidele.
Millist hooldust vajab pidev puhumisvormimisliin?
Planeerige igapäevane, nädalane ja kvartalitöö. Iga päev: kontrollige stantsipea soojendusi, tühjendage pigistusala, kontrollige jahutusvee voolu. Iganädalaselt: kontrollige kinnituspindu ja hüdraulika- või servorõhku. Kord kvartalis: käivitage jõudlusdiagnostika, kontrollige määrdesüsteemi ja kalibreerige kriitilisi komponente. Hoidke kiiresti kuluvad varuosi kohapeal, sest puuduv osa maksab seisaku ajal rohkem kui laos.
Järgmine samm sõltub teie asukohast
Saatke oma konteineri üksikasjad – maht, materjal, seina paksus, sihtväljund – ja meie insenerid vastavad teie lavale õige tee:
- Kas proovite uut toodet?Soovitame algkonfiguratsiooni ja teeme oma osa näidisproovis.
- Kas lisate mahtu?Koostame väljundmatemaatika teie täitejoonega ja tsiteerime sobiva mudeli.
- Vananeva masina väljavahetamine?Võrdleme energiat osa ja praagi kohta teie praeguse liiniga, nii et tasuvus tuleneb teie arvudest.
Igas pakkumises nimetatakse mudelit, komponente, kaubandustingimusi ja tarneaega – tavamudelid töötavad 30–40 päeva, kohandatud mudelid 60–120 päeva. Sirvigetäielik pidev masinavaliksamal ajal kui te numbreid kogute.
Küsi konfiguratsiooni ja pakkumist →Pideva puhumisvormimismasin teenib oma koha rütmi kaudu – ekstruuder, mis ei peatu kunagi, vormid, mis sammuvad, ja teie täiteainele vastav liin. Hankige konfiguratsioon, õõnsuste arv ja vähenemine õigeks ning väljundmatemaatika kehtib tootmises. Vaadake mudeleid ja tehnilisi andmeidpidev puhumisvormimismasinate valik.